
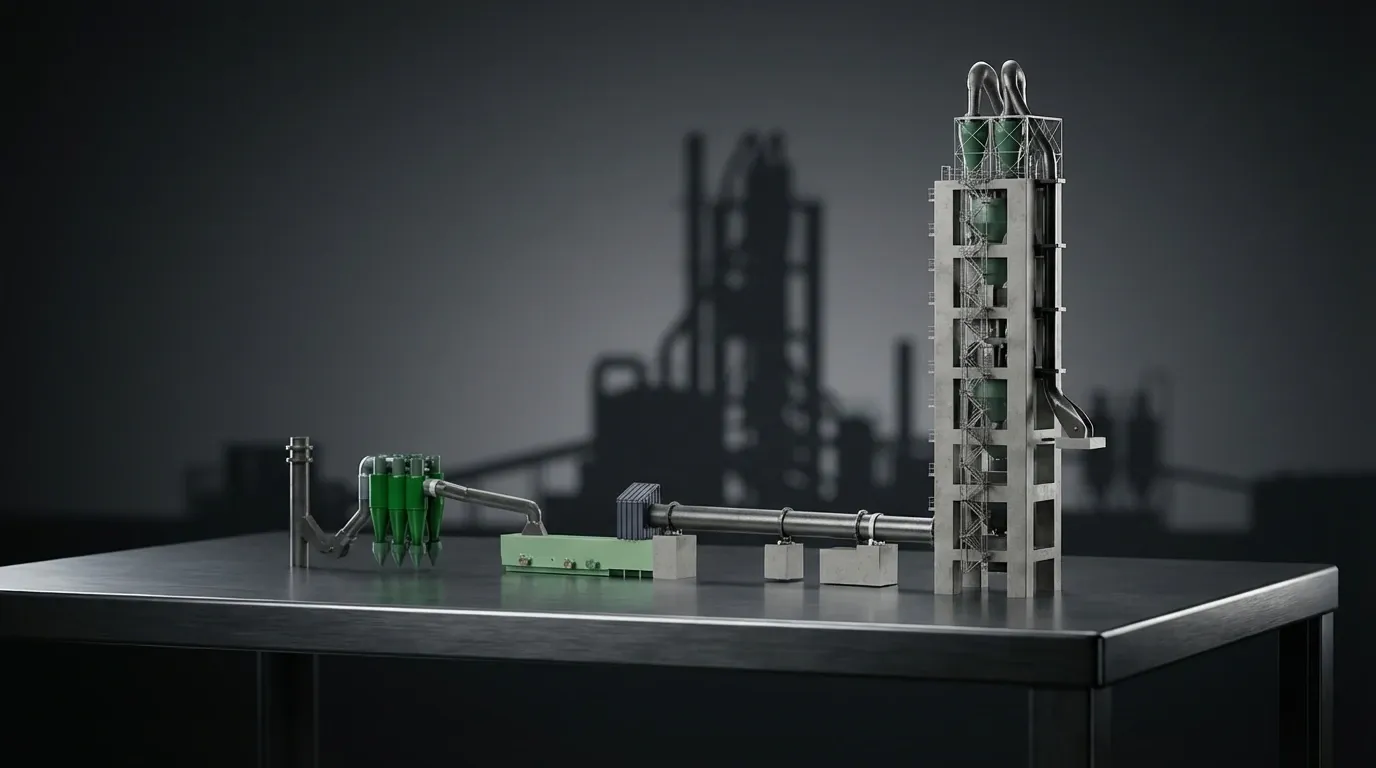
Zementwerk-Teile
Weitere Ersatzteile: Mühlenauskleidungen, Sichterteile und Sonderguss
Weitere Zementwerks-Ersatzteile: Mühlenauskleidungen, Sichterschaufeln und hitzebeständige Sondergussteile.
Mühlenauskleidungen, Sichterteile und Sondergussteile für Zementwerke
Über die Hauptprozessbereiche Vorwärmer, Öfen und Kühler hinaus benötigen Zementwerke Tausende von Verschleißteilen und Sondergussteilen, die über den gesamten Produktionsprozess verteilt sind. Mühlenauskleidungen sowohl für die Rohmehlmahlung als auch für die Zementfertigmahlung schützen die teuren Mahleinrichtungen und beeinflussen direkt die Produktfeinheit, den Energieverbrauch und den Durchsatz. Sichterkomponenten — Rotorschaufeln, Leitschaufeln und Gehäuseauskleidungen für hocheffiziente Sichter — steuern die Produktfeinheit innerhalb enger Spezifikationen (typisch 3.000–4.500 cm²/g Blaine für Zement).
Die Engineering- und Fertigungskapazitäten von Aceros y Suministros umfassen das gesamte Spektrum der Zementwerksanforderungen, von Standard-Ersatzmühlenauskleidungen bis hin zu komplexen Sondergussteilen für anlagenspezifische Anwendungen. Unsere Gießerei produziert Einzelgussteile bis 3.000 kg mit Modellentwicklung, 3D-Laserscanning und Reverse-Engineering-Dienstleistungen für Komponenten, deren OEM-Zeichnungen nicht mehr verfügbar sind. Alle Teile werden mit EN 10204 Typ 3.1 Werkstoffzertifizierung gefertigt, die eine vorhersagbare Leistung für den 330+ Tage/Jahr Zementwerksbetrieb gewährleistet.
Aceros y Suministros-Zementwerkskomponenten — Mühlenauskleidungen, Sichterteile, Ofeninternteile und Sondergussteile in anwendungsspezifischen Legierungen für vollständige Zementwerksabdeckung.
Wo diese Teile in der Zementproduktion arbeiten
Die Zementproduktion umfasst mehrere unterschiedliche Prozessstufen von der Rohstoffaufbereitung bis zur Fertigmahlung. Jede Stufe weist unterschiedliche Verschleißbedingungen auf — Temperatur, Abrasionstyp, Schlagbeanspruchung und chemische Umgebung — die eine anwendungsspezifische Werkstoffauswahl für jedes Verschleißbauteil erfordern.
Mahlung und Klassierung
Kugelmühlen und Vertikalmühlen mahlen Rohstoffe und Klinker unter hochbeanspruchender Abrasion durch Mahlkörper und Materialpartikel. Mühlenauskleidungen schützen den Mantel und steuern gleichzeitig die Kugelladungsbewegung für effiziente Mahlung. Sichter klassieren das gemahlene Material — Rotorschaufeln und Leitschaufeln müssen präzise aerodynamische Profile aufrechterhalten, um die Produktfeinheit zu steuern. Verschleiß an beiden Komponenten reduziert direkt die Mahleffizienz und die Produktqualität.
Ofeninternteile und Hochtemperatur
Im Inneren des Drehrohrofens arbeiten Hubleisten, Kettensysteme und Wärmetauscherelemente bei 600–1.100 °C in oxidierender Atmosphäre. Diese Komponenten müssen Kriechverformung, Oxidation und Thermoermüdung durch kontinuierliche Ofenrotation und periodische Stillstände widerstehen. Die hitzebeständigen Legierungen HK40 und HP40 bieten die Kombination aus Kriechfestigkeit und Oxidationsbeständigkeit, die Standardstähle bei diesen Temperaturen nicht aufrechterhalten können.
Materialförderung und Transport
Im gesamten Zementwerk werden Rohstoffe, Klinker und Fertigzement durch Rutschen, Förderer, Elevatoren und pneumatische Systeme transportiert. Jeder Übergabepunkt erzeugt konzentrierten Verschleiß durch Materialaufprall und Gleitabrasion. Ventilatorlaufräder in Prozessgassystemen unterliegen erosivem Verschleiß durch staubbeladenes Gas. Die Werkstoffauswahl muss dem spezifischen Verschleißmechanismus — Aufprall, Gleitabrasion oder Erosion — an jeder Position für eine wirtschaftliche Standzeit entsprechen.
Zementwerks-Ersatzteile und Sondergussteile
Aceros y Suministros fertigt die gesamte Palette von Verschleißkomponenten für Zementwerke — von Standardartikeln mit hohem Volumen wie Mühlenauskleidungen bis hin zu einzelnen Sondergussteilen, die durch Reverse Engineering von verschlissenen Proben gewonnen werden. Jede Komponente erhält eine anwendungsspezifische Werkstoffauswahl und vollständige Qualitätsdokumentation.
Zementmühlen-Auskleidungen
Mantelauskleidungen, Bodenauskleidungen und Trennwandplatten für Kugelmühlen in Zementfertigmahl-Kreisläufen. Hochchromhaltiger Weißguss (26–28% Cr, 60–64 HRC) bietet maximale Abriebfestigkeit gegen den Aufprall der Mahlkörper, während Ni-Hard Typ IV bessere Zähigkeit für Mühlen mit größeren Kugelladungen bietet. Auskleidungsprofile sind für optimale Kugelflugbahn, Ladungsbewegung und Mahleffizienz bei der Zielzementfeinheit ausgelegt.
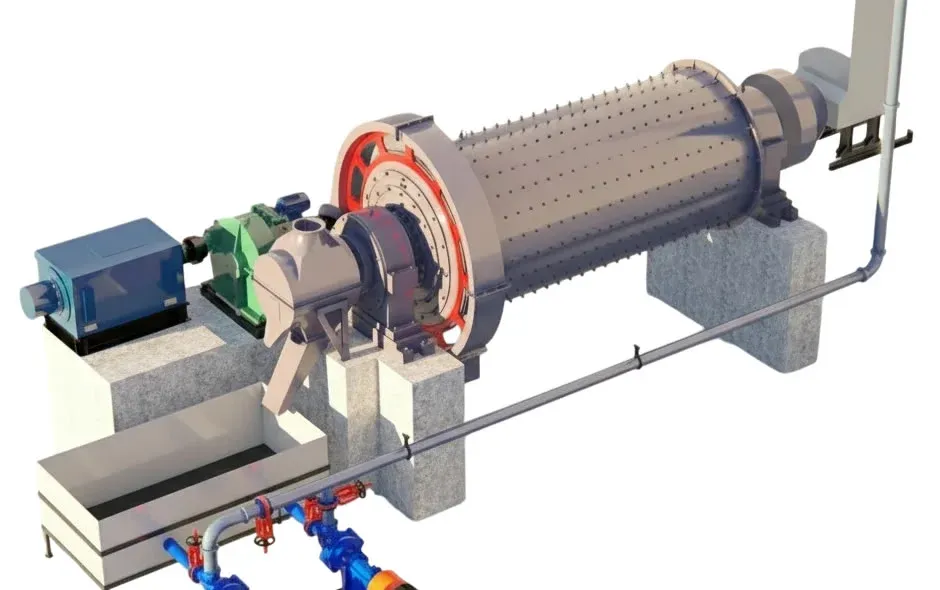
Rohmühlen-Auskleidungen
Verschleißauskleidungen für Rohmühlen — sowohl Kugelmühlen als auch Vertikalmühlen. Die Werkstoffauswahl entspricht den spezifischen Abrasionseigenschaften des Rohaufgabeguts (Kalkstein, Ton, Eisenerz, Quarzsand) und dem Mühlentyp. VRM-Mahlbahnsegmente und Walzenmäntel erfordern andere Legierungen als Kugelmühlen-Mantelauskleidungen, wobei Mahldruck, Aufgabefeuchte und Betriebstemperatur die optimale Werkstoffwahl beeinflussen.
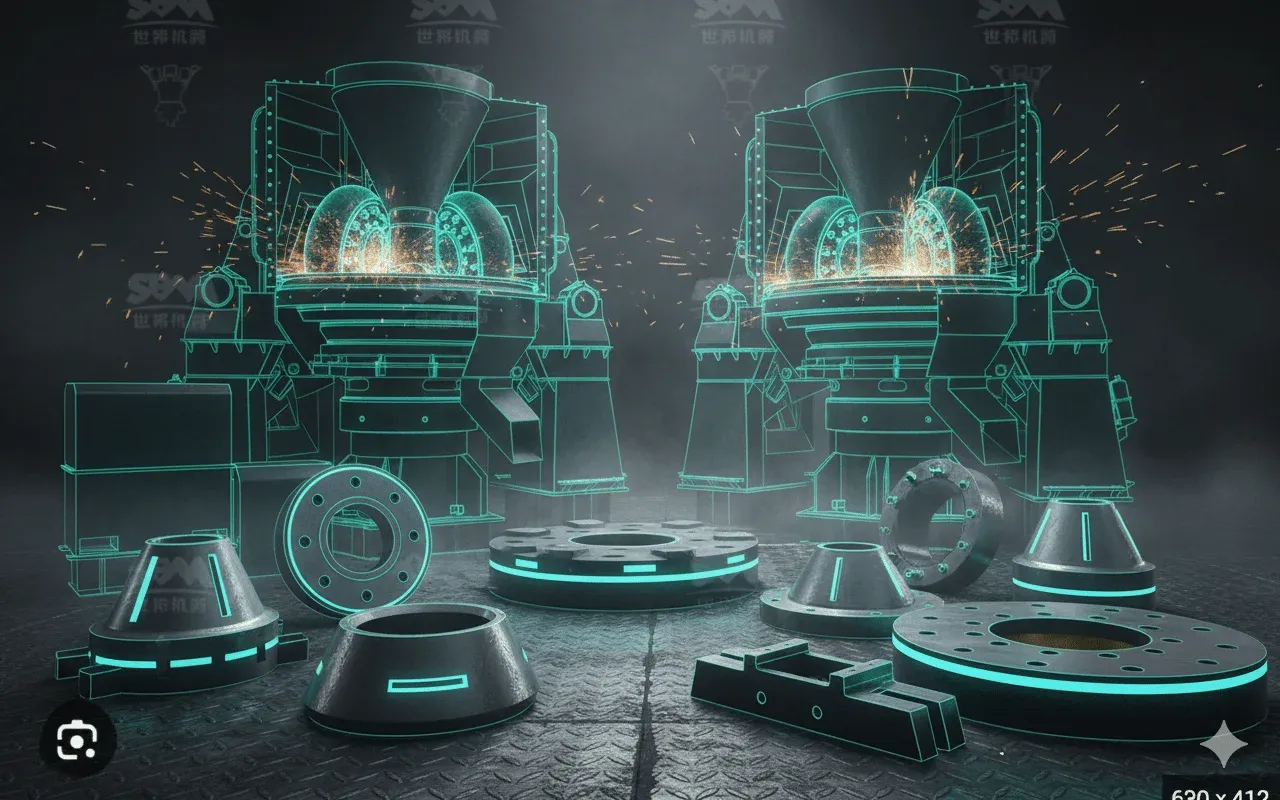
Sichterkomponenten
Rotorschaufeln, Leitschaufeln, Gehäuseauskleidungen und Grießkonusauskleidungen für Hochleistungssichter (Klassierer) in sowohl Roh- als auch Zementmahlkreisläufen. Die Sichterleistung steuert direkt die Produktfeinheit — typisch 3.000–4.500 cm²/g Blaine für Zement. Schaufelprofile und Spalte müssen in engen Toleranzen gehalten werden, um eine scharfe Partikelklassierung sicherzustellen und Feingutdurchbruch oder Grobgutverunreinigung zu verhindern.
Ofen-Innenteile
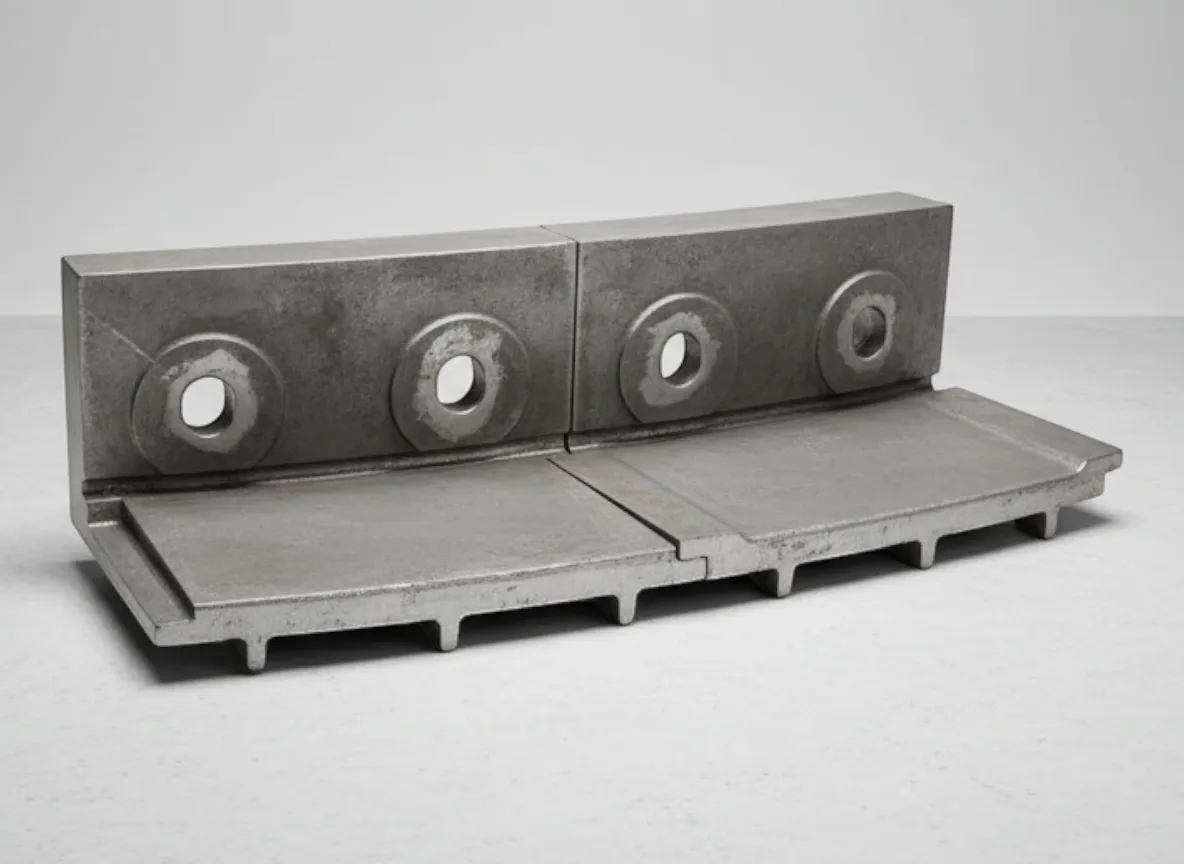
Hubleisten, Kettensystemkomponenten, Wärmetauscher-Innenteile, Ofenstauringe und Ofenkopfgussteile, die bei Temperaturen bis 1.100 °C im Drehrohrofen betrieben werden. Die hitzebeständigen Legierungen HK40 und HP40 bieten die Oxidationsbeständigkeit und Kriechfestigkeit, die für den Dauerbetrieb in der oxidierenden Ofenatmosphäre bei erhöhter Temperatur erforderlich sind.
Förderer und Materialhandling
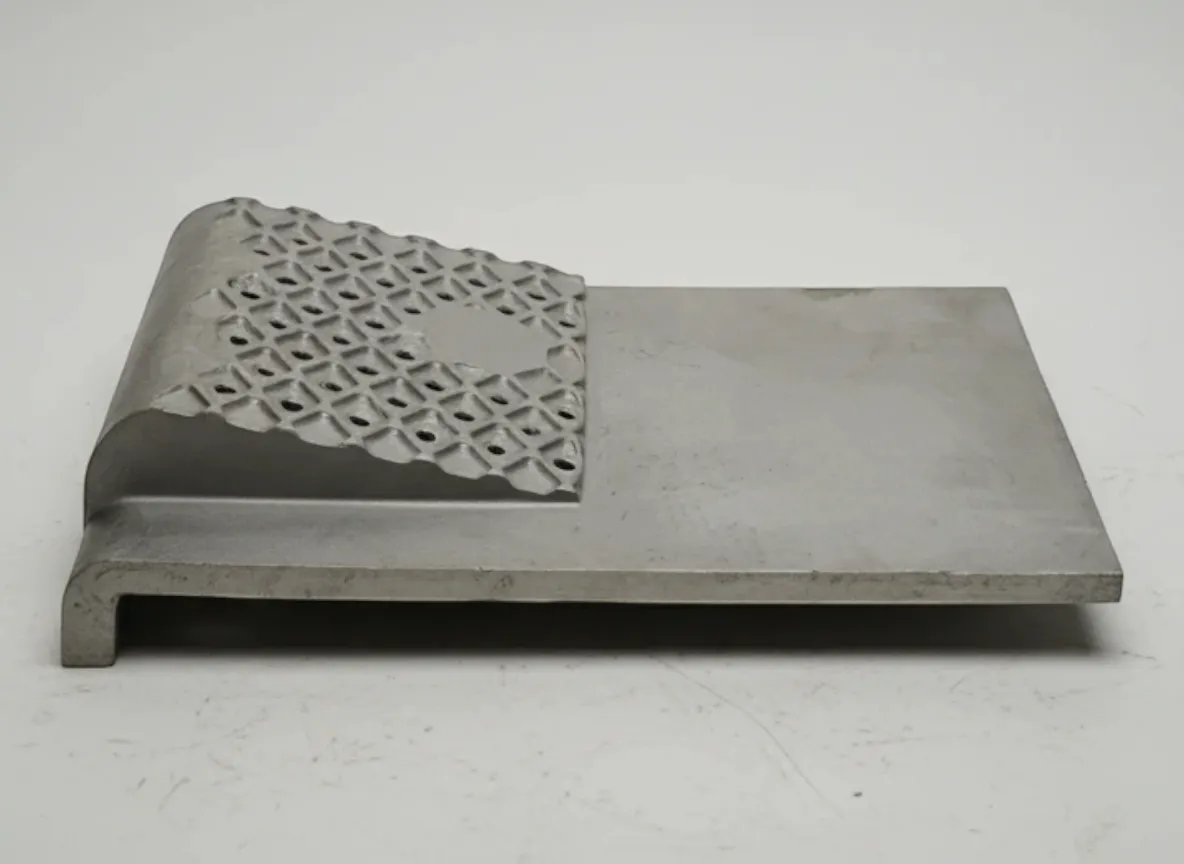
Rutschenauskleidungen, Verschleißplatten an Übergabepunkten, Schürzensysteme, Ventilatorlaufräder und Elevatorauskleidungen im gesamten Zementwerk. Materialhandling-Komponenten sind verschiedenen Verschleißmechanismen ausgesetzt, von Gleitabrasion (Rutschen) über Aufprall (Übergabepunkte) bis Erosion (Ventilatorlaufräder). AR400/AR500-Platten, Manganstahl, hochchromhaltige Gussauskleidungen und Keramikfliesensysteme werden passend zum spezifischen Verschleißmechanismus an jeder Position ausgewählt.
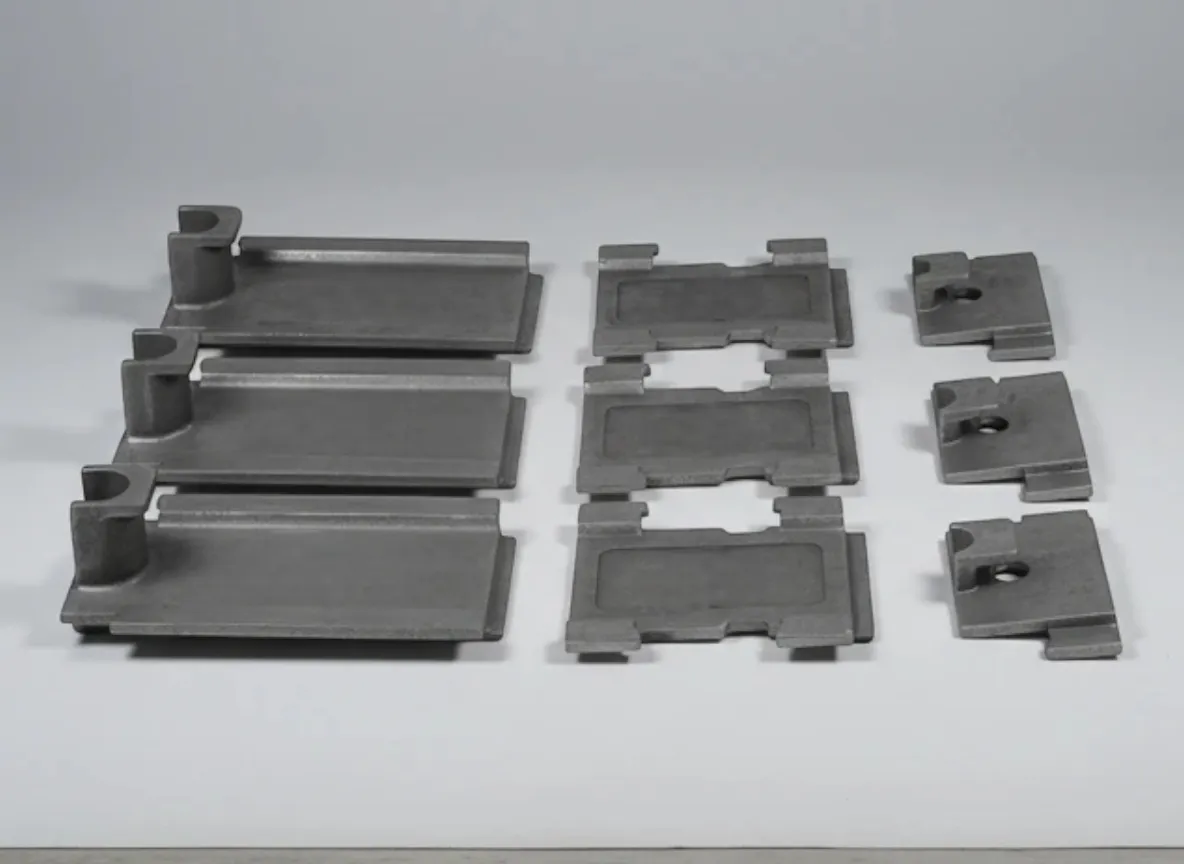
Sondergussteile
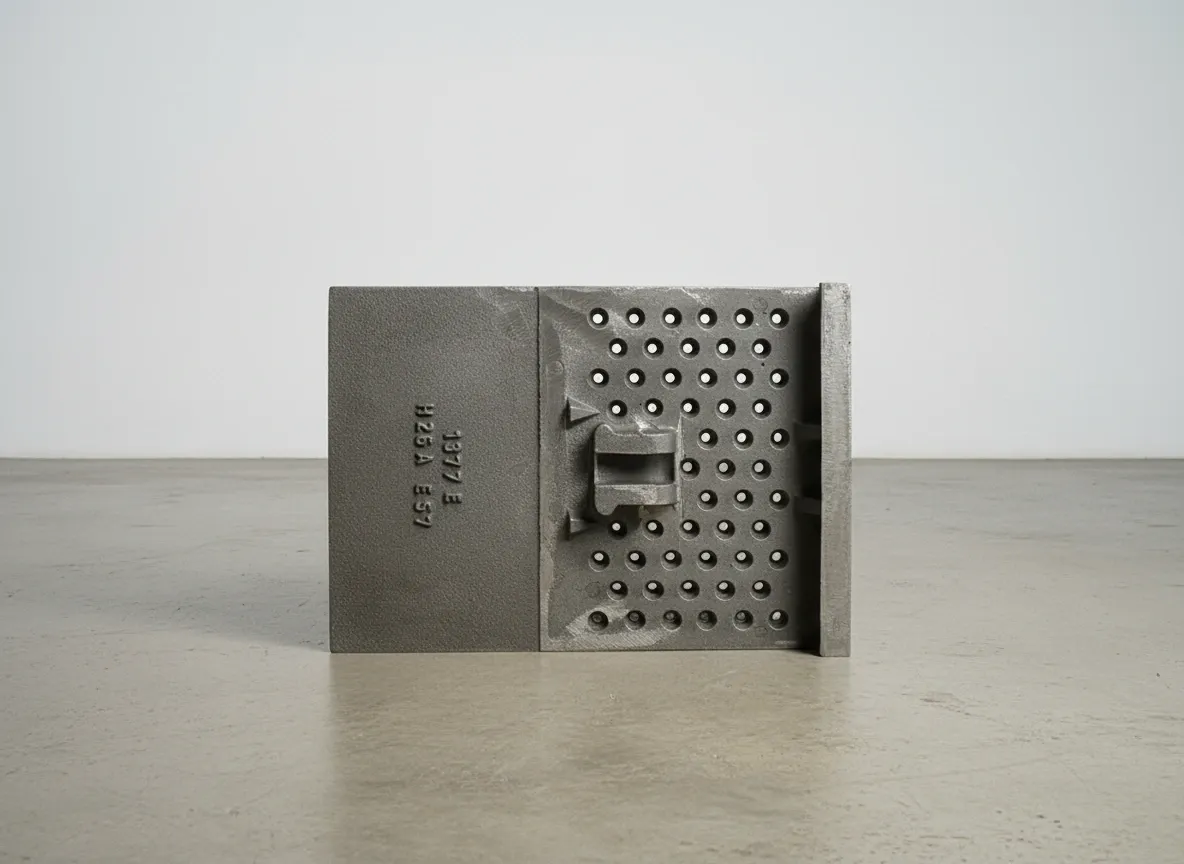
Anwendungsspezifische Teile, gefertigt nach Kundenspezifikation oder durch Reverse Engineering von verschlissenen Proben, wenn OEM-Zeichnungen nicht verfügbar sind. Aceros y Suministros bietet vollständigen Engineering-Support — 3D-Laserscanning, CMM-Messung, Spektralanalyse, Modellentwicklung und Erstmusterprüfung — für einmalige Notfall-Ersatzteile oder zur Erstellung von Modellen und Werkzeugen für laufende planmäßige Lieferung jedes Zementwerksgussteils.
Werkstoffauswahl nach Anwendung
Zementwerkskomponenten umfassen eine breite Palette von Verschleißmechanismen und Betriebsbedingungen. Die Werkstoffauswahl ist anwendungsspezifisch — die Legierung, die die Standzeit der Mühlenauskleidung maximiert, unterscheidet sich grundlegend von dem Material, das für eine Ofenhubleiste oder eine Rutschenauskleidung benötigt wird. Aceros y Suministros-Engineering wählt den richtigen Werkstoff für jede Anwendung.
Hochchromhaltiger Weißguss (26–28% Cr)
ASTM A532 Class III Type A (26–28% Cr, 2,5–3,5% C)
Zementmühlen-Mantelauskleidungen, Trennwandplatten, Sichterschaufeln und jede Position, an der abrasiver Verschleiß durch Mahlkörper oder klassierte Partikel der dominierende Verschleißmechanismus ist
18–36 Monate (Mühlenauskleidungsanwendung)
Einschränkung: Begrenzte Schlagzähigkeit — ungeeignet für Positionen mit direktem schwerem Kugelaufprall (Bodenauskleidungen des ersten Kompartiments) oder großem Stückaufprall an Übergabepunkten
Ni-Hard Typ IV
ASTM A532 Class I Type D (9% Cr, 5% Ni, 3,5% C)
Mühlenauskleidungen im ersten Kompartiment (große Kugelladung), Rostplatten und Positionen, die sowohl Abriebfestigkeit als auch moderate Schlagzähigkeit erfordern, die hochchromhaltiger Weißguss nicht bieten kann
12–24 Monate (Kugelmühle erstes Kompartiment)
Einschränkung: Geringere Abriebfestigkeit als 26–28% Cr Weißguss — Verschleißrate 20–30% höher bei rein abrasiven Bedingungen. Hochchrom verwenden, wo der Aufprall es erlaubt
Manganstahl (Mn14–Mn18)
ASTM A128 Grades B-1 bis B-4 (12–18% Mn)
Aufprallbereiche an Übergabepunkten, Brecheraufgaberutschen, Schwerlast-Materialhandling-Positionen, wo wiederholte Schlagbelastung die Oberfläche auf 450+ HB kaltverfestigt, während der zähe Kern die Energie absorbiert
12–24 Monate (Aufprallpositionen)
Einschränkung: Niedrige Anfangshärte bedeutet hohen frühen Verschleiß bei reiner Gleitabrasion ohne Schlag — nicht geeignet für Mühlenauskleidungen oder Sichterkomponenten
Hitzebeständige Legierungen HK40 / HP40
ASTM A297 Grade HK40 (25Cr-20Ni), HP40 (25Cr-35Ni)
Ofen-Innengussteile, Wärmetauscherelemente, Ofenkopfkomponenten und jede Position im Betrieb über 600 °C, wo Oxidationsbeständigkeit und Kriechfestigkeit die primären Anforderungen sind
24–48 Monate (Ofeninternteile)
Einschränkung: Niedrige Härte bietet minimale Abriebfestigkeit — nicht geeignet für Mahl- oder Materialhandling-Verschleißanwendungen bei Umgebungstemperatur
Keramik-Metall-Verbundwerkstoff (MMC)
Al₂O₃ / ZTA / SiC Einsätze in gegossener oder gefertigter Stahlmatrix
Extreme Abrasionspositionen, wo Premium-Metalllegierungen keine ausreichende Standzeit erreichen — Trennwandplatten, Hochgeschwindigkeits-Rutschenauskleidungen, Sichter-Leitschaufeln, Ventilatorlaufrad-Vorderkanten
3–5x Standzeit der Metalllegierung (positionsspezifisch)
Einschränkung: Keramikeinsätze sind spröde unter direktem Aufprall — MMC-Komponenten müssen dort positioniert werden, wo Gleit- oder Erosionsabrasion dominiert, nicht schwere Schlagbelastung
Anwendungsbasierte Werkstoffauswahl
Mahlung (Mühlenauskleidungen, Trennwände)?Hochchromhaltiger Weißguss 26–28% Cr für maximale Abriebfestigkeit; Ni-Hard IV, wo auch Schlagzähigkeit erforderlich ist
Klassierung (Sichterteile)?Hochchromhaltiger Weißguss für Schaufeln; Manganstahl für Grießkonusauskleidungen mit Aufprallbelastung
Hochtemperatur (Ofeninternteile)?HK40 (bis 1.000 °C) oder HP40 (bis 1.100 °C) hitzebeständige Legierungen
Aufprall (Übergabepunkte)?Manganstahl Mn14–Mn18 für schweren Aufprall; AR400/500 für moderate Gleitabrasion
Extremverschleiß (Keramik-Verbundwerkstoff)? Al₂O₃/ZTA/SiC-Einsätze für Positionen, wo Metalllegierungen keine ausreichende Standzeit erreichen
Kontaktieren Sie Aceros y Suministros mit Ihrer spezifischen Anwendung, dem Verschleißmechanismus und der aktuellen Werkstoffleistung für eine technische Werkstoffempfehlung.
Kompatible Ausrüstungsmarken und -modelle
Aceros y Suministros fertigt Ersatzteile für Mahlmühlen, Sichter, Öfen und Materialhandling-Ausrüstung aller großen Zulieferer der Zementindustrie. Teile werden nach OEM-Spezifikationen gefertigt oder kundenspezifisch für verbesserte Leistung konstruiert.
FLSmidth
OK Mill, ATOX Mill, UMS Ball Mills, SEPAX Separators, Cross-Bar Cooler Kilns
Gesamtes Sortiment an Mahl-, Klassier- und Ofeninternteilen
Loesche
LM Series VRMs, LSKS Separators, Classifier Blades, Louvre Rings
Mahlbahnsegmente, Walzenmäntel und alle Sichterkomponenten
Gebr. Pfeiffer
MPS Mills, MVR Mills, SLS Separators, Rotor Blades
VRM-Verschleißteile und Sichterkomponenten für Roh- und Zementmahlung
thyssenkrupp (Polysius)
Quadropol Mills, Ball Mill Internals, SEPOL Separators, Kiln Parts
Vollständige Werksabdeckung einschließlich Mahl-, Sicht- und Ofensysteme
KHD Humboldt Wedag
COMFLEX Mill, Roller Press Components, SEPMASTER Separators
Einschließlich Walzenpressbolzen, Seitenplatten und Sichterinternteile
Andere
CBMI/Sinoma, Fives/FCB, UBE, Claudius Peters, chinesisch gefertigte Ausrüstung
Kontaktieren Sie Aceros y Suministros mit Ausrüstungsmodell und Teilereferenzen zur Kompatibilitätsbestätigung
Ihre Ausrüstung nicht gefunden? Aceros y Suministros fertigt Ersatzkomponenten nach OEM- oder kundengelieferten Zeichnungen oder fertigt Teile durch Reverse Engineering von verschlissenen Proben. Senden Sie Ihr Ausrüstungsmodell, Teilereferenzen und Anwendungsdetails zur Kompatibilitätsbestätigung.
Kompatibilität prüfenBenötigen Sie spezialisierte Zementwerks-Ersatzteile?
Senden Sie Ihre Spezifikationen, Zeichnungen oder verschlissene Proben zur technischen Prüfung und Angebotserstellung. Aceros y Suministros bietet vollständiges Reverse Engineering, Modellentwicklung und Fertigung für jedes Zementwerks-Gussteil.
Kundenspezifische Engineering- und Fertigungsdienstleistungen
Aceros y Suministros bietet vollständigen Engineering-Support für Zementwerkskomponenten — von Reverse Engineering verschlissener Teile bis zur Entwicklung neuer Konstruktionen für verbesserte Leistung. Unsere Kapazitäten stellen sicher, dass jedes Teil korrekt passt und spezifikationsgerecht funktioniert.
Jede Schicht
- Motorstromaufnahme der Mühle überwachen — Änderungen deuten auf Auskleidungsverschleiß hin, der die Ladungsbewegung und Mahleffizienz beeinflusst
- Produktfeinheit des Sichters prüfen — Abweichung deutet auf Schaufelverschleiß, Spaltänderungen oder Rotordrehzahlprobleme hin
- Materialfluss in Handling-Rutschen überwachen — Verstopfungen oder reduzierter Durchsatz deuten auf Auskleidungsverschleiß oder Anbackungen hin
- Förderer und Elevatoren auf ungewöhnliche Geräusche, Vibrationen oder Materialverlust prüfen, die auf Auskleidungs- oder Becherverschleiß hindeuten
Monatlich
- Mühlenauskleidungsdicke an repräsentativen Positionen mit Ultraschallmessgeräten durch Mantelinspektionsöffnungen messen
- Sichter-Rotorschaufeln und Leitschaufeln auf Verschleiß prüfen — Profile und Spalte gegen Spezifikation prüfen
- Materialhandling-Rutschen- und Übergabepunkt-Auskleidungen prüfen — verschlissene Abschnitte vor Substratfreilegung ersetzen
- Zustand der Ventilatorlaufrad-Vorderkante überwachen — Erosion durch staubbeladenes Gas reduziert die Ventilatoreffizienz
Vierteljährlich
- Verschleißprofil der Mühlenauskleidung über die gesamte Mühlenlänge kartieren — Kompartimente mit vorrangigem Ersatzbedarf identifizieren
- Zustand der Trennwandplatten-Schlitze prüfen — verschlissene Schlitze verändern die Klassierung und beeinflussen Produktfeinheit und Mühlendurchsatz
- Zustand der Ofeninnen-Gussteile bei Inspektionsmöglichkeiten prüfen — Hubleisten und Kettenkomponenten kontrollieren
- Zustand der Keramikauskleidung an Extremverschleiß-Positionen bewerten — Ersatzbestellungen für den nächsten Stillstand planen
Jahresstillstand
- Komplette Mühlen-Neuauskleidung — Mantelauskleidungen, Bodenauskleidungen und Trennwandplatten in verschlissenen Kompartimenten ersetzen
- Sichter-Rotorschaufeln und Leitschaufeln ersetzen — als abgestimmte Sätze für gleichmäßige Klassierung einbauen
- Ofeninnen-Gussteile inspizieren und ersetzen — Hubleisten, Ketten, Stauringe und Kopfkomponenten
- Alle verschlissenen Materialhandling-Auskleidungen ersetzen — Rutschen, Übergabepunkte, Ventilatorlaufräder, Elevatorbechern
- Alle Ersatzteile vor dem Einbau maßlich prüfen — Passung an Befestigungsflächen bestätigen
- Verschleißmessungen dokumentieren und Verschleißraten berechnen — Werkstoffauswahl und Ersatzintervalle optimieren
Zementwerks-Komponentenreferenz
| Anwendung | Primärwerkstoff | Typische Standzeit | Max. Gewicht |
|---|---|---|---|
| Zementmühlen-Auskleidungen | High-Cr WI (60–64 HRC) | 18–36 Monate | 3.000 kg |
| Sichterschaufeln | High-Cr WI (60–64 HRC) | 12–24 Monate | 150 kg |
| Ofeninternteile | HK40 / HP40 | 24–48 Monate | 500 kg |
| Rutschenauskleidungen | AR400/Mn-Stahl/Keramik | 6–24 Monate | 200 kg |
| Ventilatorlaufräder | Hartauftrag / Keramikfliese | 12–36 Monate | 2.000 kg |
Die Werte sind Richtwerte — die tatsächliche Standzeit hängt von den Aufgabematerialeigenschaften, den Betriebsparametern und den Wartungspraktiken ab. Kontaktieren Sie Aceros y Suministros mit Ihrer spezifischen Anwendung für verfeinerte Abschätzungen.
Häufige Probleme und Lösungen bei Zementwerkskomponenten
Komponentenverschleiß in den Prozessstufen von Zementwerken beeinflusst die Mahleffizienz, die Produktqualität, den Energieverbrauch und die Zuverlässigkeit des Materialhandlings. Die frühzeitige Erkennung von Verschleißmustern ermöglicht geplanten Ersatz und Werkstoffoptimierung.
Sinkender Mühlendurchsatz oder steigende spezifische Energie
Wahrscheinliche Ursachen
- Mantelauskleidungsverschleiß verändert das interne Mühlenprofil — reduziert die Kugelhubhöhe und Aufprallenergie
- Trennwandplatten-Schlitzverschleiß verändert den Materialfluss zwischen den Kompartimenten — schlechte Klassierung innerhalb der Mühle
- Verschlissene Bodenauskleidungen erzeugen Totzonen, in denen Mahlkörper und Material stagnieren
- Auskleidungsbolzenversagen ermöglicht die Verschiebung der Auskleidungen — stört das konstruierte Ladungsbewegungsprofil
Korrekturmaßnahmen
- Auskleidungs-Dickenprofil kartieren und mit dem Originaldesign vergleichen — Kompartimente mit übermäßigem Verschleiß identifizieren
- Trennwandplatten-Schlitze inspizieren — Platten mit vergrößerten oder beschädigten Schlitzöffnungen ersetzen
- Drehmoment und Zustand der Auskleidungsbolzen prüfen — ausgefallene Bolzen ersetzen und verschobene Auskleidungen wieder sichern
- Neuauskleidung verschlissener Kompartimente planen — Kompartimente priorisieren, wo der Verschleiß 50% der Originaldicke übersteigt
Abweichung der Sichter-Produktfeinheit
Wahrscheinliche Ursachen
- Rotorschaufelverschleiß reduziert die Umfangsgeschwindigkeit bei konstanter Drehzahl — gröberer Trennschnitt
- Leitschaufelverschleiß verändert das Luftströmungsmuster um den Rotor — inkonsistente Klassierung
- Zunahme des Rotor-Gehäuse-Spalts durch Schaufelverschleiß — Feingutdurchbruch ohne ordnungsgemäße Klassierung
- Gehäuseauskleidungsverschleiß erzeugt Rezirkulationszonen, die Grobpartikel in den Produktstrom zurückführen
Korrekturmaßnahmen
- Rotorschaufelprofil messen und mit Neuschaufelmaßen vergleichen — ersetzen, wenn Verschleiß über Toleranz
- Zustand und Ausrichtung der Leitschaufeln prüfen — verschlissene Schaufeln als komplette abgestimmte Sätze ersetzen
- Rotor-Gehäuse-Spalt messen — wenn über Spezifikation, neue Schaufeln einbauen oder Rotor unterlegen
- Gehäuseauskleidungen inspizieren — verschlissene Abschnitte ersetzen, besonders im Grießkonus und in der Rotorkammer
Vorzeitiger Rutschenauskleidungsausfall an Übergabepunkten
Wahrscheinliche Ursachen
- Falsche Werkstoffauswahl für den tatsächlichen Verschleißmechanismus — z.B. AR-Platte in einer Gleitabrasionszone, wo Keramik geeignet wäre
- Aufprallwinkel zu steil — Material trifft die Auskleidung in nahezu senkrechtem Winkel und erzeugt maximalen Aufprallschaden
- Materialgeschwindigkeit übersteigt die Auslegungsparameter — erhöhter Durchsatz oder geänderte Bandgeschwindigkeit
- Feuchtigkeits- oder Chemieänderungen im geförderten Material verändern die Abrasionseigenschaften
Korrekturmaßnahmen
- Den tatsächlichen Verschleißmechanismus an der ausgefallenen Position analysieren — Aufprall, Gleitabrasion oder Erosion erfordern jeweils unterschiedliche Werkstoffe
- Geometrieänderungen erwägen — Prallboxen, Steinboxen oder Rutschenkonstruktionen mit reduziertem Winkel zur Aufprallenergiesteuerung
- Auf Keramikfliesensysteme umrüsten für Positionen, an denen metallische Auskleidungen durchgehend keine ausreichende Standzeit erreichen
- Für Hochaufprall-Positionen Manganstahl oder bimetallische Konstruktion statt spröder hochharter Werkstoffe verwenden
Ausfall von Ofeninnen-Gussteilen
Wahrscheinliche Ursachen
- Thermoermüdung durch Ofenstart-/Stoppzyklen — besonders häufig bei Öfen mit Betriebsunterbrechungen
- Falsche Legierung für die Temperaturzone — Verwendung von HK40, wo HP40 erforderlich ist (über 1.000 °C)
- Reduzierende Atmosphäretaschen aus unvollständiger Verbrennung greifen die schützende Chromoxidschicht an
- Mechanische Schäden durch Ansatzabfälle — große Stücke des Ofenansatzes lösen sich und treffen auf die Innengussteile
Korrekturmaßnahmen
- Temperaturprofil an der ausgefallenen Position überprüfen — auf HP40 oder HP40Nb umstellen, wenn Betrieb über 1.000 °C
- Ofenstillstände und Notabschaltungen minimieren — kontrollierte Temperaturwechsel verlängern die Gussteilstandzeit erheblich
- Bei Problemen mit reduzierender Atmosphäre HW-Sorte (Ni-Cr-Fe) für betroffene Positionen in Betracht ziehen
- Ofenmantelüberwachung installieren, um Ansatzinstabilität zu erkennen — Ansatzmanagement verbessern, um Abfallschäden zu reduzieren
Erosion des Ventilatorlaufrads
Wahrscheinliche Ursachen
- Staubbeladenes Gas übersteigt die Auslegungs-Staubbeladung — Prozessstörung oder Unterleistung des Filtersystems
- Gasgeschwindigkeit zu hoch — überdimensionierter Ventilator oder Betrieb bei höherer Drehzahl als ausgelegt
- Abrasive Rohstofffeinteile an spezifischen Schaufelpositionen konzentriert aufgrund der Volutengeometrie
- Kondensation von Alkalichloriden oder Sulfaten erzeugt korrosiv-erosiven Angriff bei Gas-Taupunkttemperaturen
Korrekturmaßnahmen
- Keramikfliesen-Einsätze oder Schweißhartauftrag an Vorderkanten installieren, wo die Erosion konzentriert ist
- Leistung des Staubabscheidungssystems stromaufwärts des Ventilators überprüfen — Gasstaubbeladung reduzieren
- Verschleißopferplatten an Laufradschaufeln erwägen — austauschbare Einsätze an bekannten Erosionspunkten
- Bei Korrosion-Erosion auf Edelstahl- oder Nickellegierungskonstruktion des Laufrads umstellen
Häufig gestellte Fragen
Antworten auf häufige Fragen zu Zementwerks-Mühlenauskleidungen, Sichterkomponenten, Sondergussteilen, Reverse Engineering und Bestellung. Sie finden nicht, was Sie suchen?
Unser Team kontaktierenKönnen Sie Teile aus Proben ohne Zeichnungen fertigen?
Welche Kapazität haben Sie für große Mühlenauskleidungssegmente?
Können Sie keramikverstärkte Komponenten für Extremverschleiß-Positionen liefern?
Wie stellen Sie die Teilekompatibilität mit vorhandener Ausrüstung sicher?
Wie lang ist die Lieferzeit für Zementmühlen-Auskleidungssätze?
Fertigen Sie Sichter-Rotorschaufeln und Leitschaufeln?
Welche Zertifizierungen und Dokumentation liefern Sie?
Kann Aceros y Suministros verschleißfeste Ventilatorlaufräder liefern?
Vollständiger Zementwerks-Support
Von Standard-Mühlenauskleidungen bis zu komplexen Sondergussteilen — technische Lösungen für jede Zementwerksanwendung. Aceros y Suministros bietet Werkstoffauswahl, Reverse Engineering und vollständige Zertifizierung für vorhersagbare Komponentenleistung.
Aceros y Suministros-Engineering kontaktierenFordern Sie Noch Heute ein Kostenloses Angebot An
Unser Ingenieurteam antwortet innerhalb von 24 Stunden mit detaillierten Spezifikationen, Materialempfehlungen und wettbewerbsfähigen Preisen.