
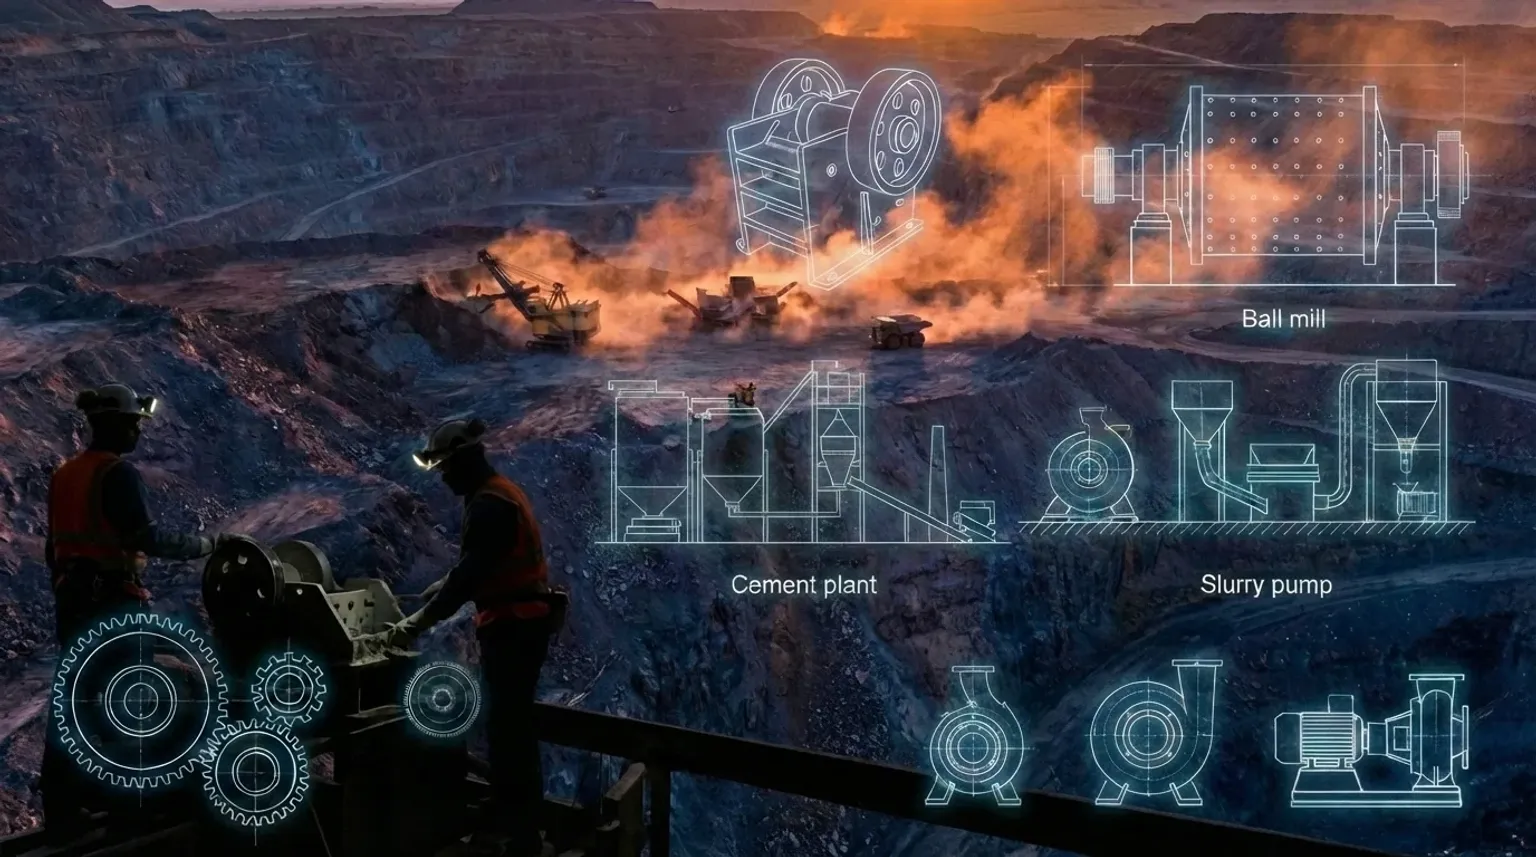
Produktpalette
Verschleißteile und Ersatzteile für Brecher, Mühlen, Zementanlagen und Pumpen
Komplette Palette an Verschleißteilen und Ersatzkomponenten für Brecher, Mahlwerke, Zementanlagen und Schlammpumpen. Entwickelt für maximale Haltbarkeit und OEM-Kompatibilität.
Brecher-Verschleißteile
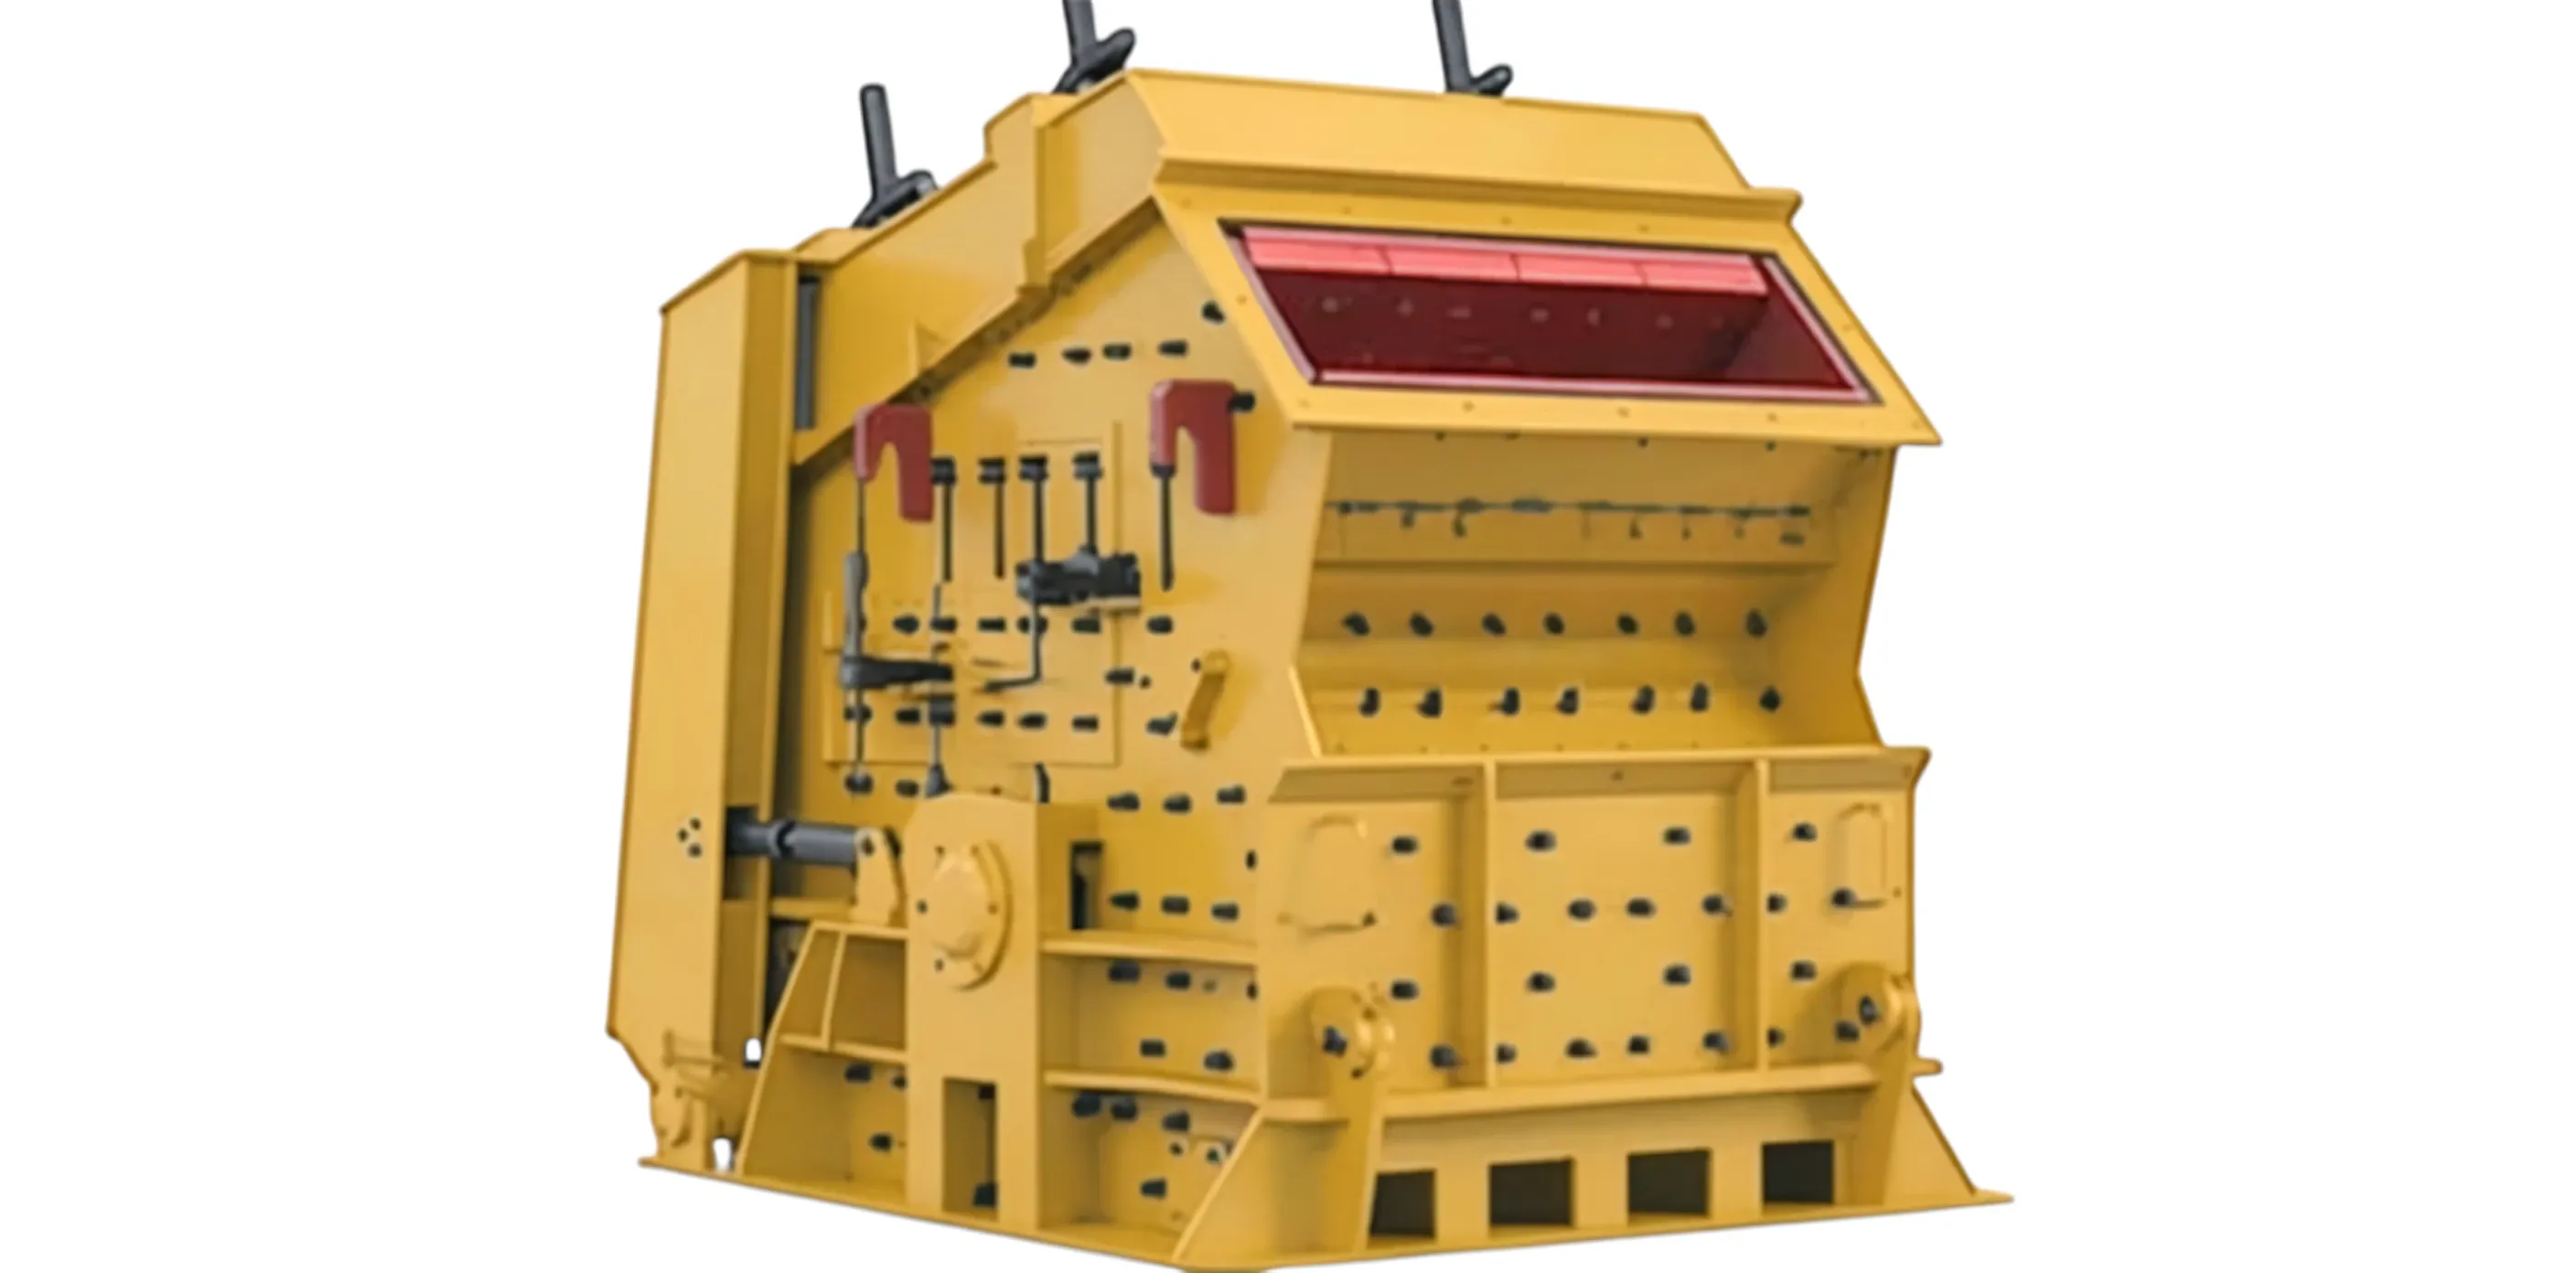
HSI-Prallbrecher
Hochgeschwindigkeits-Prallzerkleinerung für Zuschlagstoffe und Recycling. Schlagleisten, Prallplatten, Rotoren und Verschleißkomponenten für Horizontalwellen-Prallbrecher.
Teile Erkunden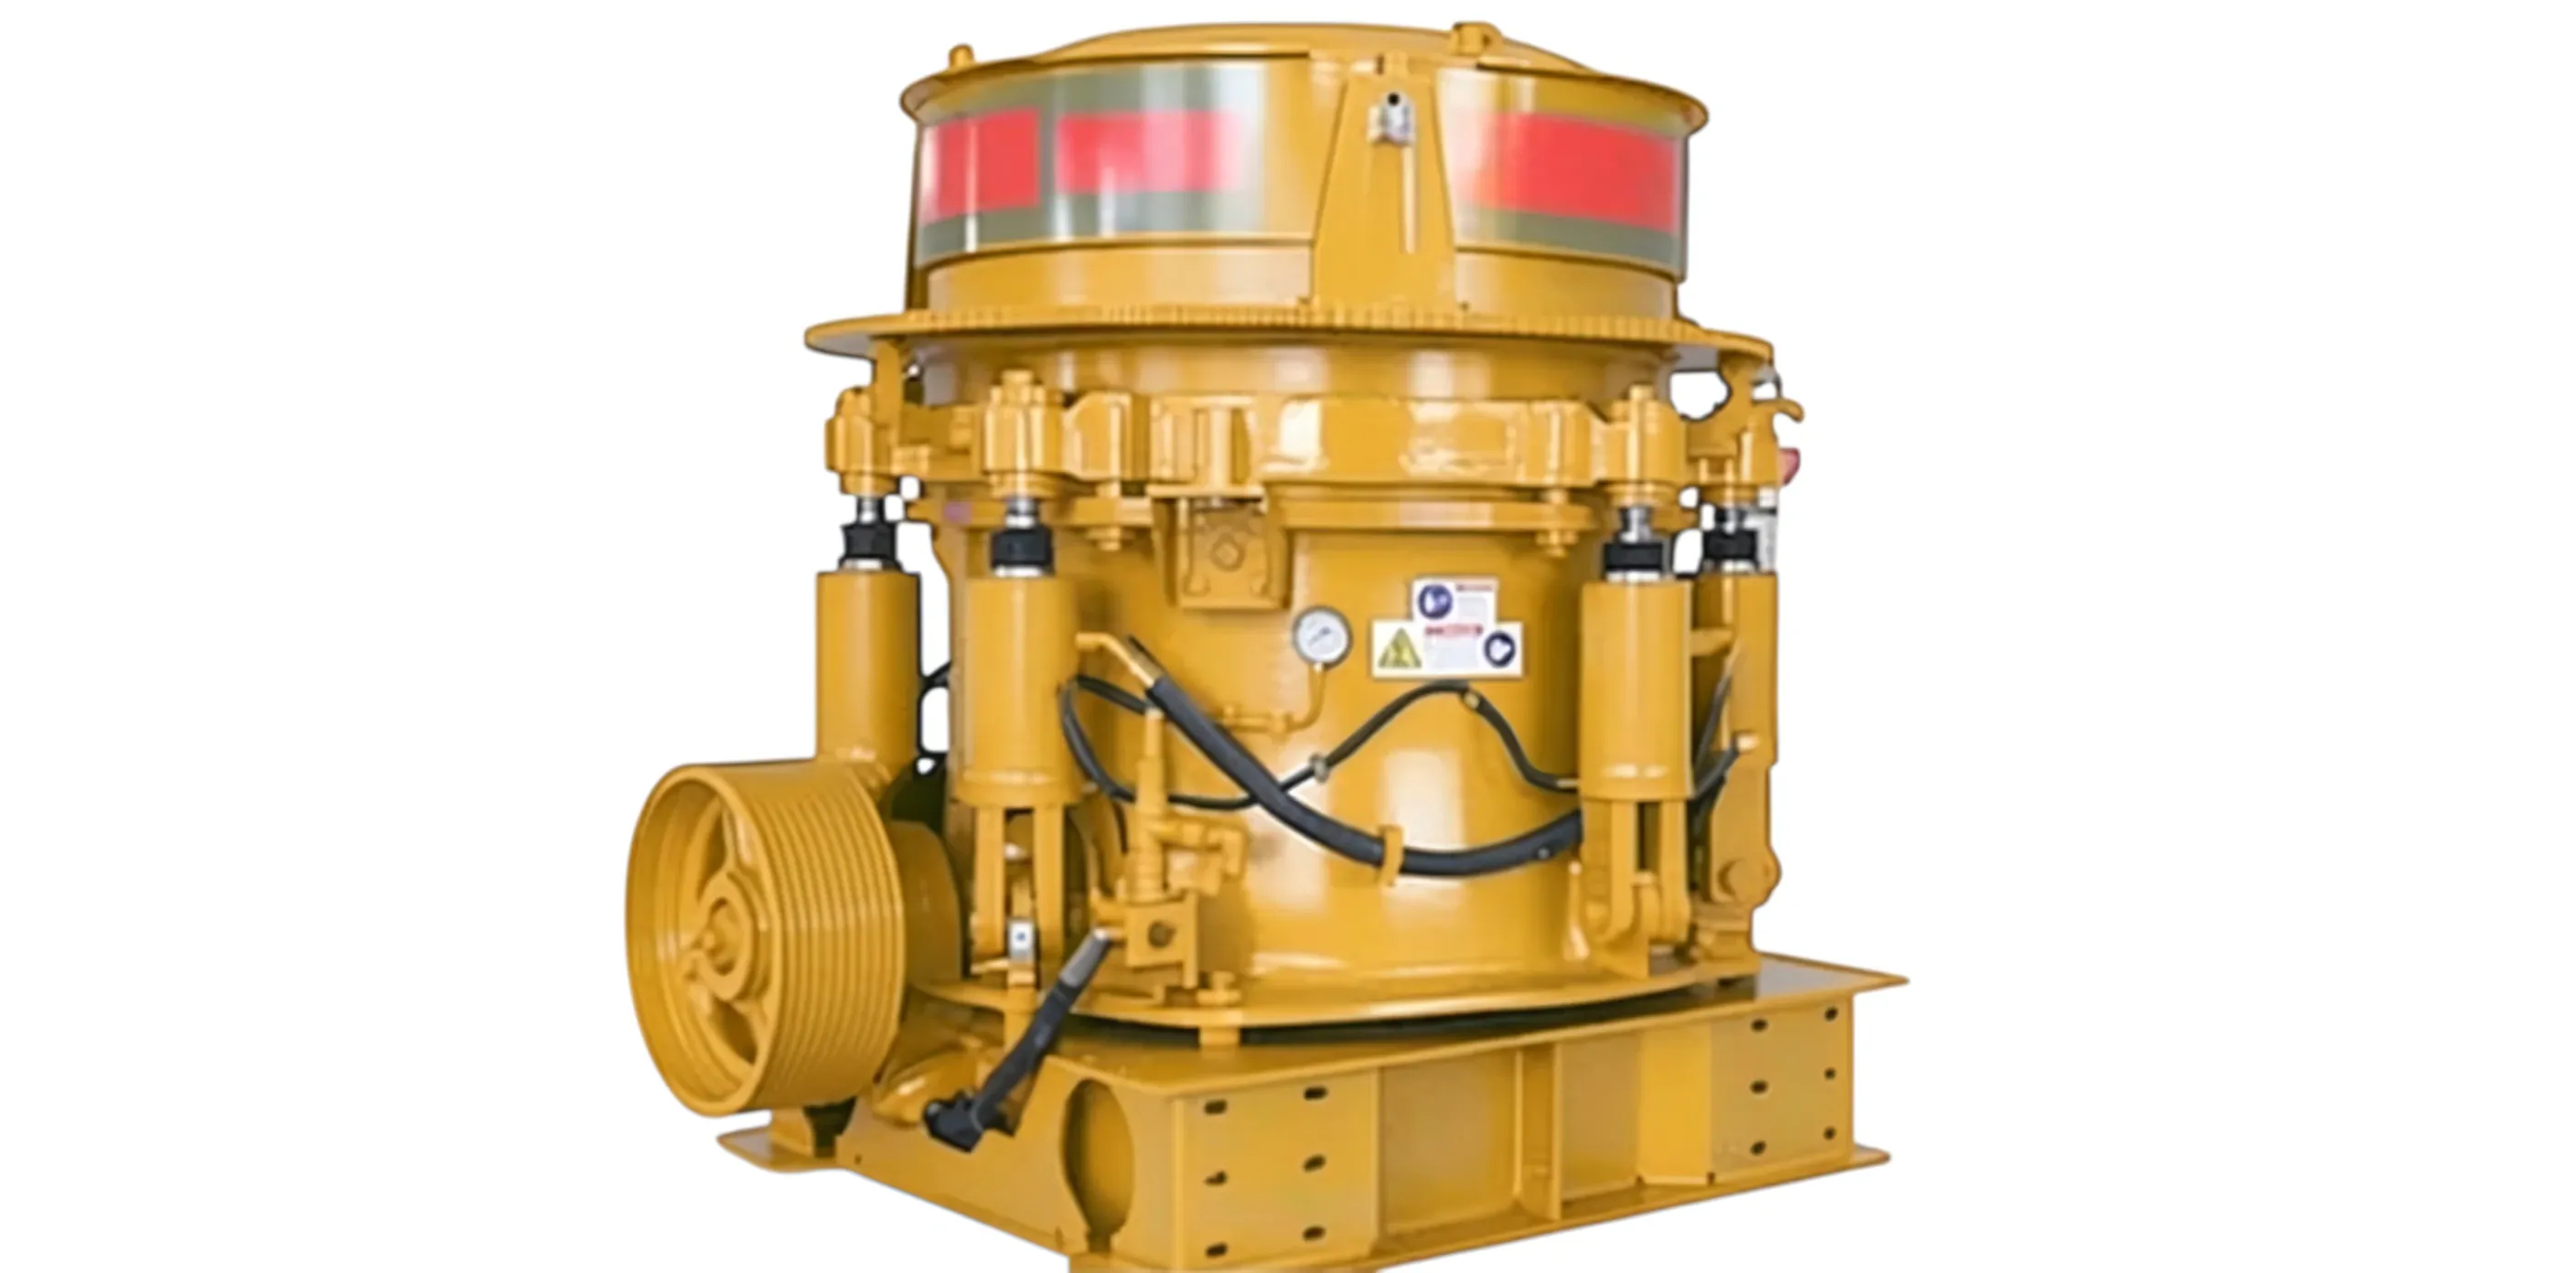
Kegelbrecher
Sekundär- und Tertiärzerkleinerung durch Druckkraft. Mäntel, Konkaven, Zuführkegel und Präzisionsverschleißteile für konsistente Abstufung.
Teile Erkunden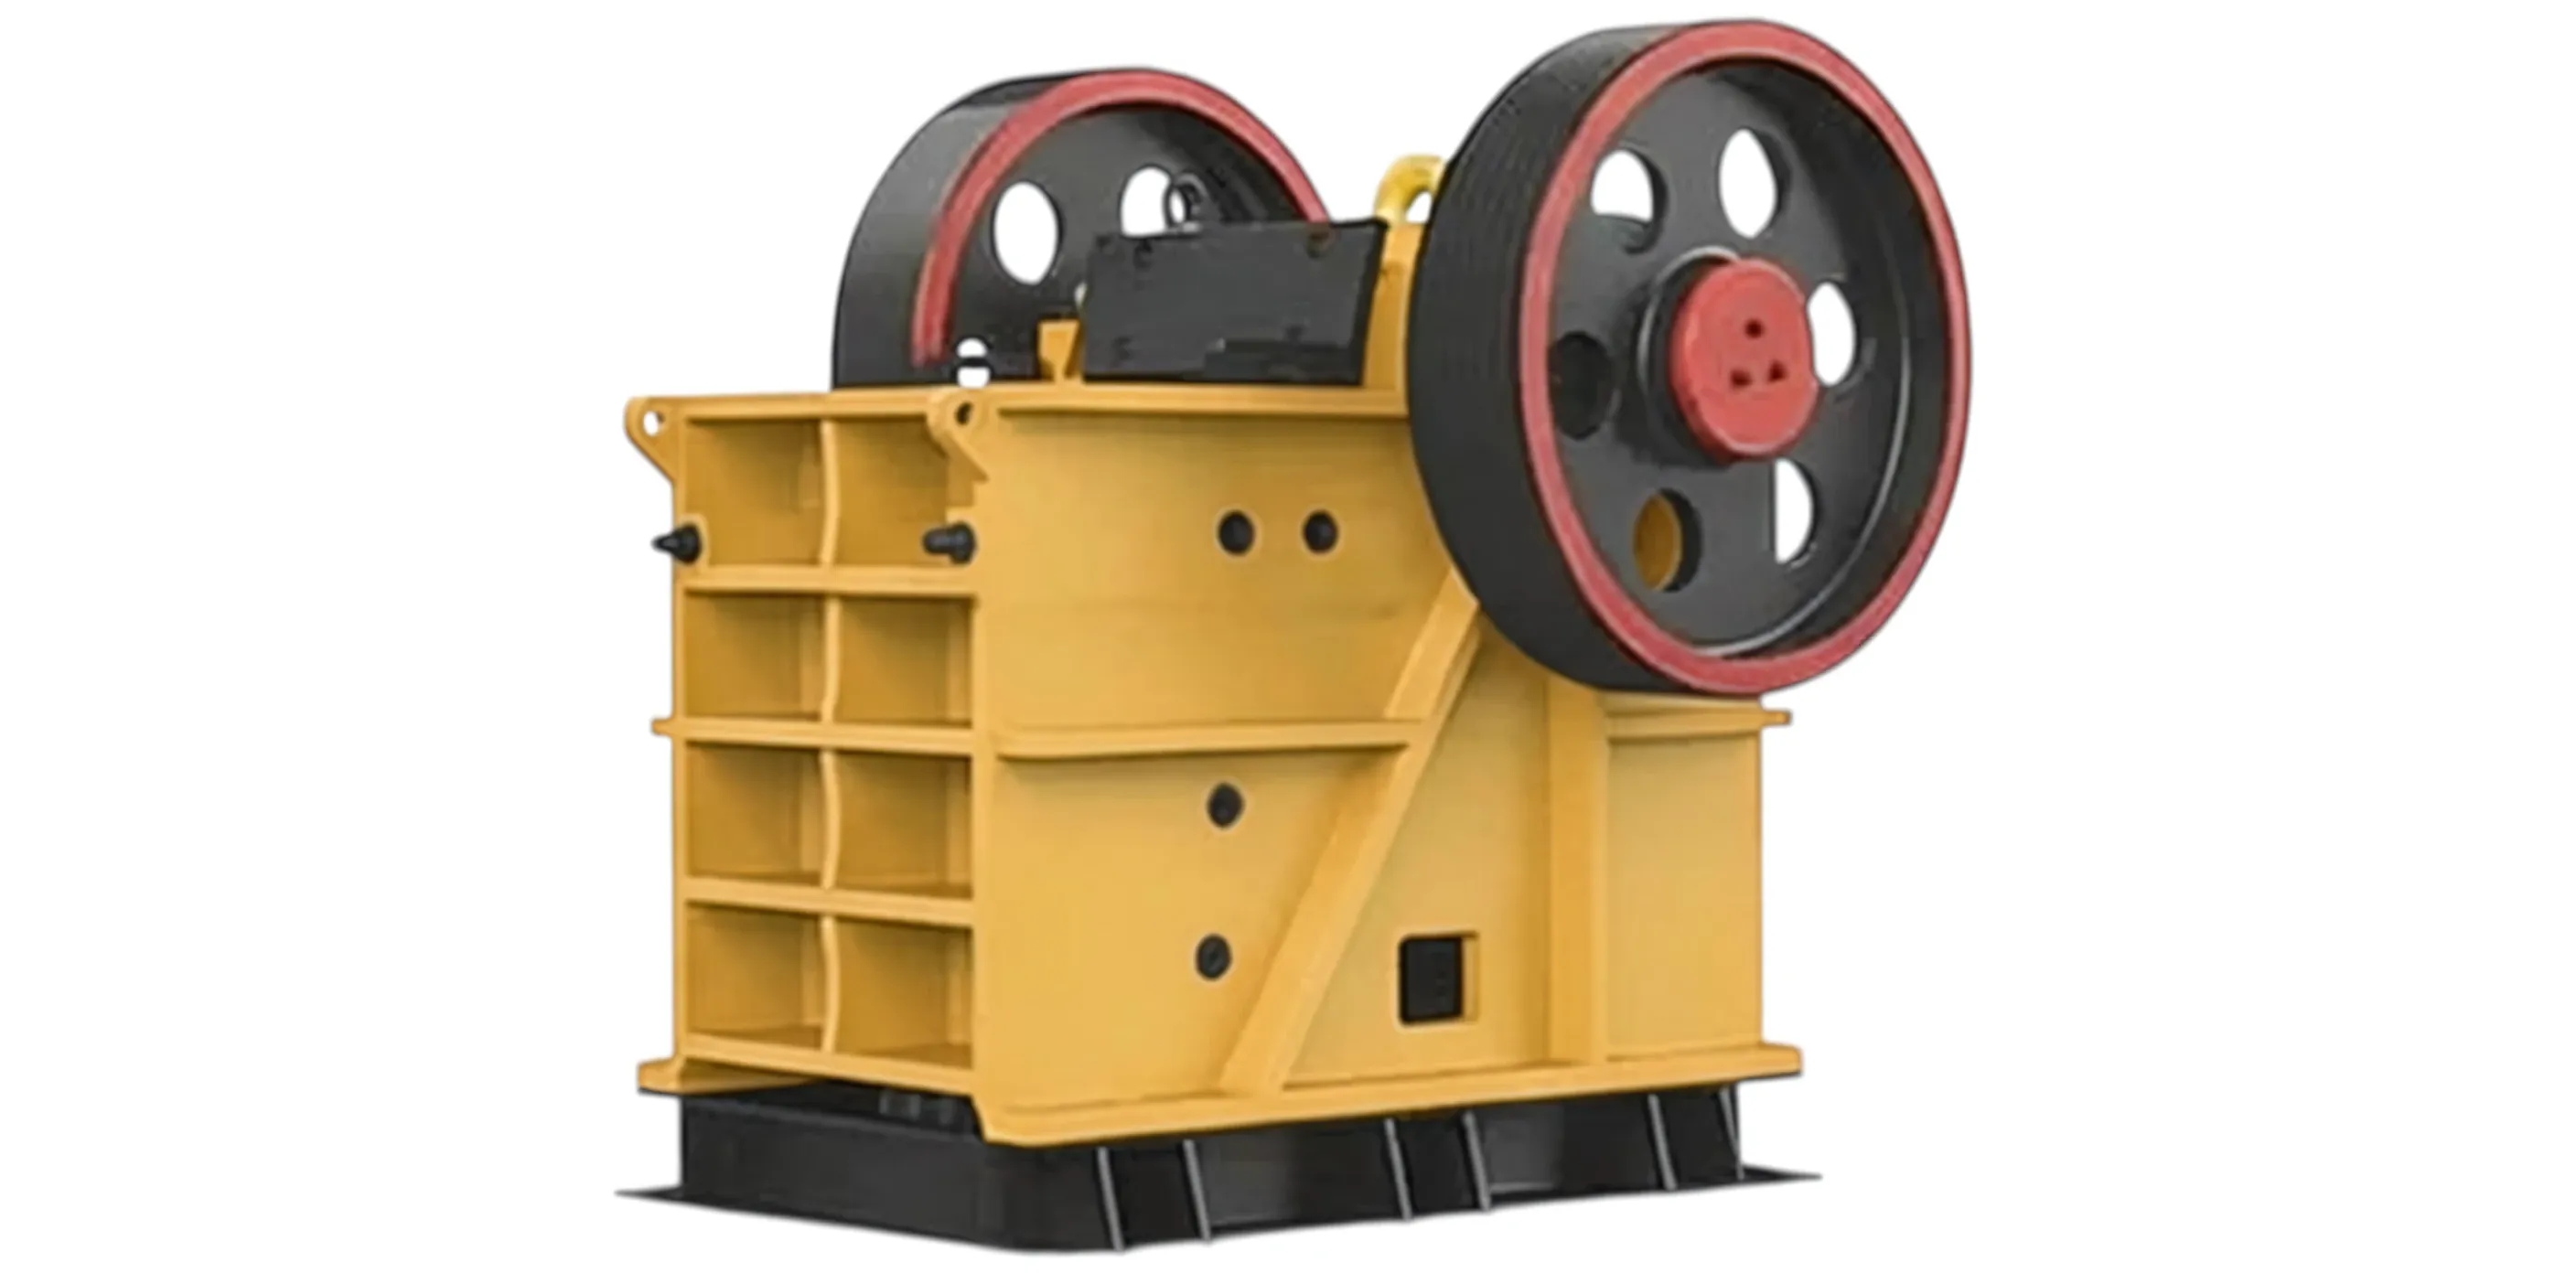
Backenbrecher
Primärzerkleinerung für Hartgestein und Erz. Feste und bewegliche Brechbacken, Wangenplatten und Kniehebelbaugruppen für maximalen Durchsatz.
Teile Erkunden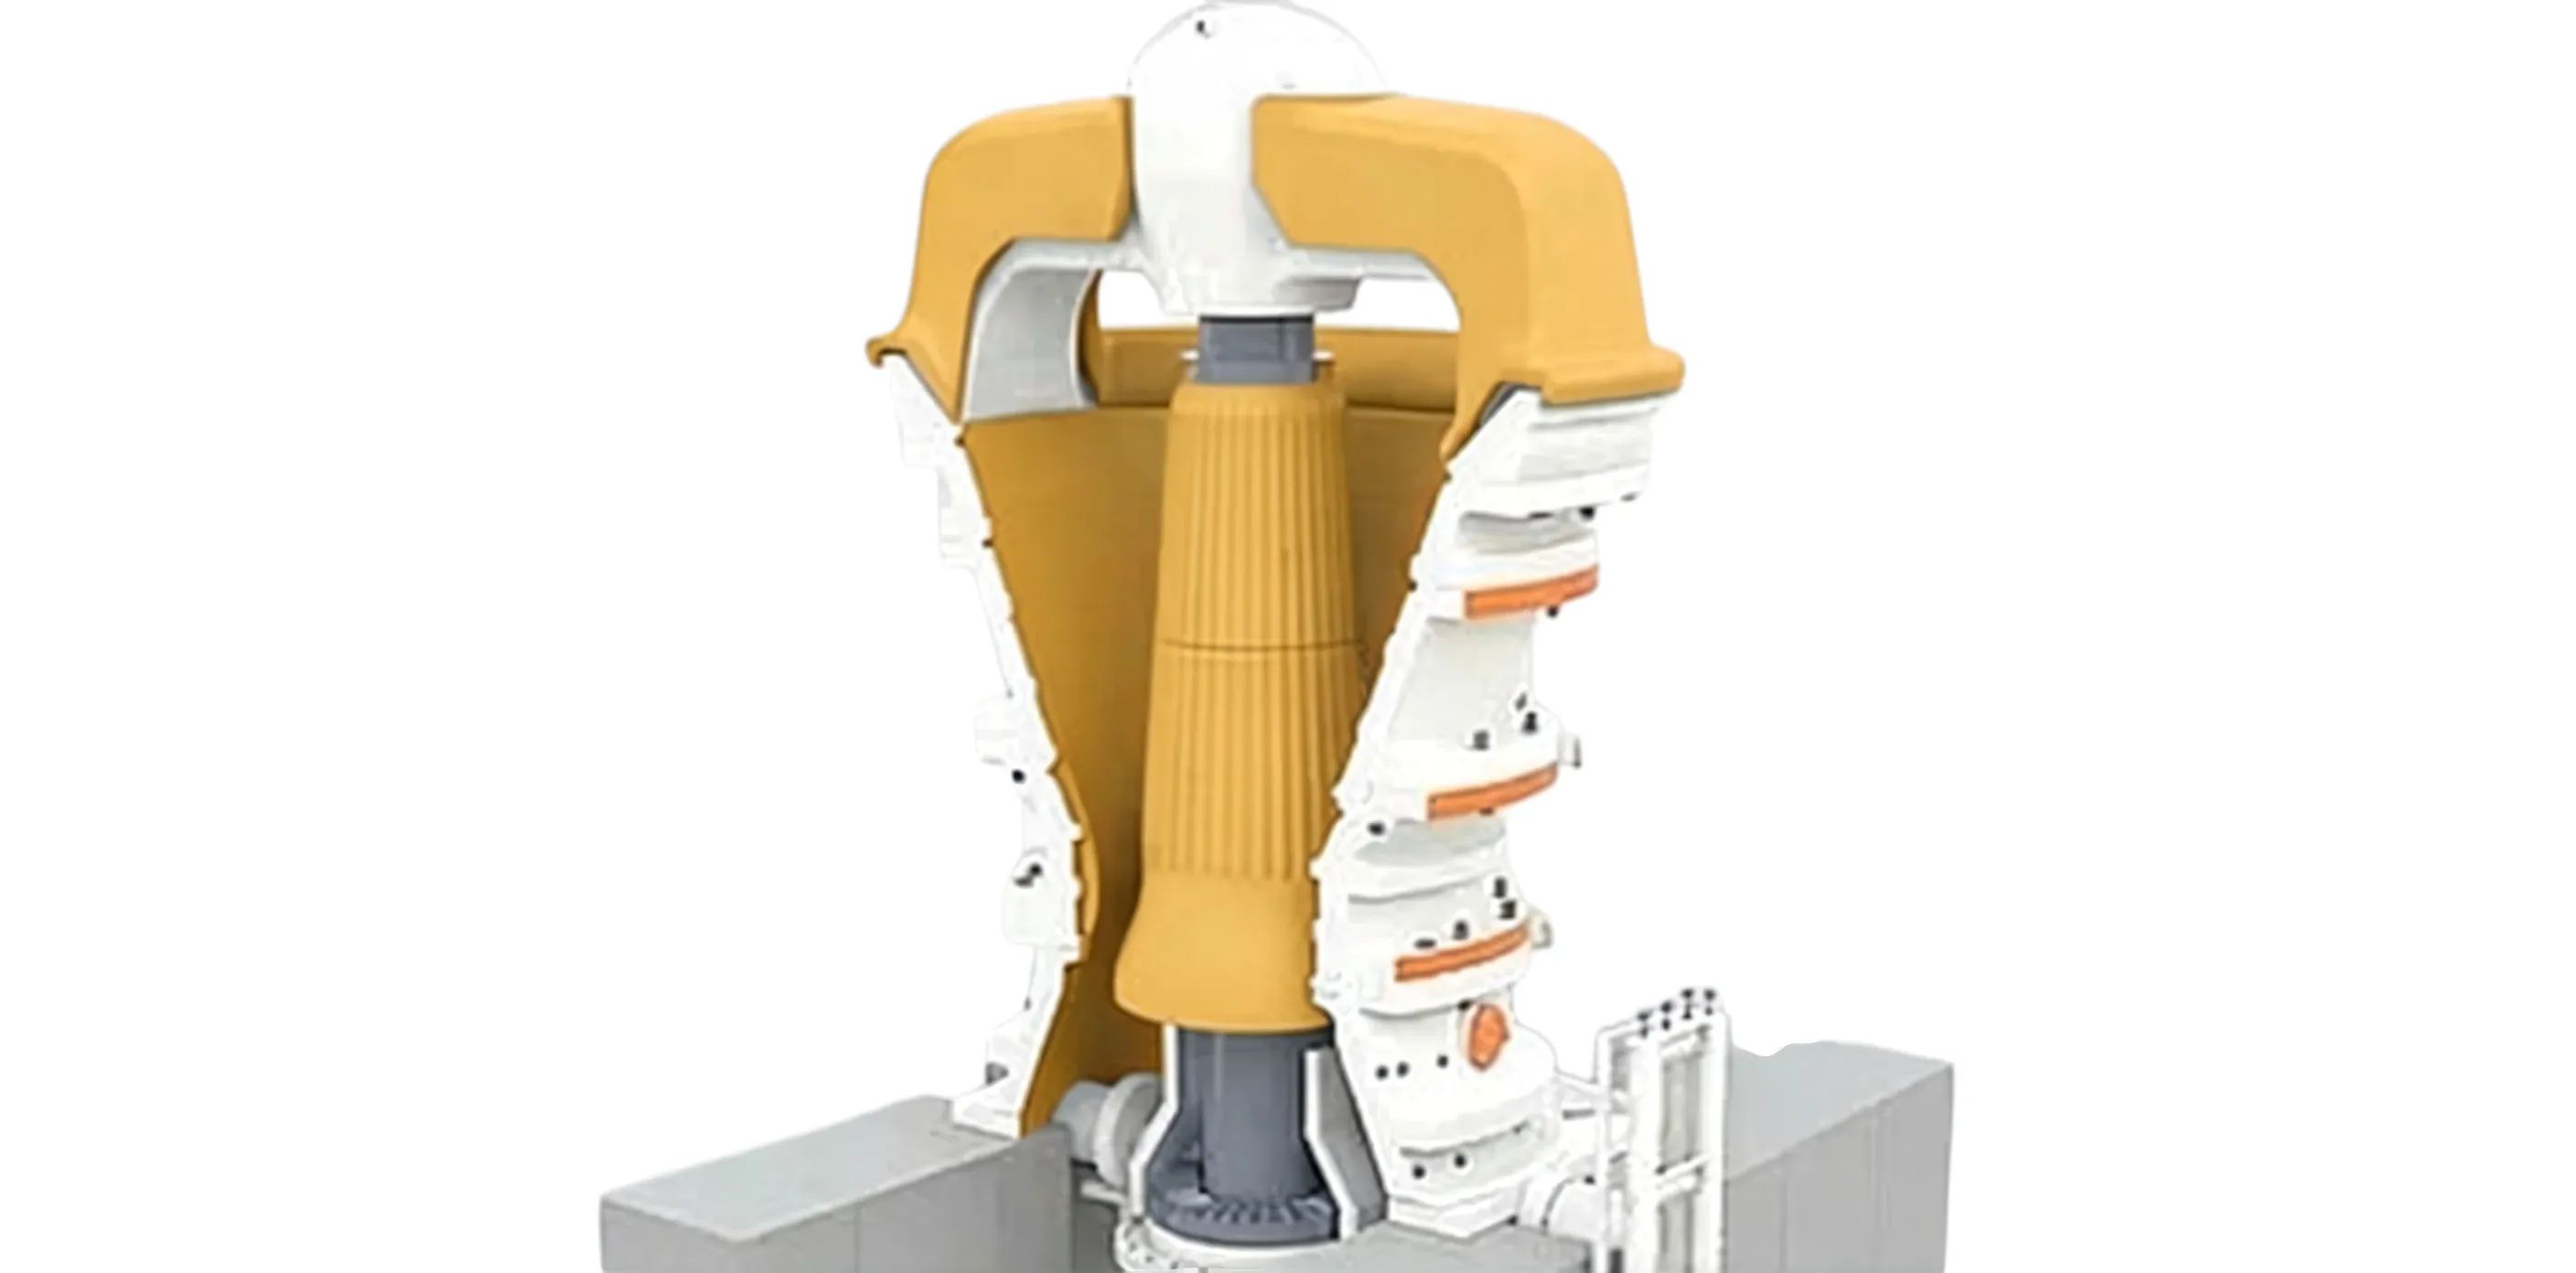
Kreiselbrecher
Hochkapazitäts-Primärzerkleinerung für den Bergbau. Mantelsegmente, Konkaven, Spinnenbaugruppen für die Großerz-Verarbeitung.
Teile Erkunden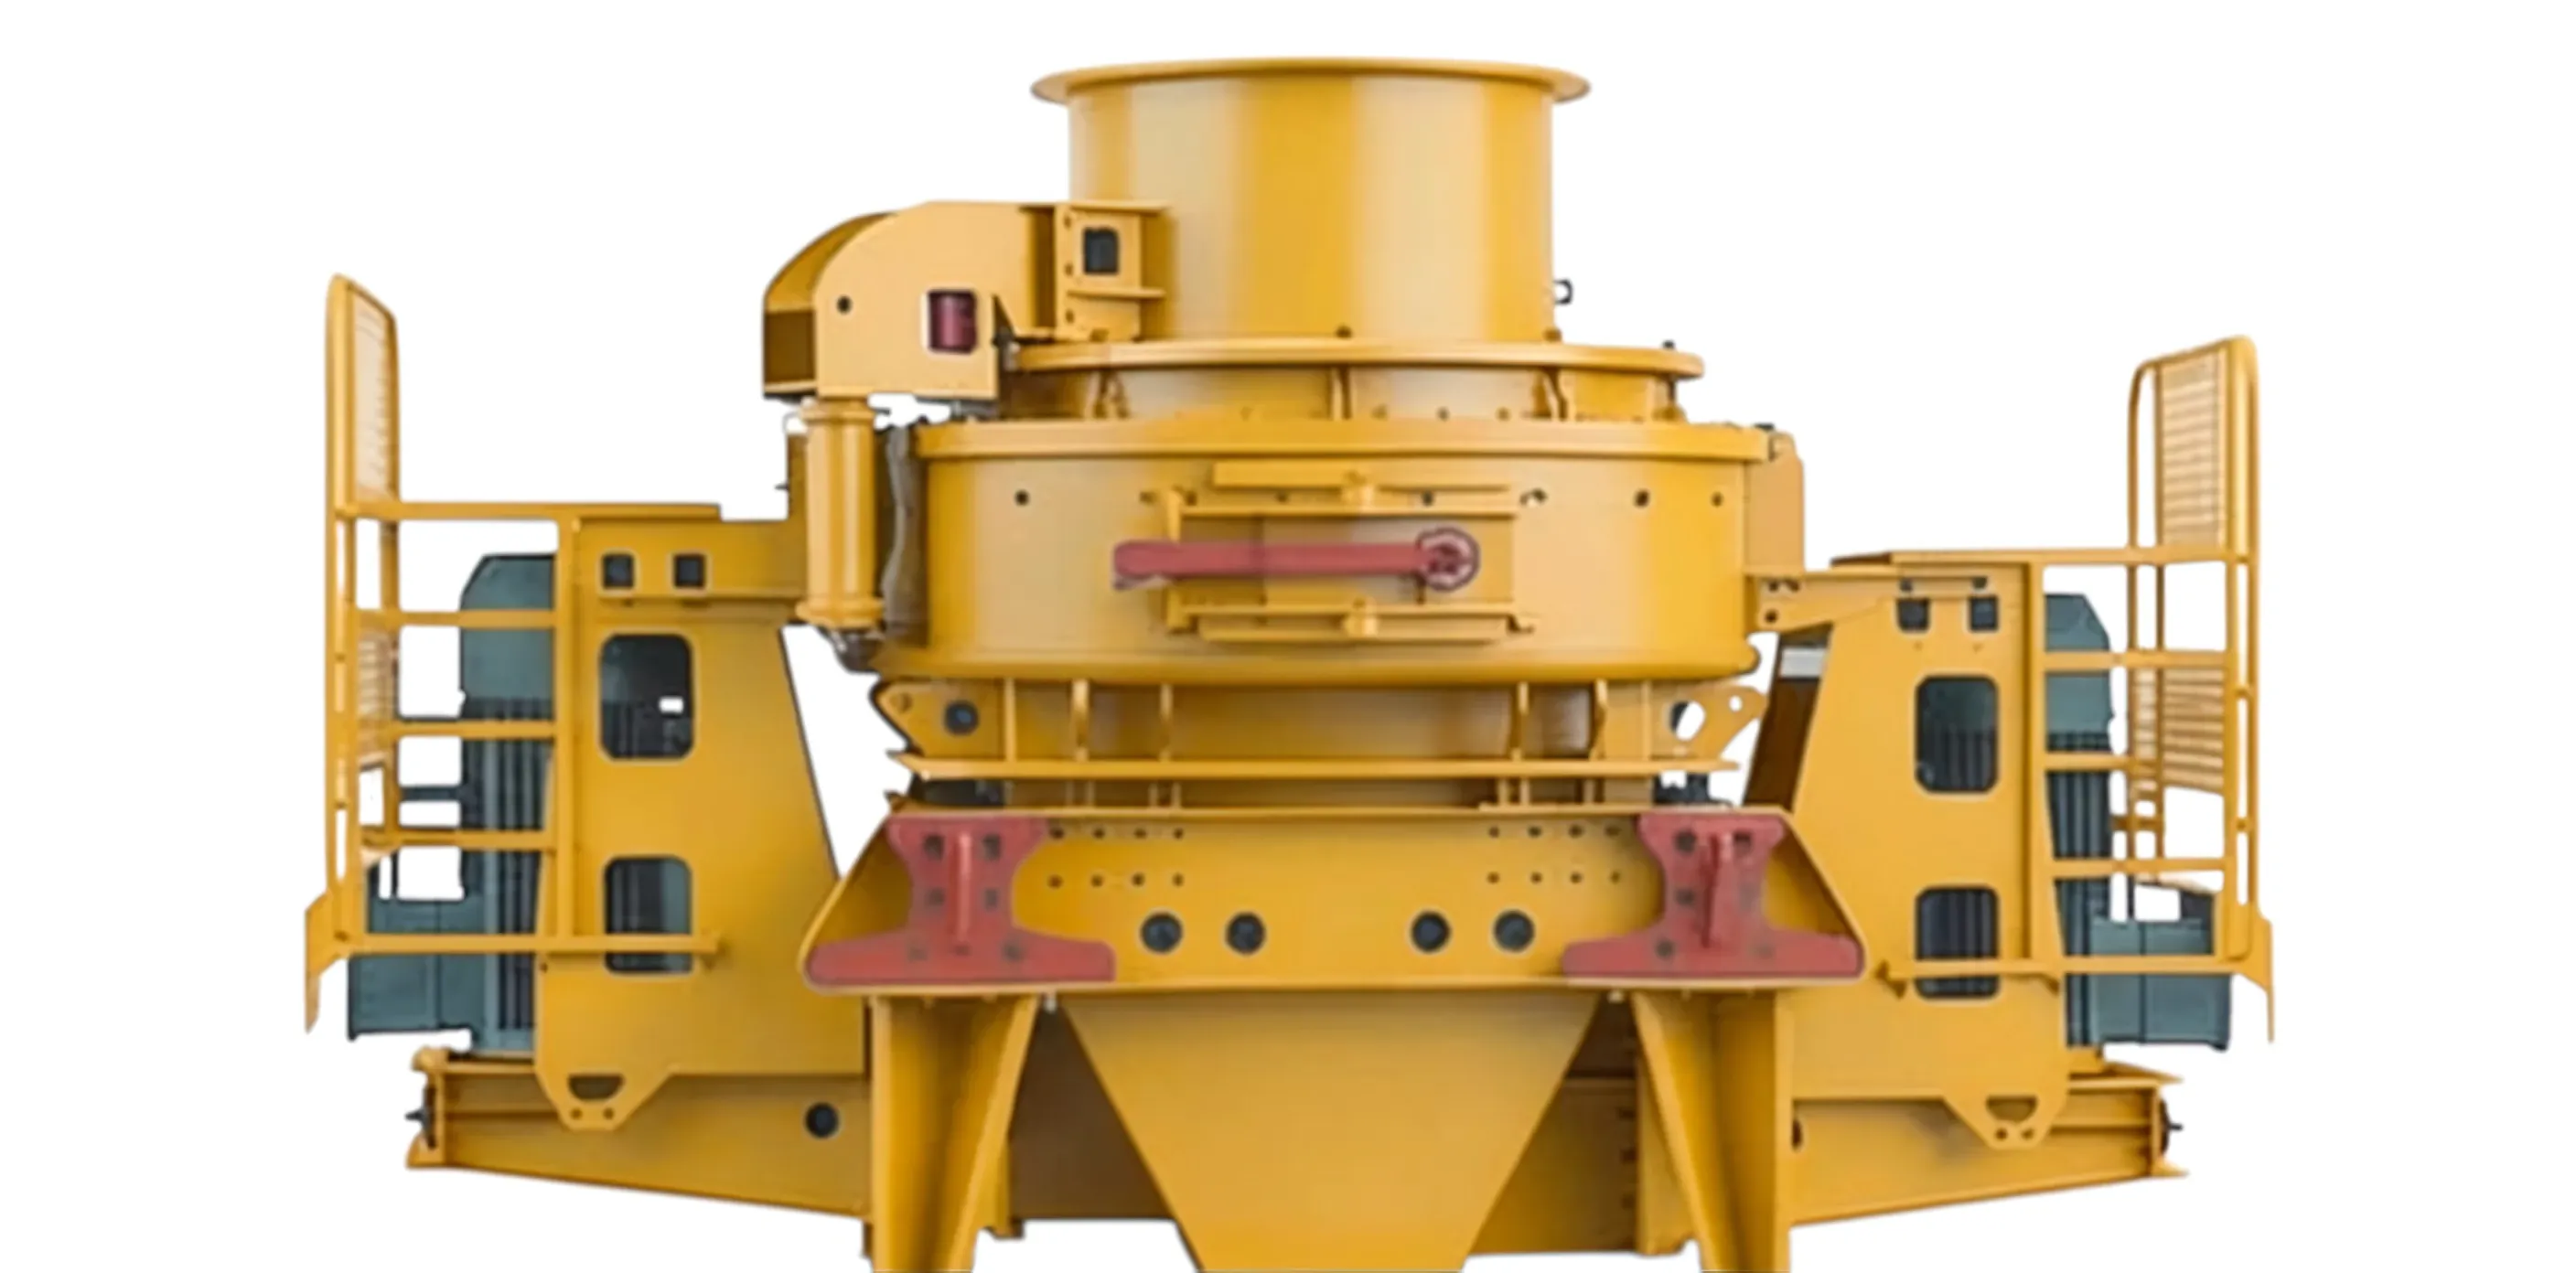
VSI-Brecher
Vertikalwellen-Prallzerkleinerung für Brechsand. Rotorspitzen, Verschleißplatten und Hohlraumauskleidungen für kubische Partikelform.
Teile Erkunden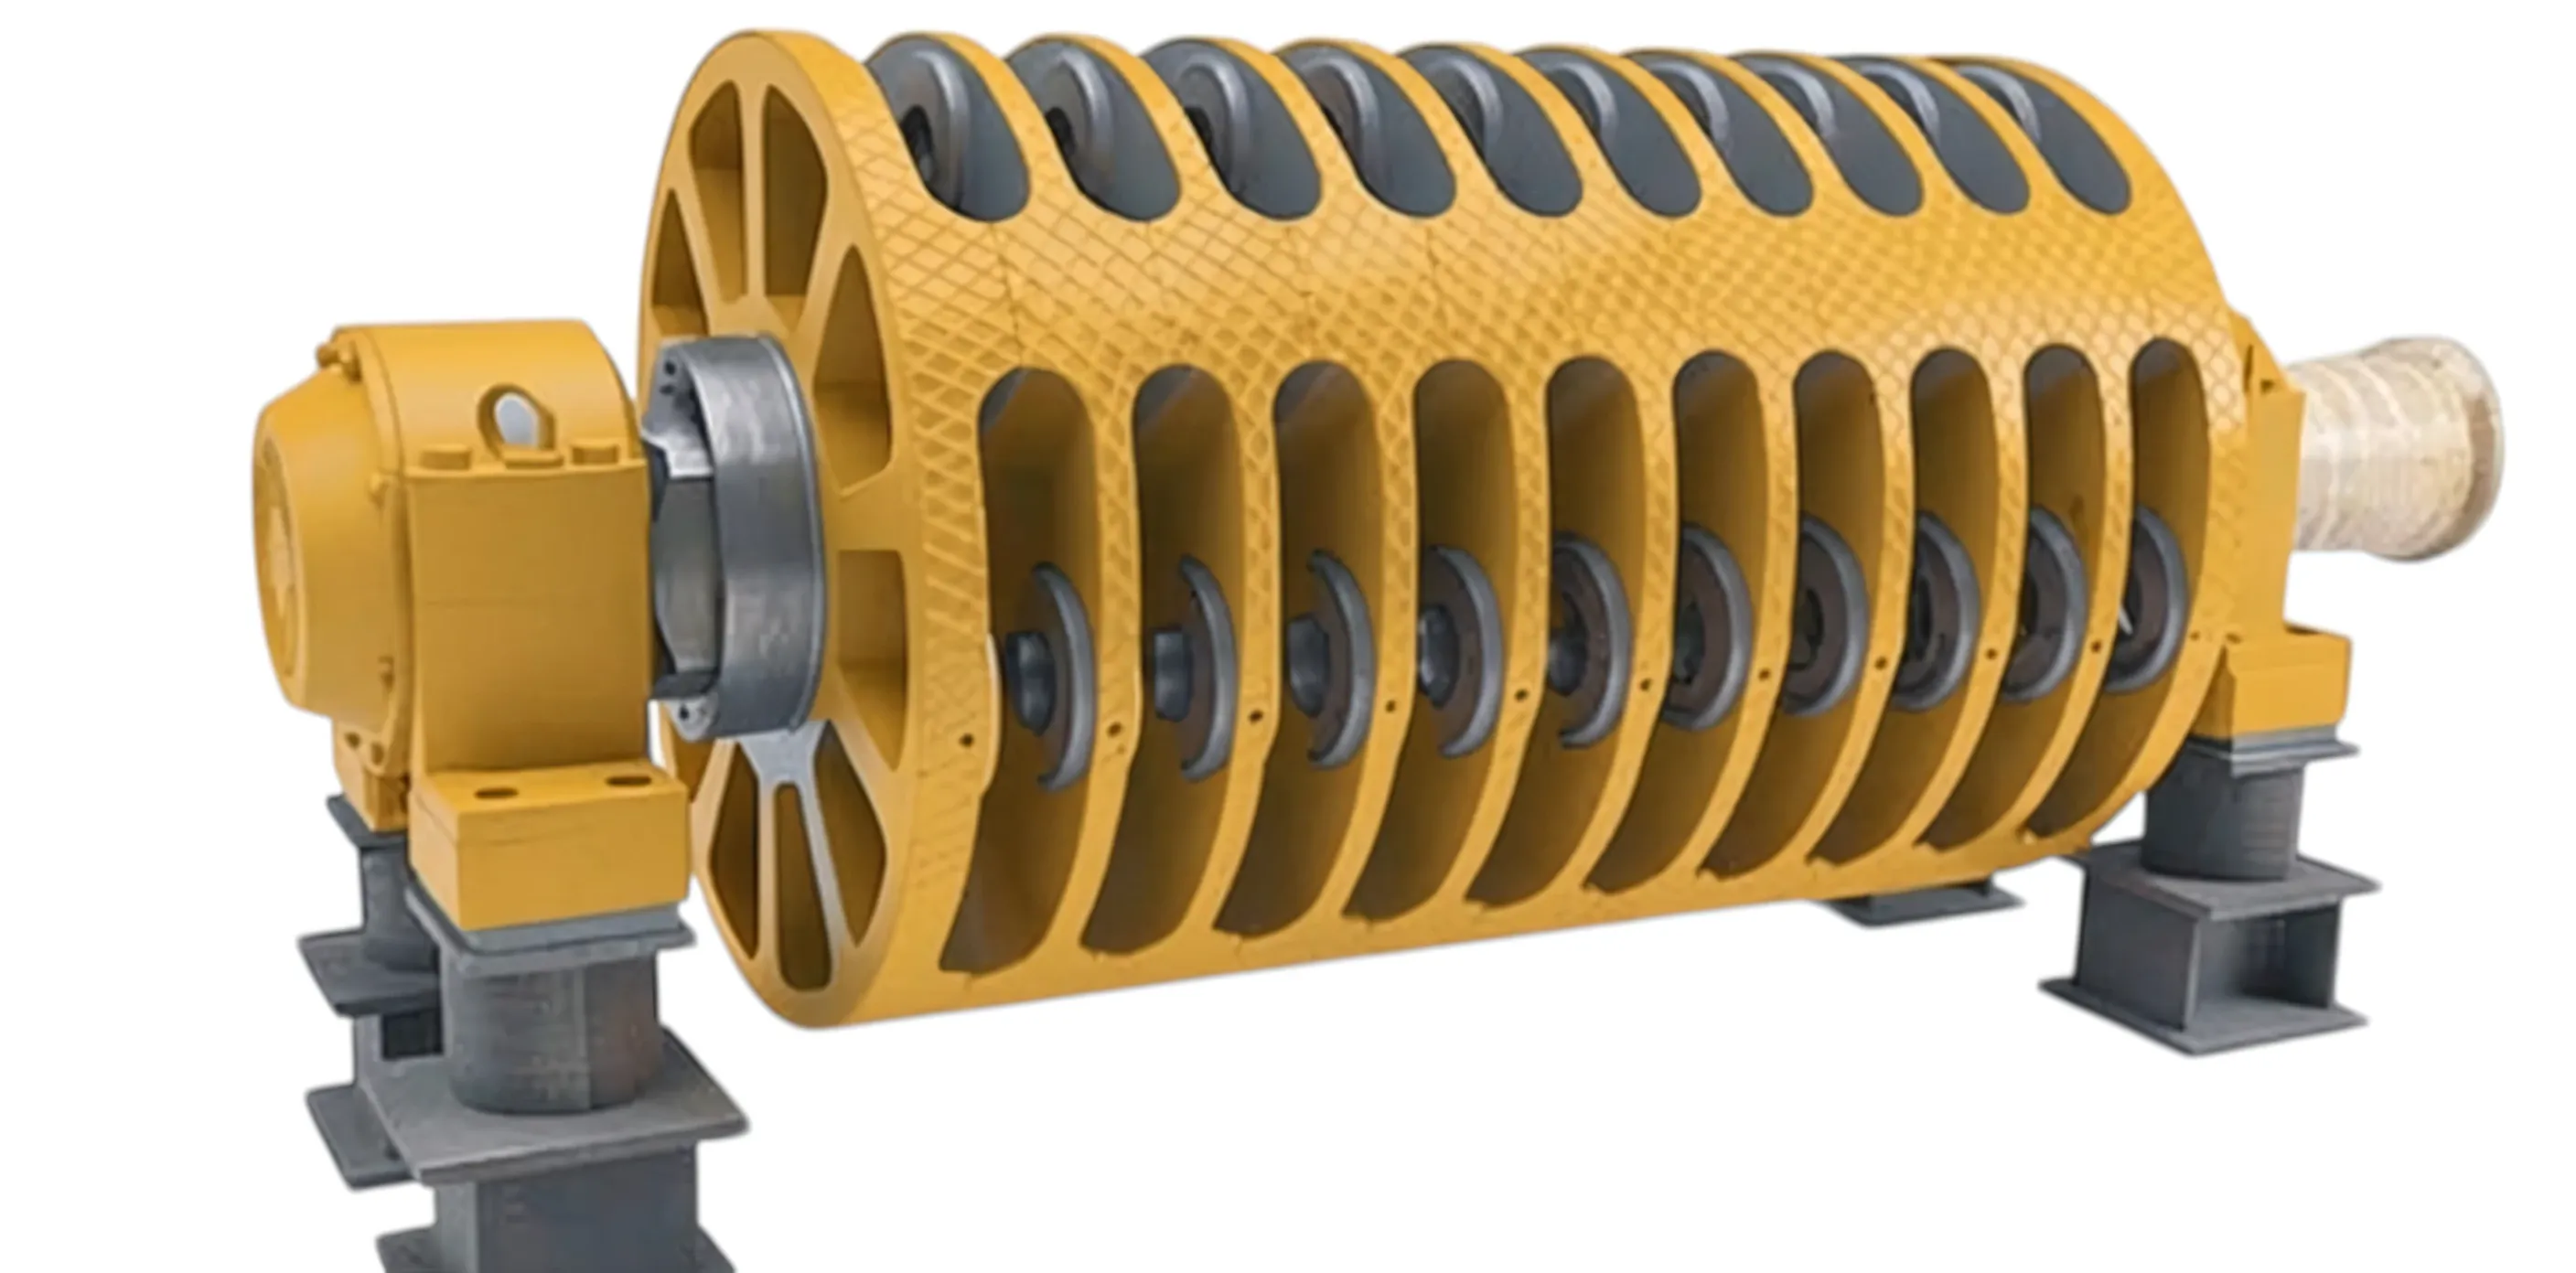
Hammerbrecher
Größenreduktion für Zement und Recycling. Hämmer, Roste und Prallplatten für Hammermühlen und Schredder.
Teile ErkundenBrecher-Verschleißteile: Metallurgie, Konstruktion und Anwendungstechnik
Brecher sind die primären Zerkleinerungsmaschinen im Bergbau, in der Zuschlagstoffproduktion und in Recyclingkreisläufen, und ihre Verschleißteile stellen den größten Einzelposten an Verbrauchsmaterialkosten in den meisten Komminutionsschaltungen dar. Aceros y Suministros fertigt Austauschverschleißkomponenten für Backenbrecher, Kegelbrecher, Kreiselbrecher, Prallbrecher mit horizontaler Welle (HSI), Prallbrecher mit vertikaler Welle (VSI) und Hammerbrecher. Jeder Maschinentyp erzeugt eine spezifische Kombination aus Druckkraft, Schlagenergie und abrasivem Gleiten, die die optimale Legierungsfamilie bestimmt. Unsere Ingenieurabteilung bewertet die Mineralogie des Aufgabematerials, das Reduktionsverhältnis, den Durchsatz und das Spaltmaß (CSS), bevor eine Werkstoffspezifikation empfohlen wird.
Austenitischer Manganstahl bleibt die bewährte Standardlegierung für Brecher mit hoher Druckbelastung. Standard Mn13Cr2 (ASTM A128 Grade B-3) bietet ausgezeichnetes Kaltverfestigungsverhalten und transformiert von einer Gusshärte von etwa 200 BHN zu einer Oberflächenhärte von über 500 BHN unter wiederholtem Schlag. Für Anwendungen, die ein schnelleres Verfestigungsverhalten oder eine höhere Ausgangshärte erfordern — wie z. B. Kegelbrecher-Auskleidungen im Feinbrechbetrieb bei engem CSS — bieten wir Mn18Cr2 und Mn22Cr2 an. Der erhöhte Mangangehalt verschiebt die Dehnungsverfestigungskurve und bietet bessere Verschleißbeständigkeit in niederenergetischen, hochabrasiven Umgebungen, in denen Standard-Mn13 möglicherweise nicht ausreichend kaltverfestigt.
Hochchromhaltiger Weißguss ist die bevorzugte Legierung für Bauteile, die vorwiegend abrasivem Gleiten bei begrenzter Schlagbeanspruchung ausgesetzt sind. Schlagleisten, VSI-Rotorspitzen und bestimmte Hammerkonstruktionen profitieren vom eutektischen M7C3-Karbidnetzwerk in Cr15Mo3 (nominell 15 % Cr, 3 % Mo) und Cr27 (27 % Cr) Weißguss, der Massenhärten von 58–63 HRC nach Wärmebehandlung erreicht. Der Kompromiss ist eine reduzierte Zähigkeit: Hochchrom-Gussteile sind in der Regel auf Anwendungen beschränkt, bei denen das größte Einzelstück im Aufgabematerial einen Schwellenwert nicht überschreitet, der einen katastrophalen Bruch verursachen würde. Unsere Gießerei steuert Erstarrungsraten und Impfmittelzugaben, um den Karbidabstand zu verfeinern, was die Bruchzähigkeit um 15–20 % im Vergleich zu herkömmlichen Hochchrom-Gussteilen verbessert.
Über Eisenlegierungen hinaus integriert Aceros y Suministros Keramik- und Hartmetall-Technologien in Brecher-Verschleißteile. Aluminiumoxid-Zirkonoxid-Keramikfliesen (1 500 HV) werden in Schlagleistenkörper und VSI-Verschleißplatten gelötet oder mechanisch fixiert, um die Standzeit in siliziumreichem Aufgabematerial um das Zwei- bis Vierfache zu verlängern. Wolframcarbid-Einsätze (WC-Co, 6 % Binder, ca. 1 600 HV) werden mit Übermaßpassung in VSI-Rotorspitzen und Verteilerplatten eingesetzt für Stein-auf-Eisen-Anwendungen bei der Verarbeitung hochabrasiven Brechsands. Diese Verbundlösungen ermöglichen es Betreibern, die Metallmatrix-Zähigkeit im tragenden Kern beizubehalten, während dem Aufgabestrom eine ultra-harte Verschleißoberfläche entgegengestellt wird.
Qualitätssicherung untermauert jede Brecher-Verschleißteil-Lieferung. Jedes Gussteil erhält eine spektrometrische Chemieanalyse, eine Brinell- oder Rockwell-Härteverifizierung, eine Maßkontrolle gegen OEM-Toleranzen und — wo spezifiziert — eine Ultraschallprüfung nach ASTM A609 Level 2 oder eine Magnetpulverprüfung nach ASTM E709. Wir unterhalten Modellbestände für mehr als 3 000 Brecher-Teilenummern, was typische Lieferzeiten von vier bis sechs Wochen ab Bestellung ermöglicht. Für zeitkritische Stillstände können beschleunigte Guss- und Wärmebehandlungspläne die Lieferzeit auf unter drei Wochen verkürzen.
Mühlen-Verschleißteile
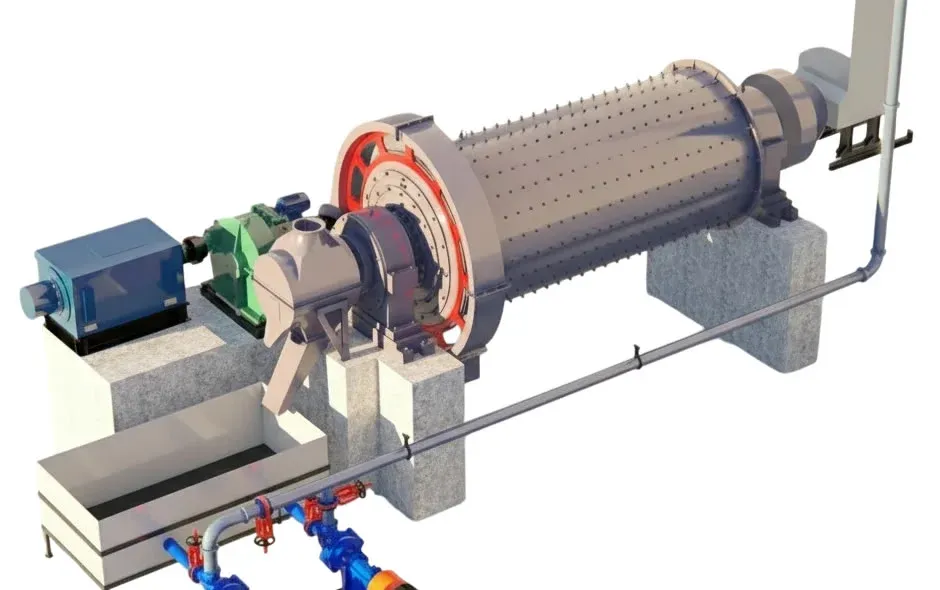
Kugelmühlen
Feinmahlung für die Mineralaufbereitung. Mantelauskleidungen, Stirnauskleidungen, Hubstangen und Roste für die Erzaufbereitung.
Teile Erkunden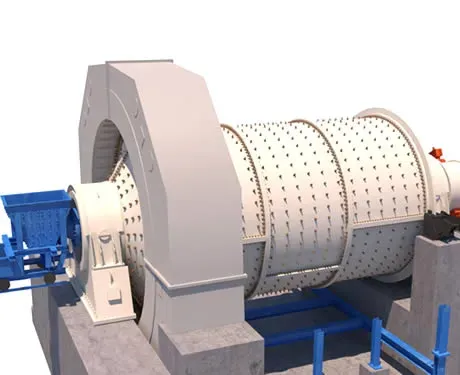
SAG-Mühlen
Semiautogene Mahlung für den Bergbau. Schwere Mantelauskleidungen, Austragsroste und Pulpheber für Hochtonnagebetrieb.
Teile Erkunden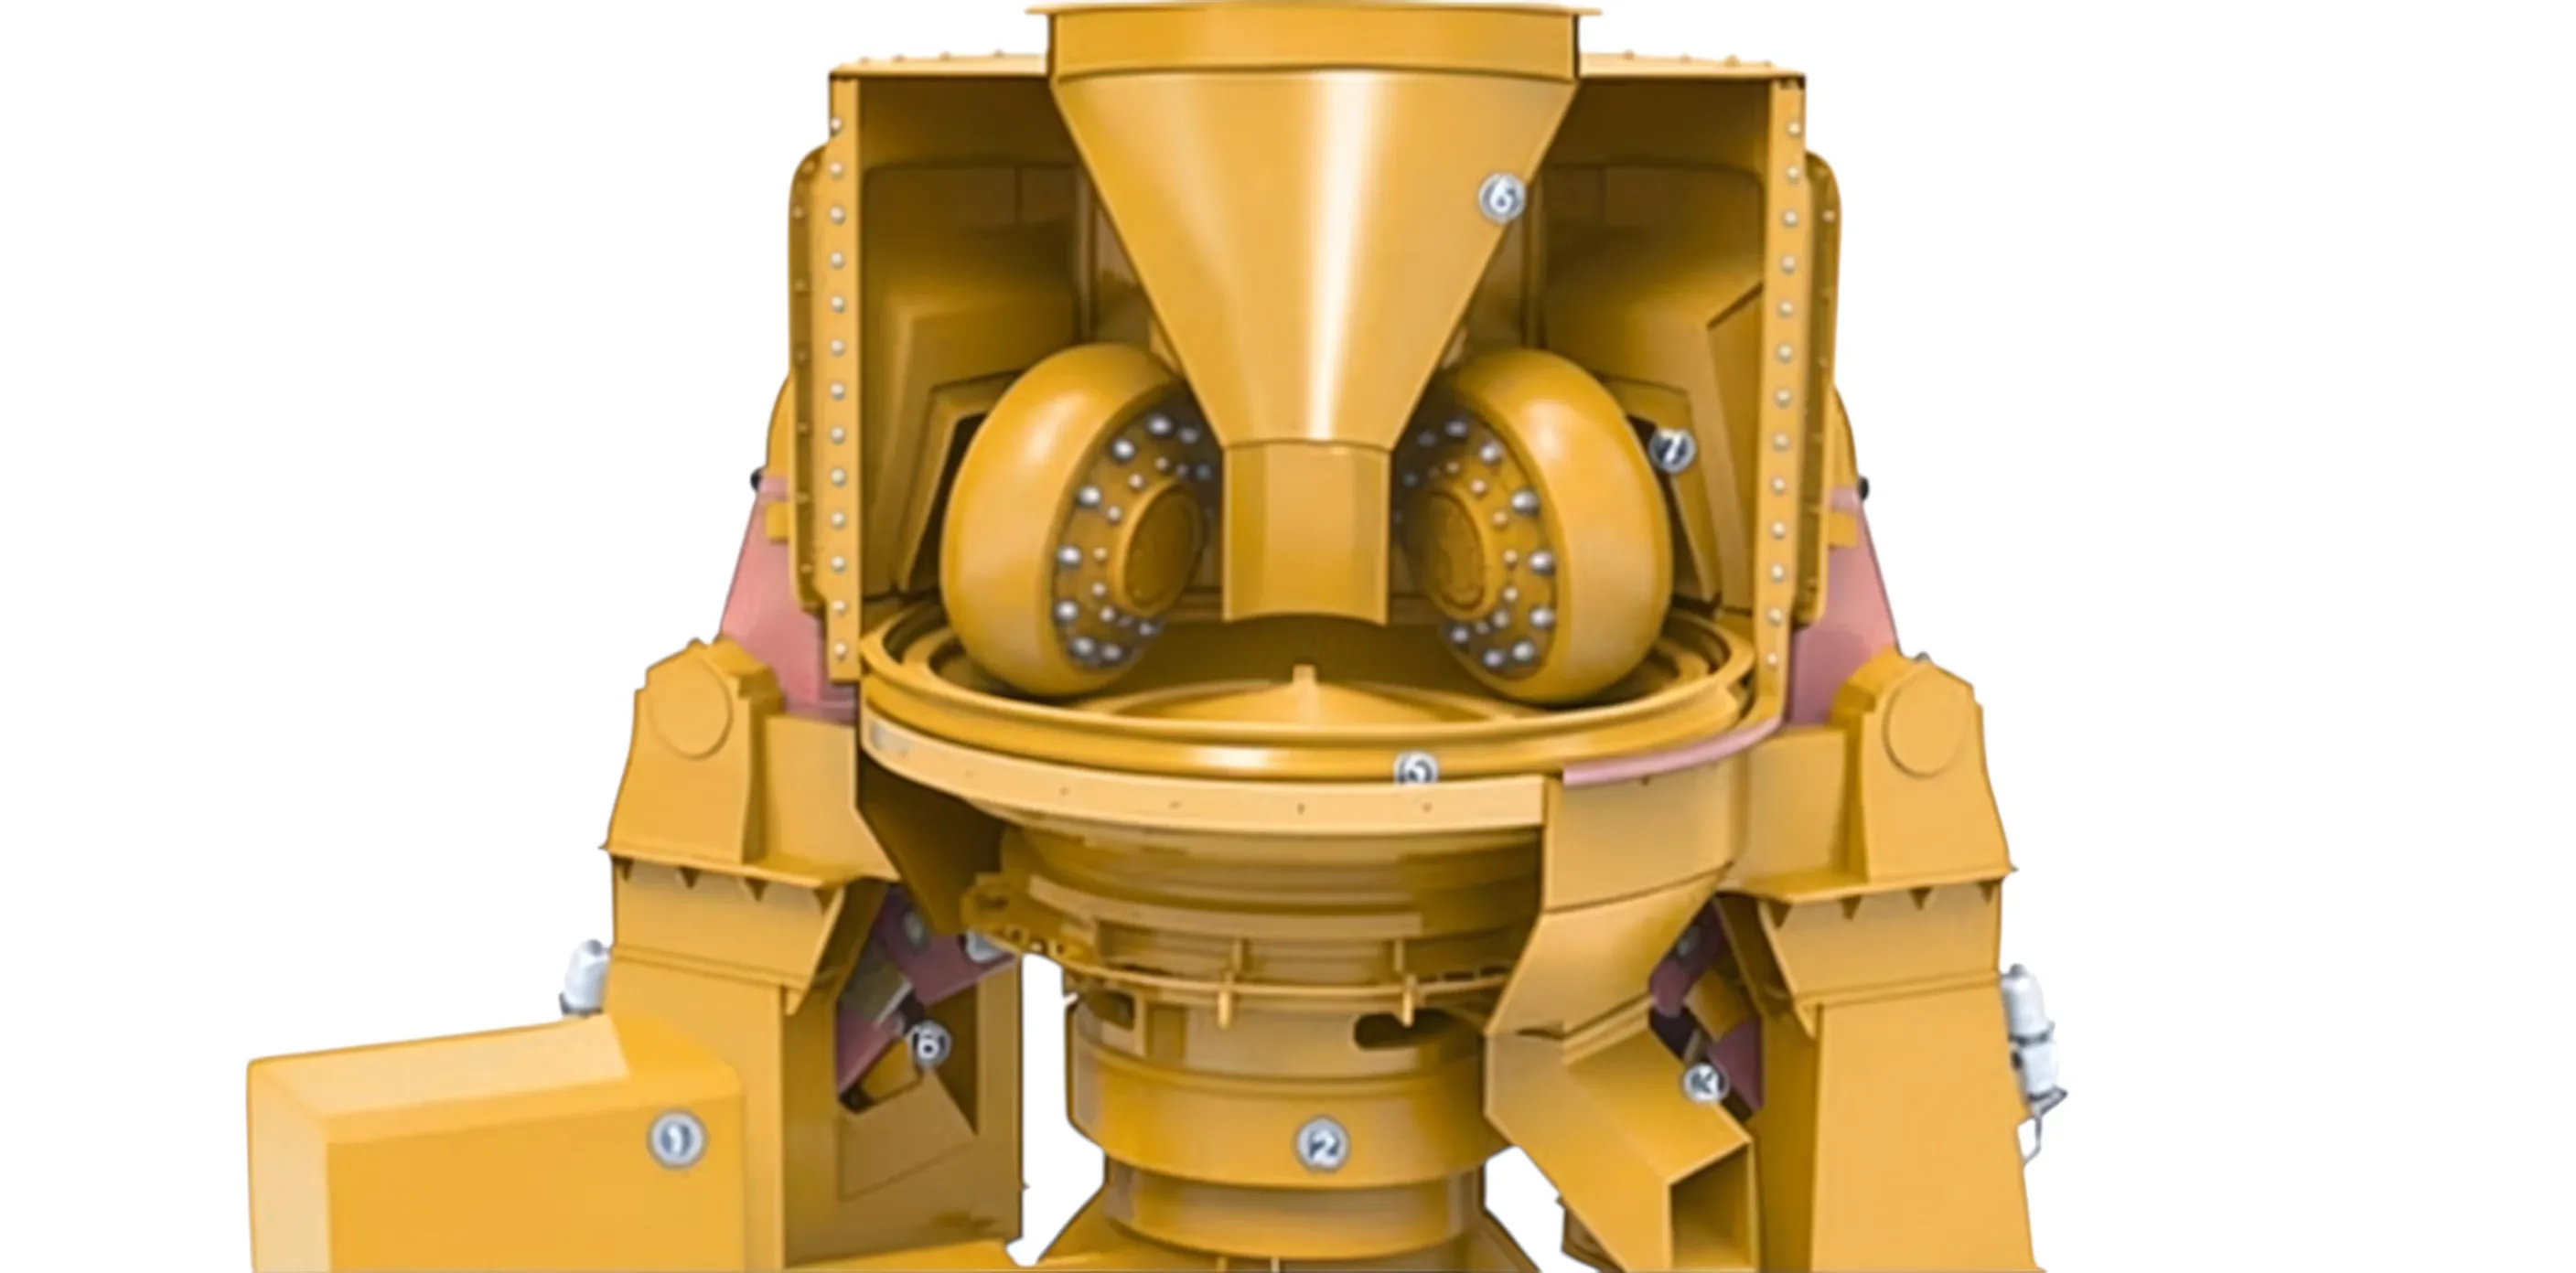
Vertikal-Rollenmühlen
Zement- und Rohmaterialmahlung. Mahlwalzen, Mahlteller und Verschleißsegmente für energieeffizientes Mahlen.
Teile ErkundenMahlmühlen-Auskleidungen und Komponenten: Werkstoffe, Profile und Ladungsdynamik
Mahlmühlen — semi-autogene (SAG) Mühlen, autogene (AG) Mühlen und Kugelmühlen — sind die größten Energieverbraucher in der Mineralaufbereitung und machen oft 40–60 % der gesamten elektrischen Last einer Aufbereitungsanlage aus. Auskleidungssysteme steuern direkt die Mahleffizienz, indem sie die Ladungsbewegung, Kugeltrajektorie und Energieübertragung von der rotierenden Trommel auf das zu mahlende Erz kontrollieren. Aceros y Suministros fertigt Mantelauskleidungen, Stirnwandauskleidungen, Rostplatten, Austragsgitter, Pulplifter und Aufgabe-End-Komponenten für Mühlen bis 12,8 m (42 ft) Durchmesser aus Chrom-Molybdän-Stahl, Hochchrom-Weißguss und Gummi-Stahl-Verbundwerkstoffen.
Chrom-Molybdän-Stahl ist die dominierende Legierung für SAG- und Kugelmühlen-Mantelauskleidungen. Aceros y Suministros Standard-Auskleidungsgüte enthält 0,45–0,55 % C, 2,0–3,0 % Cr und 0,3–0,5 % Mo, vergütet auf 325–375 BHN. Dieses Gefüge — vorwiegend angelassener Martensit mit fein verteilten Legierungskarbiden — bietet eine effektive Kombination aus Verschleißbeständigkeit und Schlagzähigkeit (Charpy-V-Kerbwerte von 20–30 J bei Raumtemperatur). Für Mühlen, die hochabrasives Gold- oder Kupfererz verarbeiten, bieten wir eine höherchromige Variante (5,0 % Cr, 0,5 % Mo) bei 375–425 BHN, die den Auskleidungsverbrauch um 15–20 % senkt, aber eine sorgfältigere Installation erfordert, um Risse an Bolzenlöchern zu vermeiden.
Die Auskleidungsprofilkonstruktion bestimmt die Trajektorie der Mahlladung. Hubleisten (oder Hubreihen) ragen von der Trommeloberfläche hervor und heben die Ladung auf eine kataraktierende oder kaskadierende Flugbahn an, abhängig von ihrem Stirnwinkel, ihrer Höhe und ihrem Abstand. Aceros y Suministros verwendet die Diskrete-Elemente-Methode (DEM) zur Simulation und Konstruktion von Auskleidungsprofilen vor der Modellherstellung. Schlüsselparameter umfassen den Hubleisten-Stirnwinkel (typischerweise 15–30 Grad von der Radialen für kataraktierende Aktion), das Hubleisten-Höhe-zu-Abstand-Verhältnis (H/S-Verhältnisse von 0,3–0,5 für SAG-Mühlen, 0,2–0,3 für Kugelmühlen) und die Hi-Lo-Hubleisten-Sequenzierung — abwechselnd hohe und niedrige Hubreihen, die eine breitere Verteilung der Auftreffpunkte und gleichmäßigeren Auskleidungsverschleiß fördern.
Gummi-Stahl-Verbundauskleidungen kombinieren einen Strukturstahleinsatz mit einer vulkanisierten Gummihülle. Diese Bauweise reduziert das Auskleidungsgewicht um 40–50 % gegenüber Vollstahlkonstruktionen, was sich in schnellerer Installation und geringeren Krananforderungen niederschlägt — ein bedeutender Vorteil an abgelegenen Bergbaustandorten mit begrenzter Hubkapazität. Aceros y Suministros liefert Gummi-Stahl-Verbund-Hubleisten für SAG-Mühlen und Vollgummi-Mantelauskleidungen für Kugelmühlen im Sekundär- und Nachmahlbetrieb, wo die Schlagenergie niedrig genug ist, damit Gummi eine ausreichende Standzeit bietet. Der Gummi dämpft den Geräuschpegel um 10–15 dB und schützt zudem Mühlenmäntel vor direktem Metall-auf-Metall-Kontakt, der über lange Kampagnen Ermüdungsrisse im Mühlenmantel verursachen kann.
Rostplatten und Pulplifter steuern den Austrag gemahlener Trübe aus SAG- und AG-Mühlen. Die Rostplatten-Öffnungsgröße bestimmt die Übergabekörnung zwischen der SAG-Mühle und den nachgeschalteten Kugelmühlen; typische Öffnungen reichen von 10 mm bis 30 mm je nach Kreislaufkonfiguration. Aceros y Suministros gießt Rostplatten in Chrom-Molybdän-Stahl mit verschleißfesten Einsätzen um die Öffnungsperimeter, wo der erosive Trübefluss konzentriert ist. Pulplifter werden aus verschleißfestem Stahlblech gefertigt und mit Gummi oder Chrom-Molybdän-Verschleißplatten ausgekleidet. Unsere Pulplifter-Designs umfassen sowohl radiale als auch gebogene Konfigurationen, wobei die gebogene Bauweise eine verbesserte Trübetransporteffizienz und reduzierten Rückfluss (Kieselrecycling) bietet, der den Mühlenaustrag blockieren kann.
Zementanlagenteile
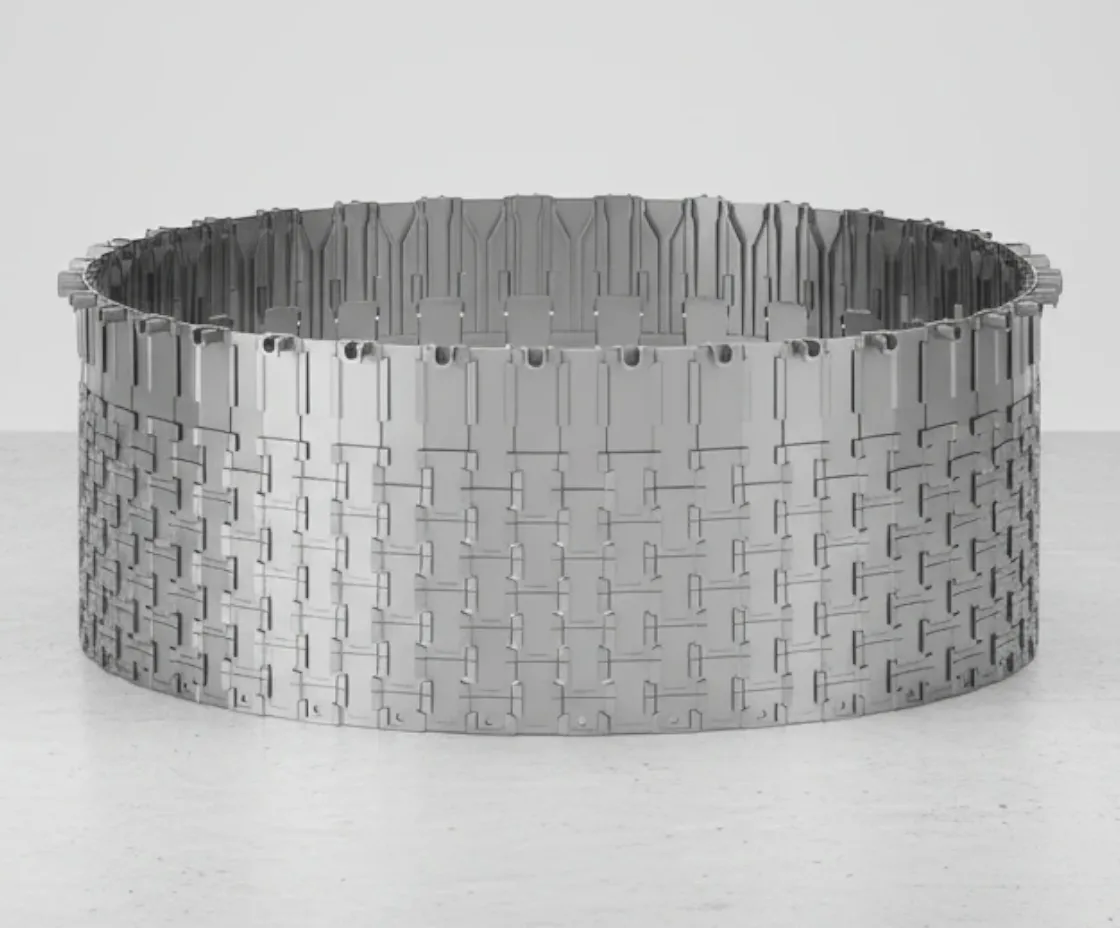
Vorwärmerteile
Zyklon- und Kalzinatorkomponenten. Tauchrohre, Spritzplatten und Feuerfestanker für die Rohmehlvorwärmung.
Erkunden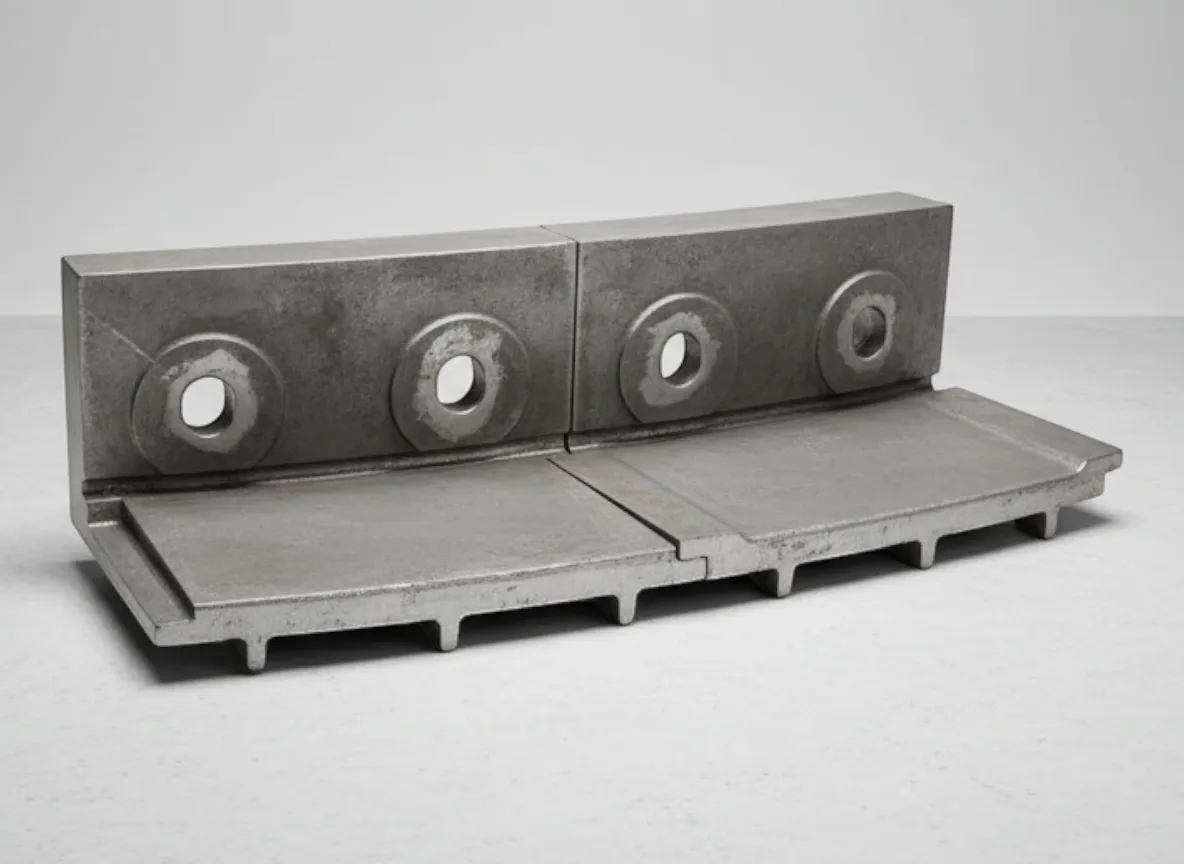
Drehrohrofenteile
Ofenmantel und Innenteile. Ofensegmente, Laufringe, Stützrollen für die Klinkerproduktion.
Erkunden
Klinkerkühlerteile
Rostkühlerkomponenten. Kühlerroste, Querbalken und Seitenplatten für die schnelle Klinkerkühlung.
Erkunden Klinkerbrecherteile
Hammerbrecher für Klinker. Hämmer, Schlagleisten und Verschleißplatten für die Klinkergrößenreduktion.
Erkunden
Weitere Zementwerksteile
Weitere Zementwerks-Ersatzteile: Mühlenauskleidungen, Sichterschaufeln und hitzebeständige Sondergussteile nach Zeichnung.
ErkundenZementwerk-Ersatzteile: Hitzebeständige Legierungen für die Pyroprozesslinie
Die Pyroprozesslinie ist das thermische Herz eines Zementwerks und wandelt Rohmehl in Klinker durch eine Sequenz von Vorwärm-, Kalzinier- und Sinterstufen um, bei denen die Gastemperaturen von 350 Grad C an der Spitze des Vorwärmerturms bis über 1 450 Grad C in der Brennzone des Drehrohrofens reichen. Jede Komponente in diesem Kreislauf — von Zyklon-Tauchrohren über Ofenmündungsgussteile bis hin zu Klinkerkühler-Rostplatten — muss einer Kombination aus hoher Temperatur, thermischer Wechselbeanspruchung, abrasivem Partikelstrom und korrosivem gasphasigem Alkaliangriff standhalten. Aceros y Suministros fertigt Gussteile für die gesamte Pyroprozesslinie in hitzebeständigen Legierungen, die auf die spezifischen thermischen und mechanischen Bedingungen an jedem Einbauort abgestimmt sind.
Vorwärmerzyklon-Komponenten arbeiten bei Gastemperaturen von 350–880 Grad C und erfahren kontinuierliche Erosion durch Rohmehl, das mit Geschwindigkeiten von 15–25 m/s im Gasstrom mitgeführt wird. Tauchrohre, Wirbelfinder und Spritzplatten werden in hitzebeständigen Chrom-Nickel-austenitischen Legierungen gegossen. Aceros y Suministros Standard-Vorwärmerlegierung ist eine 25Cr-12Ni-Güte (ASTM A297 Grade HH), die Oxidationsbeständigkeit bis 1 000 Grad C aufrechterhält und sulfat- sowie chloridinduzierter Heißkorrosion widersteht. Für untere Zyklonstufen, in denen die Temperaturen 900 Grad C erreichen und die Alkalikondensation aggressiver ist, liefern wir 25Cr-20Ni (HK-30) Gussteile mit kontrolliertem Siliziumgehalt (1,5–2,0 % Si) zur verbesserten Beständigkeit gegen Alkalisulfat-Penetration entlang der Korngrenzen.
Ofenmündungsgussteile und Ofenhaube-Komponenten sind den extremsten thermischen Bedingungen im Zementwerk ausgesetzt. Ofenmündungsring und Dammring befinden sich an der Schnittstelle zwischen Drehrohrofen und Klinkerkühler, wo die Gastemperaturen 1 350 Grad C überschreiten und die Klinkerbetttemperatur 1 450 Grad C erreicht. Aceros y Suministros gießt diese Komponenten in HK-40-Legierung (25Cr-20Ni, 0,40 % C) oder in einer proprietären 25Cr-35Ni-Nb-Güte mit 1,0–1,5 % Niob, das NbC-Ausscheidungen bildet, um die Austenitmatrix gegen Sigma-Phasen-Versprödung während langfristigem Betrieb über 900 Grad C zu stabilisieren. Alle Ofenmündungsgussteile werden im Gusszustand ohne Nachschweißreparatur geliefert, um die Gefügeintegrität zu bewahren.
Klinkerkühler-Rostplatten müssen Wärme aus 1 400-Grad-C-Klinker abführen und gleichzeitig Abrasion durch tumblende Klinkerknollen und thermische Ermüdung durch den kontinuierlichen Luftabschreckzyklus widerstehen. Aceros y Suministros fertigt Rostplatten in einer 25Cr-12Ni hitzebeständigen Güte für Standard-Wanderrost-Kühler und in einer 28Cr-15Ni-Güte mit 2,0 % Wolfram für Hochdurchsatz-Kühler der neuesten Generation, bei denen Rostplattentemperaturen routinemäßig 1 100 Grad C überschreiten. Rostplatten werden im Feinguss- oder Sandgussverfahren mit integralen Luftdüsen gefertigt, die auf die spezifischen Luftverteilungsanforderungen des Kühlers dimensioniert sind. Jede Platte wird härtegeprüft (typischerweise 200–250 BHN bei Raumtemperatur, bei Aufrechterhaltung der Strukturstabilität bei erhöhter Temperatur) und maßlich gegen das OEM-Schlitzmuster verifiziert, um Austauschbarkeit sicherzustellen.
Steigrohre, Tertiärluftkanäle und Ofeneinlaufkammern sind starker Partikelerosion bei moderaten Temperaturen (600–900 Grad C) ausgesetzt. Aceros y Suministros versorgt diese Bereiche mit Chromcarbid-Auftragsverschleißplatten: ein Weichstahlsubstrat mit schweißaufgetragener Chromcarbid-Schicht, die 58–63 HRC erreicht. Die Auftragsstruktur besteht aus primären Cr7C3-Karbiden in einer martensitischen Matrix und bietet hervorragende Gleitabrasionsbeständigkeit. Für geometrisch komplexe Kanalübergänge liefern wir vorgeformte Auftragsplatten, die lasergeschnitten und auf die Kanalkrümmung gerollt werden, was eine Schraubmontage ermöglicht, die Feldschweißarbeiten eliminiert. Die Standard-Auftragsdicke beträgt 8–10 mm auf einem 6–8 mm Substrat und bietet je nach Staubbeladung und Geschwindigkeit 3 000–5 000 Betriebsstunden.
Schlammpumpenteile
Hochchrom-Pumpenkomponenten für den Transport abrasiver Schlämme in Bergbau- und Mineralverarbeitungsanwendungen. Laufräder, Gehäuse und Halsbuchsen mit verlängerter Standzeit.
- Hochchrom-Weißeisenkonstruktion
- OEM-kompatible Abmessungen
- Verlängerte Standzeit unter abrasiven Bedingungen
Hinterfüllmasse
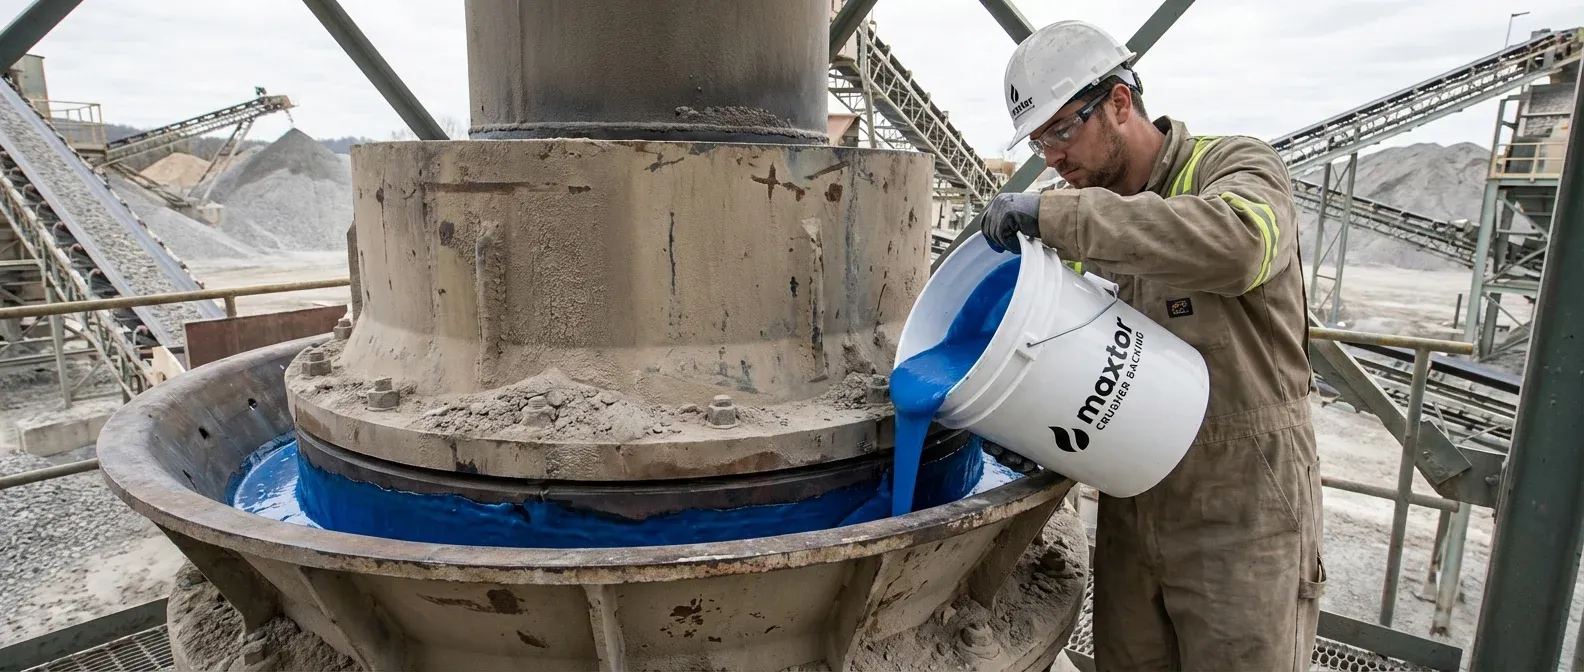
Zweikomponenten-Epoxid-Hinterfüllmasse für Kegel- und Kreiselbrecher-Panzerungen. Sie füllt den Spalt zwischen Verschleißteil und Rahmen, verteilt die Brechlast und verhindert ein Wandern der Panzerung.
Hinterfüllmasse ansehenAusgewählte Produkte
Unsere beliebtesten Verschleißteile mit bewährter Leistung in anspruchsvollen Anwendungen.
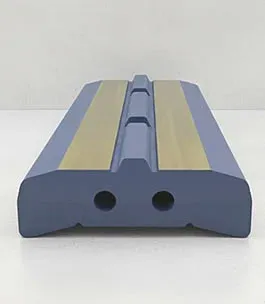
Schlagleisten
Martensitische, Hochchrom- und Keramikeinsatz-Schlagleisten für HSI-Brecher.
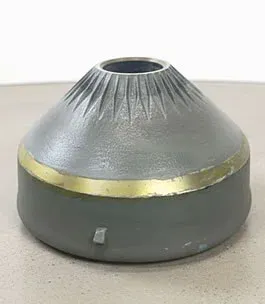
Kegelauskleidungen
Mäntel und Konkaven in Mn13-Mn22 mit optionaler TiC-Verstärkung.
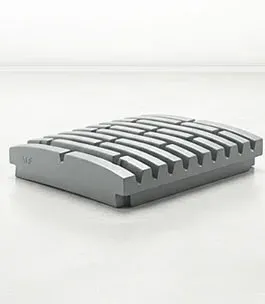
Brechbacken
Feste und bewegliche Brechbacken mit optimierten Riffelungsprofilen.
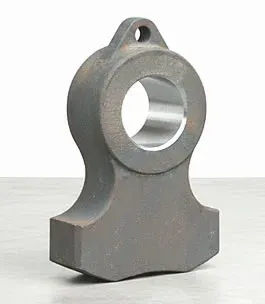
Schredder-Hämmer
Ausgewuchtete Hammersysteme für Zement-, Kohle- und Recyclinganwendungen.
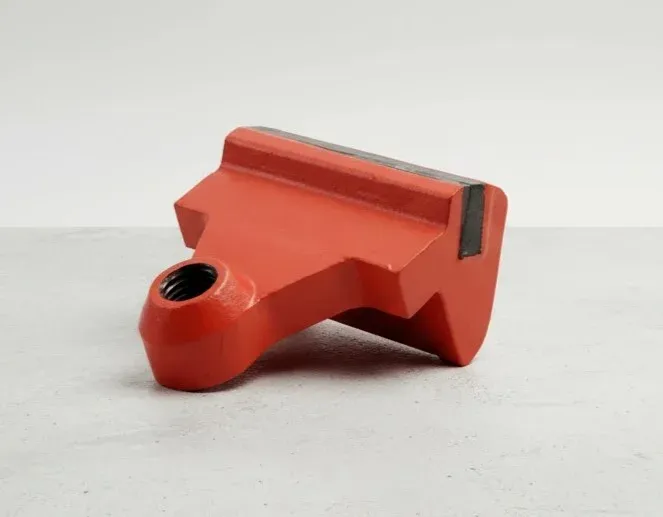
VSI-Rotorspitzen
Wolframkarbid- und Keramikspitzen für die Brechsandproduktion.
Häufig Gestellte Fragen
Finden Sie Antworten auf häufige Fragen zu unseren Brecher-Verschleißteilen, Fertigungskapazitäten und Bestellprozess. Nicht gefunden, was Sie suchen?
Unser Team KontaktierenWelche Materialien werden für Brecher-Verschleißteile verwendet?
Sind Aceros y Suministros-Teile mit OEM-Ausrüstung kompatibel?
Wie lange dauert der Versand?
Hilfe bei der Auswahl?
Mit Tausenden von Teilenummern für Brecher, Mühlen, Zementanlagen und Pumpen kann die Suche nach dem richtigen Bauteil herausfordernd sein. Unsere Anwendungsingenieure helfen Ihnen bei der Materialauswahl, OEM-Querverweisen und technischen Empfehlungen.
- OEM-Teilenummer-Querverweis
- Materialauswahl für Ihre Anwendung
- Individuelle Fertigungskapazitäten
Kurzstatistiken
500+
OEM-Modelle
50+
Länder
35+
Jahre Erfahrung
24h
Angebotsantwort
Ausrüstungsmarken, die wir unterstützen:
Metso • Sandvik • Terex • FLSmidth • Kleemann • Telsmith • Hazemag