
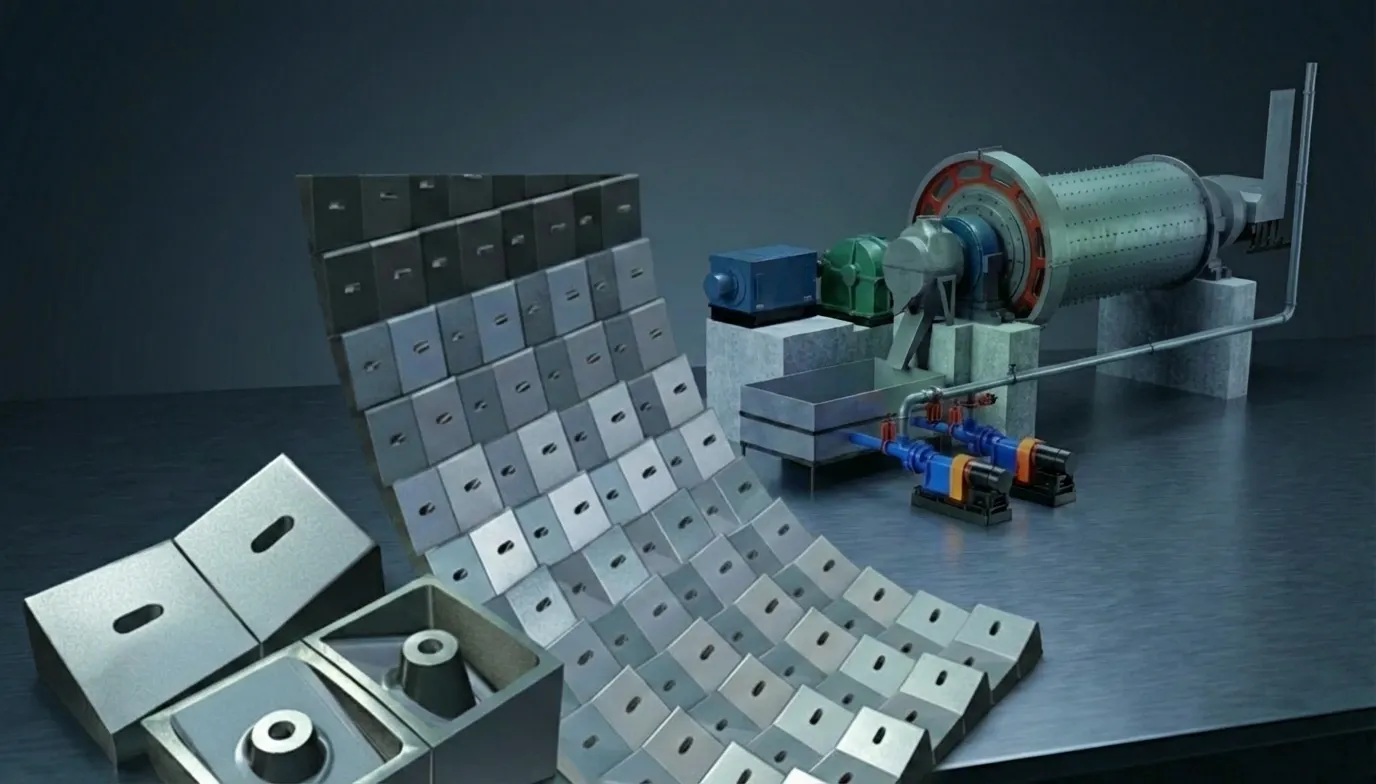
Kugelmühle-Teile
Kugelmühlen-Auskleidungen und Verschleißteile
Kugelmühlen-Teile: Mantelauskleidungen, Bodenplatten, Hubleisten und Roste in Chrom-Molybdän-Stahl, Legierungsstahl und Gummi-Stahl-Verbund.
Komplettlösungen für Kugelmühlen-Auskleidungen
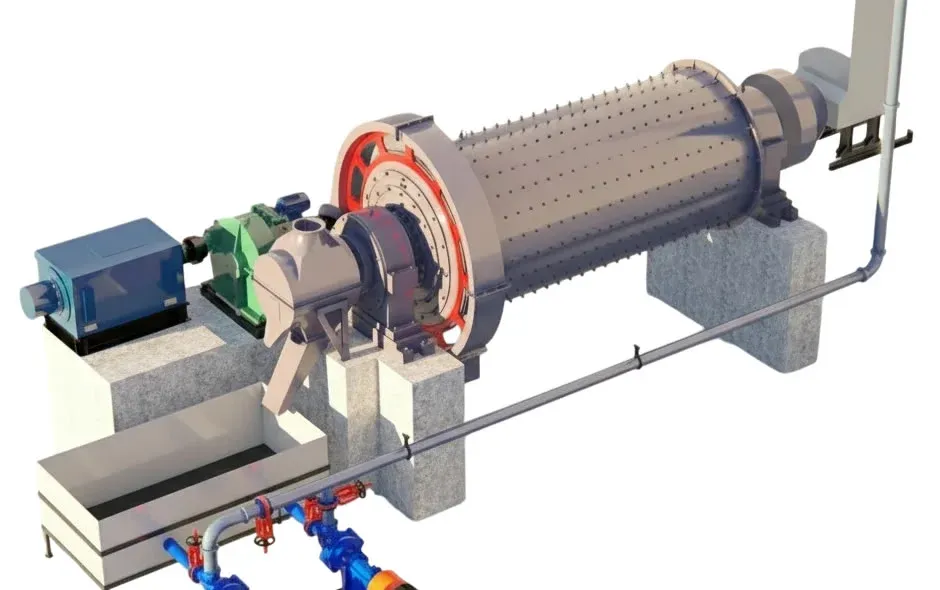
Kugelmühlen zerkleinern Material durch kaskadierenden und katarktierenden Aufprall von Mahlkörpern aus Stahl oder Keramik in einem rotierenden zylindrischen Mantel. Die Ladungstrajektorie — gesteuert durch das Auskleidungsprofil und das Design der Hubleisten — bestimmt die Mahleffizienz, den Energieverbrauch und die Partikelgrößenverteilung des Produkts. Kugelmühlen sind die am weitesten verbreiteten Mahlgeräte in der Mineralaufbereitung, Zementproduktion und bei industriellen Mineralienanwendungen.
Jede Verschleißkomponente in einer Kugelmühle — von den Mantelauskleidungen, die den Mantel schützen, bis zu den Rostplatten, die den Produktaustrag steuern — arbeitet als integriertes System. Auskleidungsprofil, Hubleistengeometrie, Legierungssorte und Rostöffnungsgröße wirken zusammen, um die Mahleffizienz, den Durchsatz und die Gesamtbetriebskosten zu bestimmen. Aceros y Suministros entwickelt und fertigt das gesamte Sortiment an Kugelmühlen-Auskleidungen, Hubleisten und Austragskomponenten nach OEM-Spezifikationen mit Legierungs- und Profiloptionen, die auf Ihre spezifischen Erzcharakteristiken und Mahlkreislaufanforderungen optimiert sind.
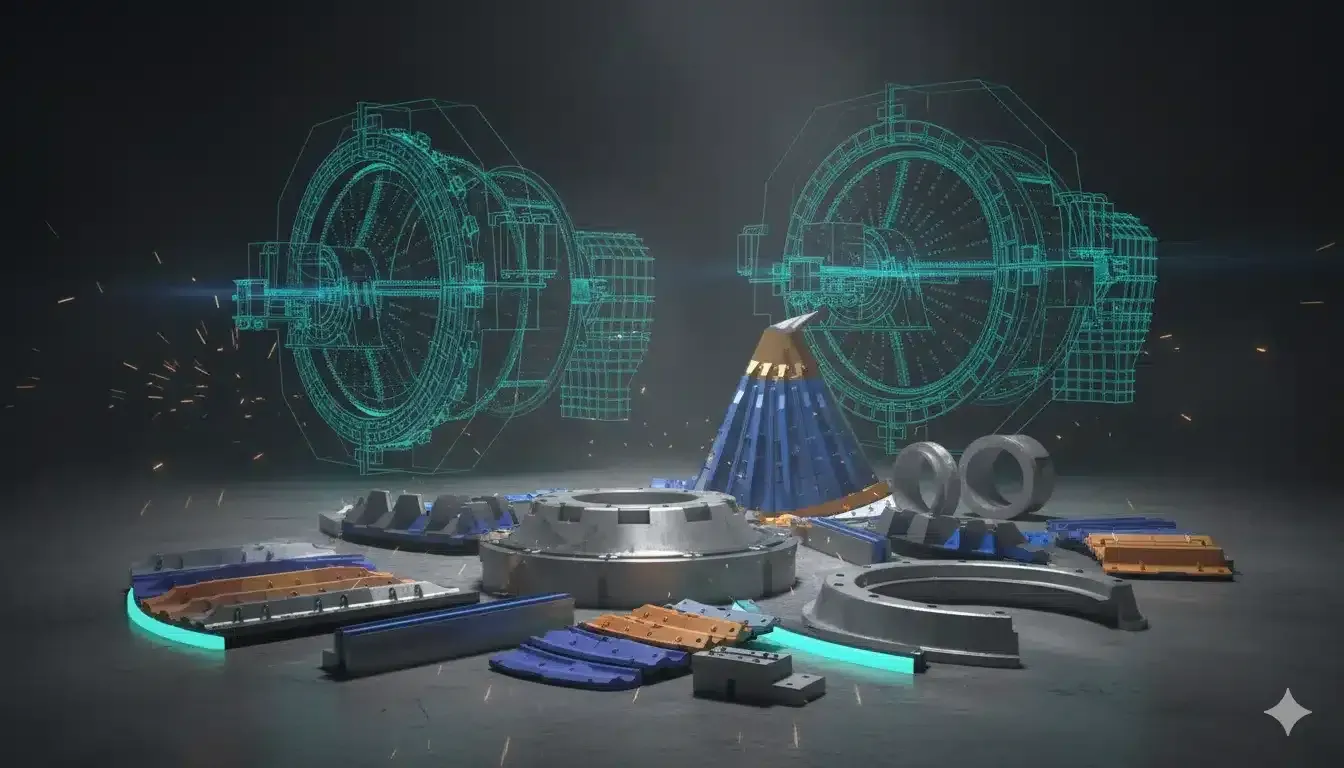
Aceros y Suministros Kugelmühlen-Auskleidungen — Mantelauskleidungen, Hubleisten und Rostplatten in Chrom-Molybdän-Stahl und Verbundkonfigurationen, profilgenau angepasst an die OEM-Mühlengeometrie.
Mahlmechanismus der Kugelmühle
Das Verständnis, wie Auskleidungsprofil und Hubleistendesign den Mahlmechanismus steuern, erklärt, warum die korrekte Legierungsauswahl, Profilgeometrie und Wartungspraktiken direkt die Mahleffizienz, den Energieverbrauch und die Gesamtkosten pro gemahlene Tonne beeinflussen.
Aufgabe und Ladungsanhebung
Das Erz gelangt durch den Aufgabezapfen in die Kugelmühle und vereinigt sich mit der Mahlkörperfüllung (Stahlkugeln). Während sich die Mühle dreht, transportieren die Hubleisten die Ladung entlang der Mantelwand nach oben. Die Höhe und der Flächenwinkel der Hubleiste bestimmen, wie hoch die Ladung angehoben wird, bevor sie sich von der Auskleidung löst und ihren Abstieg beginnt. Diese Hebeaktion ist der primäre Mechanismus, der Rotationsenergie in Mahlenergie umwandelt.
Kaskadieren und Kataraktieren
Die Ladung folgt zwei Mahlbewegungen: Kaskadieren (Abrollen über die Ladungsoberfläche — erzeugt Abriebzerkleinerung) und Kataraktieren (freier Fall durch die Luft — erzeugt Prallzerkleinerung). Das Gleichgewicht zwischen diesen beiden Mechanismen hängt von der Mühlendrehzahl (% der kritischen Drehzahl), dem Hubleistenprofil und dem Ladungsniveau ab. Kugelmühlen zielen typischerweise auf eine Kombination aus beiden für eine effiziente Größenreduzierung von ~25 mm Aufgabe auf 75–300 µm Produkt.
Produktaustrag
Die gemahlene Trübe verlässt die Mühle über einen von zwei Mechanismen: Rostaustrag (durch perforierte Rostplatten, die Mahlkörper zurückhalten, aber Trübe durchlassen) oder Überlaufaustrag (die Trübe fließt über den Austragszapfen über). Mühlen mit Rostaustrag verwenden Pulplifter-Kanäle, um die Trübe von der Rostfläche zum Zapfen zu transportieren. Die Rostöffnungsgröße steuert die maximale Produktpartikelgröße, die die Mühle verlässt.
Kugelmühlen-Auskleidungen und Verschleißkomponenten
Eine Kugelmühle benötigt fünf Kategorien von Verschleiß- und Strukturkomponenten. Jede Komponentenseite bietet detaillierte Werkstoffoptionen, Profildesign-Empfehlungen und OEM-Kompatibilitätsinformationen.
Mantelauskleidungen
Schützen den zylindrischen Mühlenmantel vor abrasivem Kontakt mit Mahlkörpern und Erz. Das Profildesign der Mantelauskleidung (wellenförmig, gestuft, klassierend) steuert die Mahlkörpertrajektorie — und bestimmt so Mahleffizienz, Energieverbrauch und Auskleidungsstandzeit. Verfügbar in Chrom-Molybdän-Stahl, legiertem Stahl und Gummi-Stahl-Verbund.
Endauskleidungen
Schützen die Aufgabe- und Austragsböden (flache oder gewölbte Enden) der Kugelmühle. Endauskleidungen weisen andere Verschleißmuster auf als Mantelauskleidungen, da die Ladungstrajektorie nahe den Mühlenenden anders verläuft. Aufgabeseitige Auskleidungen integrieren auch die Geometrie der Aufgabeschurre.
Hubleisten
Erhabene Elemente zwischen den Mantelauskleidungsplatten, die die Mahlkörperfüllung anheben und ihre Trajektorie lenken. Höhe, Flächenwinkel und Abstand der Hubleisten steuern, ob die Ladung kaskadiert (Abriebmahlung) oder katarktiert (Prallmahlung). Korrektes Hubleistendesign ist entscheidend für Mahleffizienz und Auskleidungsschutz.
Austragsroste
Perforierte Platten am Austragsende, die gemahlenes Produkt durchlassen und gleichzeitig Mahlkörper zurückhalten. Die Rostöffnungsgröße (typisch 6–30 mm) steuert die maximale Produktpartikelgröße, die die Mühle verlässt. Verschlissene oder zugesetzte Roste reduzieren den Durchsatz und verursachen Übermahlung.
Zusätzliche Ersatzteile
Zapfenauskleidungen, Mittelaustragssiebe, Pulplifter-Kanäle, Aufgabeschurren und Mühlen-Schraubverbindungen. Diese Stützkomponenten erhalten die Mühlengeometrie, steuern den Materialfluss und schützen Strukturelemente, deren Austausch kostspielig und zeitaufwändig ist.
Werkstoffauswahl für Kugelmühlen-Auskleidungen
Die Legierungsauswahl für Kugelmühlen-Auskleidungen muss die Abriebfestigkeit gegen die Aufprallenergie der kaskadierenden und katarktierenden Mahlkörper abwägen. Die richtige Legierung hängt von Mahlkörpergröße, Mühlendrehzahl, Erzabrasivität und der Frage ab, ob nass oder trocken gemahlen wird. Eine spröde Legierung bei großen Mahlkörpern führt zu Rissen; eine weiche Legierung bei abrasivem Erz verschwendet Auskleidungsstandzeit.
Chrom-Molybdän-Stahl
Cr-Mo-Legierungsstahl (325–400 BHN)
Standard-Mantelauskleidungen und Hubleisten für Kugelmühlen — der Industriestandard für Nass- und Trockenmahlung
Referenz
Einschränkung: Höhere Verschleißrate als Hochchrom bei rein abrasiven Bedingungen — toleriert aber den Aufprall der Mahlkörper
Hochchrom-Weißguss
25–28 % Cr (58–64 HRC)
Stark abrasive Anwendungen mit kleineren Mahlkörpern (Sekundär-Kugelmühlen, Nachmahlanlagen) bei geringerer Aufprallenergie
1,5–2× Chrom-Moly bei abrasiven Bedingungen mit geringem Aufprall
Einschränkung: Spröde bei starkem Mahlkörperaufprall — nicht geeignet für Primär-Kugelmühlen mit großen Mahlkugeln (>80 mm)
Gummi / Gummi-Stahl-Verbund
Naturkautschuk (60–70 Shore A) mit Stahleinsätzen
Lärmminderung, Korrosionsbeständigkeit (saure oder alkalische Trüben) und Anwendungen, bei denen die elastische Energieabsorption des Gummis die Auskleidungsstandzeit verlängert
1–2× Chrom-Moly unter geeigneten Bedingungen (niedrigere Kosten pro Stunde)
Einschränkung: Temperaturgrenze ~80 °C — nicht geeignet für Trockenmahlung oder Hochtemperaturanwendungen. Maximale Mahlkörpergröße ~50 mm bei reinem Gummi
Ni-Hard / Legierter Guss
Ni-Cr-Legierungsguss (550–650 BHN)
Rostplatten und Austragskomponenten, bei denen hohe Abriebfestigkeit bei moderatem Aufprall benötigt wird
1,5–2× Chrom-Moly in Austragsrost-Positionen
Einschränkung: Spröder als Chrom-Molybdän-Stahl — Einsatz an Positionen mit begrenztem Mahlkörperaufprall (Roste, Austragsende)
Schnellauswahl-Leitfaden
Standard-Nasskugelmühle mit 50–100 mm Mahlkörpern?→ Chrom-Molybdän-Stahl (325–400 BHN) — bewährter Industriestandard
Nachmahl-Mühle mit kleinen Mahlkörpern (<40 mm) und abrasivem Erz?→ Hochchrom-Weißguss für maximale Abriebfestigkeit
Korrosive Trübe, lärmempfindlicher Standort oder Mahlkörper <50 mm?→ Gummi- oder Gummi-Stahl-Verbundauskleidungen
Austragsroste und Pulplifter-Komponenten?→ Ni-Hard oder Hochchrom-Legierung für Abriebfestigkeit in Positionen mit geringem Aufprall
Kontaktieren Sie Aceros y Suministros mit Mühlengröße, Mahlkörpergröße, Erzabrasionsindex und Mahlkreislaufdetails — wir empfehlen die optimale Legierungs- und Auskleidungsprofil-Kombination.
Kompatible Kugelmühlen-Marken und -Modelle
Aceros y Suministros fertigt Aftermarket-Mantelauskleidungen, Endauskleidungen, Hubleisten und Rostplatten nach OEM-Maß- und Profilspezifikationen. Alle Auskleidungen werden vor der Produktion anhand der Original-Mühlenzeichnungen geprüft. Maßtoleranz: ±2 mm, Gewicht: ±3 %, Bolzenlochpositionen: ±1 mm.
Metso / Outotec
Kugelmühlen von 2,4 m bis 7,3 m Durchmesser — Mahllösungen für die Mineralaufbereitung
Einschließlich Legacy-Designs von Outotec und Netzsch
FLSmidth
Kugelmühlen von 3,2 m bis 7,9 m Durchmesser — EGL-, Überlauf- und Rostaustrag-Ausführungen
Einschließlich ABON- und Fuller-Traylor-Mühlendesigns
Thyssenkrupp / Polysius
Kugelmühlen von 3,0 m bis 6,2 m — Polysius und industrielle Mahlsysteme
ThyssenKrupp Industrial Solutions — Industriemühlen
CITIC
Kugelmühlen von 3,2 m bis 7,9 m Durchmesser — Großmühlen für die Mineralaufbereitung
CITIC Heavy Industries — weit verbreitet im Bergbau
Traylor / Fuller
Legacy-Designs von Traylor- und Fuller-Kugelmühlen — verschiedene Durchmesser
Jetzt FLSmidth — Modelle und Zeichnungen für Legacy-Mühlen werden gepflegt
Sonstige
Eirich, Hosokawa, KHD, Loesche, Gebr. Pfeiffer, Svedala
Kontaktieren Sie Aceros y Suministros mit Ihren Mühlenspezifikationen zur Bestätigung der Auskleidungspassform
Ihren Mühlenhersteller nicht gefunden? Aceros y Suministros pflegt Zeichnungen und Modelle für Kugelmühlen aller großen Hersteller. Senden Sie die Typenschilddaten Ihrer Mühle, Zeichnungen oder Auskleidungsmaße zur Passformbestätigung.
Ihre Mühle verifizierenPlanen Sie eine Neuauskleidung Ihrer Kugelmühle?
Senden Sie Ihre Mühlenspezifikationen, aktuelle Auskleidungskonfiguration und den Zeitplan für die Neuauskleidung für ein umfassendes Angebot. Aceros y Suministros kann Legierungs- und Profiloptimierungen empfehlen, um die Auskleidungsstandzeit zu verlängern und die Mahleffizienz zu verbessern.
Best Practices für die Wartung von Kugelmühlen-Auskleidungen
Disziplinierte Auskleidungsüberwachung verlängert die Auskleidungsintervalle, verhindert ungeplante Mühlenstillstände und erhält die Effizienz des Mahlkreislaufs. Eine verschlissene Hubleiste verändert die Ladungstrajektorie und beeinflusst jeden nachgelagerten Prozess im Mahlkreislauf.
Jede Schicht
- Mühlenleistungsaufnahme überwachen — ein plötzlicher Abfall deutet auf Auskleidungs- oder Hubleistenversagen oder reduziertes Ladungsniveau hin
- Mühlenlagertemperaturen und Schmierfluss prüfen — Überhitzung deutet auf Lager- oder Ausrichtungsprobleme hin
- Auf ungewöhnliche Geräusche achten: metallisches Hämmern deutet auf eine verschobene Auskleidung oder gebrochene Hubleiste hin
Wöchentlich
- Produktpartikelgrößenverteilung proben und analysieren — Abweichung deutet auf Auskleidungs-/Hubleistenverschleiß hin, der die Mahlung beeinflusst
- Zapfenauskleidungen an Aufgabe und Austrag auf Verschleiß oder Durchflussbeschränkungen inspizieren
- Rostzustand durch Inspektionsöffnungen prüfen — Zusetzen oder Beschädigung reduziert den Durchsatz
Monatlich
- Mantelauskleidungsdicke an mehreren Punkten mittels Ultraschall-Dickenmessgeräten messen — Verschleißmuster kartieren
- Hubleistenhöhen inspizieren — verschlissene Hubleisten verändern die Ladungstrajektorie und reduzieren die Mahleffizienz
- Mühlenbolzen-Anzugsmoment an zugänglichen Verbindungen prüfen — lose Bolzen ermöglichen Auskleidungsbewegung und beschleunigten Verschleiß
Bei Auskleidungswechsel (Reline)
- Mühlenmantel auf Erosion, Risse oder Korrosion unter den Auskleidungsplatten inspizieren
- Rostöffnungen prüfen — Platten mit vergrößerten oder durchgeschlissenen Schlitzen austauschen
- Sicherstellen, dass Hubleistenhöhen und Flächenwinkel der Designspezifikation für Ihren Mahlkreislauf entsprechen
- Pulplifter-Kanäle auf Verstopfung, Verschleiß oder Korrosion inspizieren
- Alle Mühlenbolzen austauschen — niemals gelängte oder korrodierte Verbindungselemente in einer rotierenden Mühle wiederverwenden
Typische Kugelmühlen-Betriebsparameter
| Parameter | Primäre Kugelmühle | Sekundär / Nachmahlung |
|---|---|---|
| Mühlendrehzahl | 72–76 % kritisch | 74–78 % kritisch |
| Kugelfüllung | 30–35 % Füllgrad | 35–40 % Füllgrad |
| Mahlkörpergröße | 60–100 mm | 25–50 mm |
| Auskleidungslegierung | Chrom-Moly (325–400 BHN) | Hochchrom oder Gummi |
Die Parameter sind Richtwerte. Optimale Einstellungen hängen von den Mühlenabmessungen, Erzcharakteristiken und dem Design des Mahlkreislaufs ab. Konsultieren Sie stets Ihren Verfahrensingenieur für standortspezifische Empfehlungen.
Häufige Kugelmühlen-Probleme und Lösungen
Das frühzeitige Erkennen von Auskleidungsverschleißmustern und Betriebssymptomen verhindert den Verlust der Mahleffizienz, ungeplante Stillstände und Schäden am Mühlenmantel. Kontaktieren Sie den technischen Support von Aceros y Suministros, wenn Sie Hilfe bei der Diagnose eines Problems benötigen.
Gröberes Produkt / Verlust der Mahleffizienz
Wahrscheinliche Ursachen
- Hubleisten unterhalb der effektiven Höhe verschlissen — Ladung wird nicht auf die richtige Trajektorie angehoben
- Mantelauskleidungen glatt verschlissen — verlorenes Profil kann keine Kaskadier- oder Kataraktier-Wirkung mehr erzeugen
- Rostöffnungen durch nahezu maßgerechtes Material oder Fremdmetall zugesetzt — reduzierte Austragskapazität
Korrekturmaßnahmen
- Hubleistenhöhen messen und mit der Originalspezifikation vergleichen — austauschen, wenn unterhalb der minimalen effektiven Höhe
- Mantelauskleidungsprofile inspizieren — flach verschlissene Auskleidungen sollten unabhängig von der Restdicke ausgetauscht werden
- Rostplatten reinigen und inspizieren — alle Platten mit zugesetzten, vergrößerten oder beschädigten Öffnungen austauschen
Auskleidungsrisse oder -bruch
Wahrscheinliche Ursachen
- Falsche Legierung für die Mahlkörpergröße und Aufprallenergie — spröde Legierung bei großen Mahlkugeln verwendet
- Versagen der Mühlenbolzen ermöglicht Auskleidungsbewegung — zyklische Belastung verursacht Ermüdungsrisse in nicht gestützten Auskleidungsplatten
- Thermischer Schock bei Trockenmahlung — schnelle Temperaturänderungen belasten das Auskleidungsmaterial
Korrekturmaßnahmen
- Legierungsauswahl überprüfen — Chrom-Molybdän-Stahl toleriert Aufprall besser als Hochchrom in Primär-Kugelmühlen
- Alle Mühlenbolzen prüfen und nachziehen — Bolzen mit Längung, Gewindeschäden oder Korrosion austauschen
- Bei Trockenmühlen schrittweise Temperaturübergänge beim An- und Abfahren sicherstellen
Übermäßige Mühlenvibration
Wahrscheinliche Ursachen
- Verschobene oder gebrochene Auskleidungsplatte erzeugt eine ungleichmäßige Last
- Ungleichmäßige Ladungsverteilung — Materialsegregation oder Mahlkörpergrößen-Segregation in der Mühle
- Verschlissene Zapfenlager oder Mühlenausrichtungsprobleme
Korrekturmaßnahmen
- Mühle stoppen und Inneres auf verschobene Auskleidungen inspizieren — lose Komponenten sichern oder austauschen
- Ladungsniveau und Mahlkörpergrößenverteilung überprüfen — korrekten Füllgrad und sachgemäße Kugelergänzungspraxis sicherstellen
- Zapfenlagerspiel und Mühlenausrichtung prüfen — bei Bedarf nacharbeiten oder austauschen
Reduzierter Mühlendurchsatz
Wahrscheinliche Ursachen
- Rostplatten teilweise zugesetzt — Trübeaustrag eingeschränkt, Mühle ‘pooled’
- Pulplifter-Kanäle durch übergroße Mahlkörper oder Fremdmaterial blockiert
- Mühlenladungsniveau zu niedrig (unzureichende Mahlkörper) oder zu hoch (unzureichender Tumbling-Raum)
Korrekturmaßnahmen
- Rostplatten inspizieren und reinigen — alle mit verschlissenen oder zugesetzten Öffnungen austauschen
- Pulplifter-Kanäle freimachen und auf strukturelle Schäden inspizieren
- Ladungsniveau auf den empfohlenen Füllgrad anpassen (typisch 30–40 % für Kugelmühlen)
Übermäßige Auskleidungsverschleißrate
Wahrscheinliche Ursachen
- Auskleidungslegierung nicht auf die Erzabrasivität abgestimmt — zu weich für die Anwendung
- Mühlendrehzahl falsch — zu schnell verursacht übermäßigen Kataraktier-Aufprall auf Auskleidungen
- Mahlkörpergröße oder Ladungsniveau erzeugt höheren als den ausgelegten Aufprall auf Auskleidungsoberflächen
Korrekturmaßnahmen
- Auskleidungslegierung gegen den Erzabrasionsindex (Ai) und den Bond-Arbeitsindex (Wi) überprüfen
- Mühlendrehzahl als Prozentsatz der kritischen Drehzahl verifizieren — anpassen, falls außerhalb des empfohlenen Bereichs (72–78 % typisch)
- Mahlkörpergrößenverteilung überprüfen — übergroße Kugeln erhöhen den Punktlast-Aufprall auf Auskleidungen
Häufig gestellte Fragen
Antworten auf häufige Fragen zu Kugelmühlen-Auskleidungen, Werkstoffauswahl, Wartung und Bestellung. Nicht gefunden, wonach Sie suchen?
Unser Team kontaktierenWas ist der Unterschied zwischen Mantelauskleidungen und Hubleisten?
Wie wähle ich zwischen Stahl- und Gummiauskleidungen?
Was ist die kritische Drehzahl und warum ist sie für das Auskleidungsdesign wichtig?
Wie oft sollten Kugelmühlen-Auskleidungen ausgetauscht werden?
Welche Rolle spielen Austragsroste in einer Kugelmühle?
Sind Aceros y Suministros-Kugelmühlenteile mit OEM-Ausrüstung kompatibel?
Welche Informationen benötigt Aceros y Suministros für ein Angebot über Kugelmühlenteile?
Was ist die typische Lieferzeit für Kugelmühlenteile?
Bereit, die Leistung Ihrer Kugelmühle zu optimieren?
Aceros y Suministros-Ingenieure antworten innerhalb von 24 Stunden mit Legierungsempfehlungen, Auskleidungsprofil-Verifizierung und wettbewerbsfähigen Preisen für Ihre spezifische Kugelmühle und Ihren Mahlkreislauf.
Kostenloses Angebot anfordernFordern Sie Noch Heute ein Kostenloses Angebot An
Unser Ingenieurteam antwortet innerhalb von 24 Stunden mit detaillierten Spezifikationen, Materialempfehlungen und wettbewerbsfähigen Preisen.