
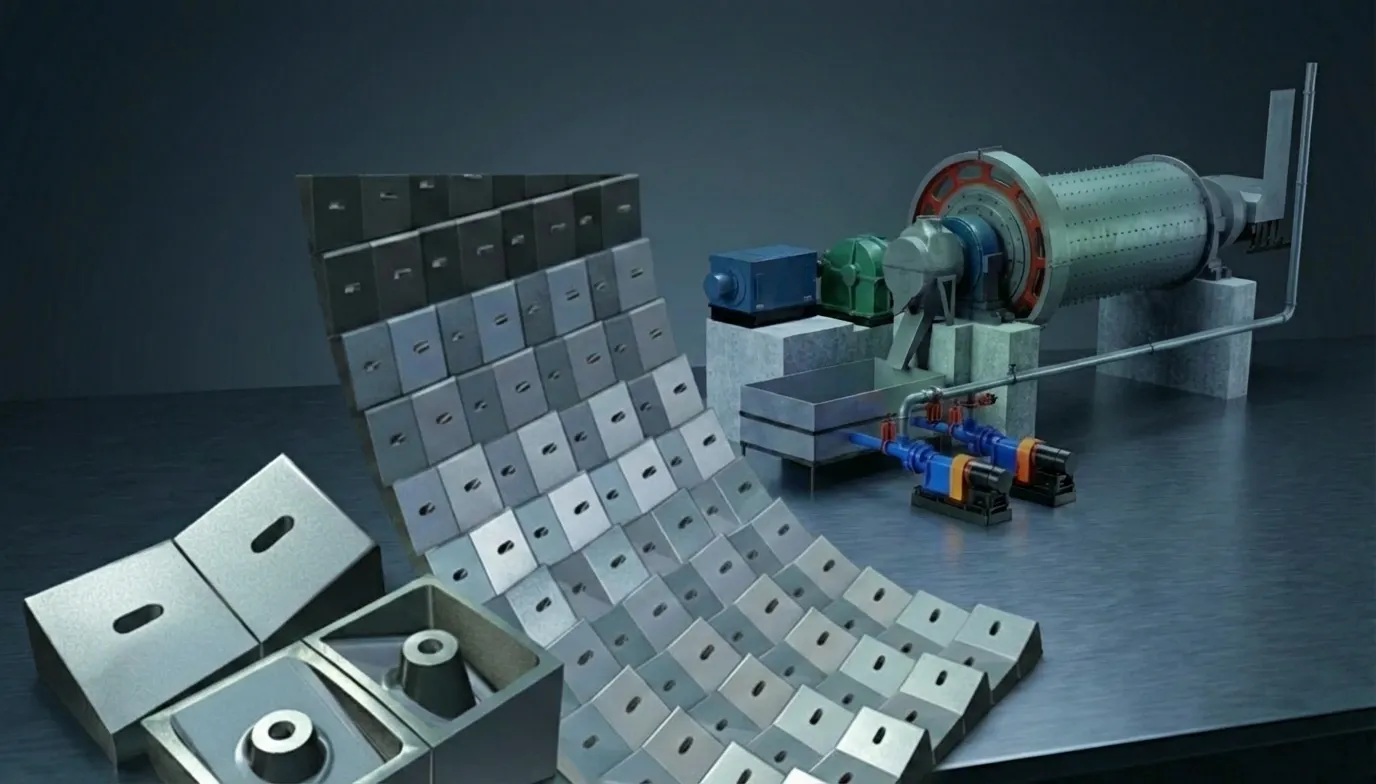
Recambios para Molino de Bolas
Revestimientos y Piezas de Desgaste para Molinos de Bolas
Piezas para molinos de bolas: revestimientos de carcasa, cabezal, barras elevadoras y parrillas en cromo-molibdeno, acero aleado y caucho-acero.
Soluciones completas de revestimientos para molinos de bolas
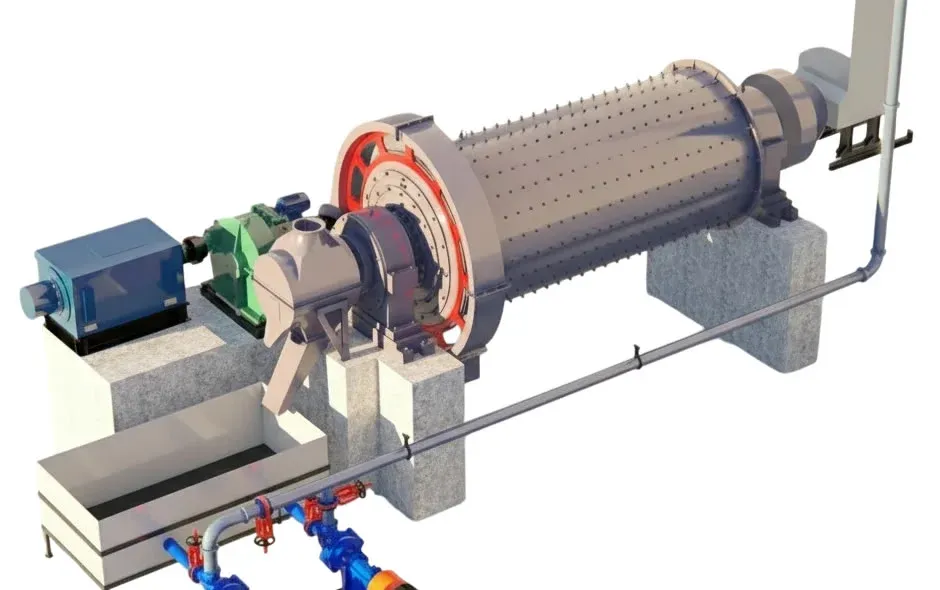
Los molinos de bolas muelen material mediante el impacto en cascada y catarata de cuerpos moledores de acero o cerámica dentro de una carcasa cilíndrica giratoria. La trayectoria de la carga — controlada por el perfil del revestimiento y el diseño de las barras elevadoras — determina la eficiencia de molienda, el consumo de energía y la distribución granulométrica del producto. Los molinos de bolas son el equipo de molienda más utilizado en procesamiento de minerales, producción de cemento y aplicaciones de minerales industriales.
Cada componente de desgaste en un molino de bolas — desde los revestimientos de carcasa que protegen la virola hasta los paneles de parrilla que controlan la descarga del producto — funciona como un sistema integrado. El perfil del revestimiento, la geometría del elevador, el grado de aleación y el tamaño de abertura de la parrilla interactúan para determinar la eficiencia de molienda, el rendimiento y el coste total de propiedad. Aceros y Suministros diseña y fabrica la gama completa de revestimientos, barras elevadoras y componentes de descarga para molinos de bolas según especificaciones OEM, con opciones de aleación y perfil optimizadas para las características específicas de su mineral y los requisitos de su circuito de molienda.
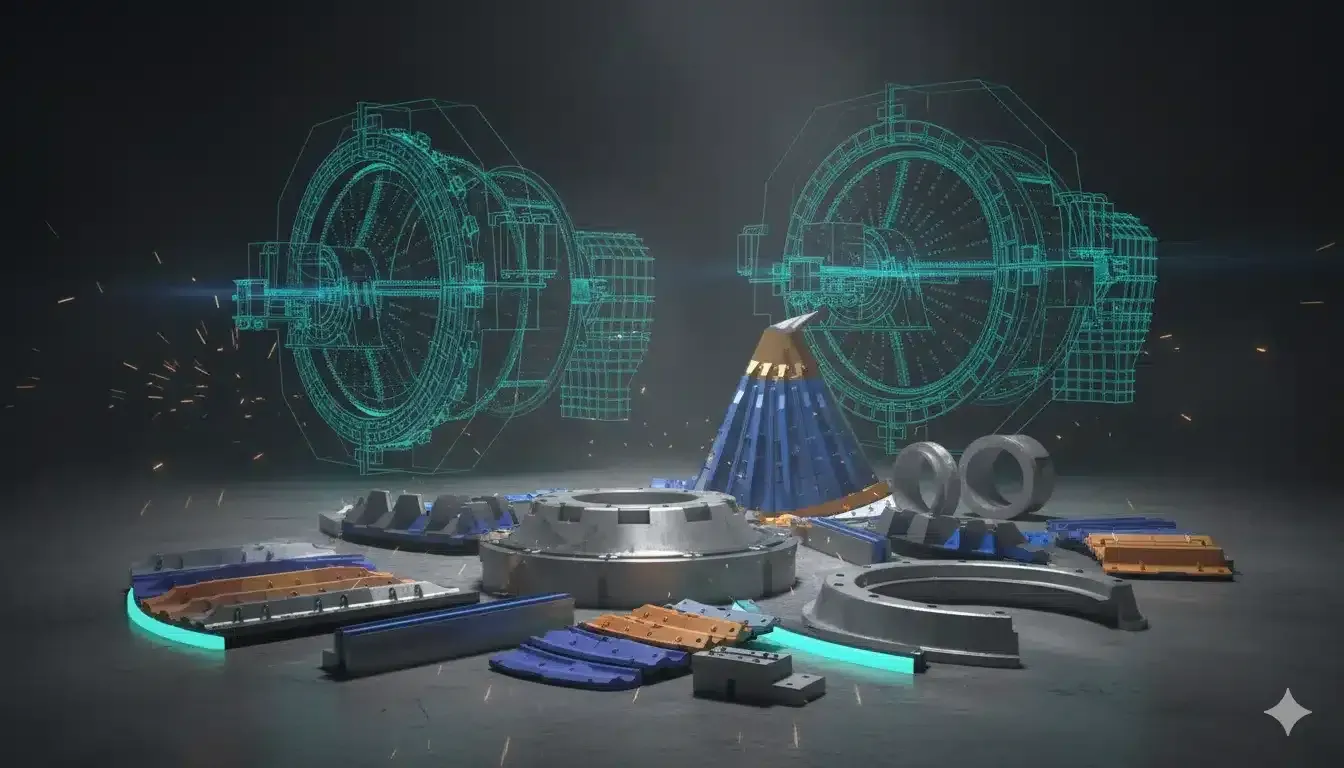
Revestimientos Aceros y Suministros para molinos de bolas — revestimientos de carcasa, barras elevadoras y paneles de parrilla en acero cromo-molibdeno y configuraciones compuestas, ajustados al perfil de la geometría OEM del molino.
Mecanismo de molienda del molino de bolas
Comprender cómo el perfil del revestimiento y el diseño de las barras elevadoras controlan el mecanismo de molienda explica por qué la selección correcta de aleación, la geometría del perfil y las prácticas de mantenimiento afectan directamente la eficiencia de molienda, el consumo de energía y el coste total por tonelada molida.
Alimentación y elevación de la carga
El mineral entra en el molino de bolas a través del muñón de alimentación y se une a la carga de cuerpos moledores (bolas de acero). A medida que el molino gira, las barras elevadoras transportan la carga hacia arriba a lo largo de la pared de la carcasa. La altura y el ángulo de cara de la barra elevadora determinan a qué altura se eleva la carga antes de desprenderse del revestimiento y comenzar su descenso. Esta acción de elevación es el mecanismo principal que convierte la energía rotacional en energía de molienda.
Cascada y catarata
La carga sigue dos movimientos de molienda: cascada (rodamiento sobre la superficie de la carga — produce molienda por atrición) y catarata (caída libre a través del aire — produce molienda por impacto). El equilibrio entre estos dos mecanismos depende de la velocidad del molino (% de la crítica), el perfil de la barra elevadora y el nivel de carga. Los molinos de bolas típicamente buscan una combinación de ambos para una reducción de tamaño eficiente desde ~25 mm de alimentación hasta 75–300 µm de producto.
Descarga del producto
La pulpa molida sale del molino a través de uno de dos mecanismos: descarga por parrilla (a través de paneles de parrilla perforados que retienen los cuerpos moledores pero dejan pasar la pulpa) o descarga por rebose (la pulpa rebosa a través del muñón de descarga). Los molinos de descarga por parrilla utilizan canales elevadores de pulpa para transportar la pulpa desde la cara de la parrilla hasta el muñón. El tamaño de abertura de la parrilla controla el tamaño máximo de partícula del producto que sale del molino.
Revestimientos y componentes de desgaste del molino de bolas
Un molino de bolas requiere cinco categorías de componentes de desgaste y estructurales. Cada página de componente proporciona opciones de material detalladas, orientación sobre diseño de perfil e información de compatibilidad OEM.
Revestimientos de carcasa
Protegen la carcasa cilíndrica del molino del contacto abrasivo de los cuerpos moledores y el mineral. El diseño del perfil del revestimiento (ondulado, escalonado, clasificador) controla la trayectoria de los cuerpos moledores — determinando la eficiencia de molienda, el consumo de energía y la vida del revestimiento. Opciones disponibles en acero cromo-molibdeno, acero aleado y compuesto caucho-acero.
Revestimientos de extremo
Protegen los cabezales del lado de alimentación y descarga (extremos planos o abombados) del molino de bolas. Los revestimientos de extremo experimentan patrones de desgaste diferentes a los revestimientos de carcasa debido a la trayectoria en cascada de la carga cerca de los extremos del molino. Los revestimientos del lado de alimentación también incorporan la geometría de la abertura del chute de alimentación.
Barras elevadoras
Elementos elevados entre las placas de revestimiento de carcasa que elevan la carga de cuerpos moledores y dirigen su trayectoria. La altura, el ángulo de cara y el espaciamiento de las barras elevadoras controlan si la carga se mueve en cascada (molienda por rodamiento) o en catarata (molienda por impacto). El diseño correcto del elevador es fundamental para la eficiencia de molienda y la protección del revestimiento.
Parrillas de descarga
Paneles perforados en el extremo de descarga que permiten el paso del producto molido mientras retienen los cuerpos moledores. El tamaño de abertura de la parrilla (típicamente 6–30 mm) controla el tamaño máximo de partícula del producto que sale del molino. Las parrillas desgastadas o cegadas reducen el rendimiento y causan sobre-molienda.
Recambios adicionales
Revestimientos de muñón, mallas de descarga central, canales elevadores de pulpa, chutes de alimentación y tornillería del molino. Estos componentes de soporte mantienen la geometría del molino, controlan el flujo de material y protegen elementos estructurales cuyo reemplazo es costoso y requiere mucho tiempo.
Selección de materiales para revestimientos de molinos de bolas
La selección de aleación del revestimiento del molino de bolas debe equilibrar la resistencia a la abrasión con la energía de impacto de los cuerpos moledores en cascada y catarata. La aleación correcta depende del tamaño del medio, la velocidad del molino, la abrasividad del mineral y si la aplicación es molienda húmeda o seca. Usar una aleación frágil con cuerpos moledores grandes causa agrietamiento; usar una aleación blanda en mineral abrasivo desperdicia la vida del revestimiento.
Acero cromo-molibdeno
Acero aleado Cr-Mo (325–400 BHN)
Revestimientos de carcasa y barras elevadoras estándar para molinos de bolas — el caballo de batalla de la industria para molienda húmeda y seca
Línea base
Limitación: Mayor tasa de desgaste que el alto cromo en condiciones puramente abrasivas — pero tolera el impacto de los cuerpos moledores
Fundición blanca alto cromo
25–28% Cr (58–64 HRC)
Aplicaciones altamente abrasivas con cuerpos moledores más pequeños (molinos de bolas secundarios, molinos de remolienda) donde la energía de impacto es menor
1,5–2× cromo-molibdeno en condiciones abrasivas de bajo impacto
Limitación: Frágil bajo impacto severo de cuerpos moledores — no apto para molinos de bolas primarios con bolas de molienda grandes (>80 mm)
Caucho / Compuesto caucho-acero
Caucho natural (60–70 Shore A) con insertos de acero
Reducción de ruido, resistencia a la corrosión (pulpas ácidas o de alto pH) y aplicaciones donde la absorción elástica de energía del caucho extiende la vida del revestimiento
1–2× cromo-molibdeno en condiciones adecuadas (menor coste por hora)
Limitación: Límite de temperatura ~80 °C — no apto para molienda seca o aplicaciones de alta temperatura. Tamaño máximo de medio ~50 mm para caucho puro
Ni-Hard / Hierro aleado
Hierro aleado Ni-Cr (550–650 BHN)
Paneles de parrilla y componentes de descarga donde se necesita alta resistencia a la abrasión con impacto moderado
1,5–2× cromo-molibdeno en posiciones de parrilla de descarga
Limitación: Más frágil que el acero cromo-molibdeno — usar en posiciones donde el impacto de los cuerpos moledores es limitado (parrillas, extremo de descarga)
Marco de selección rápida
¿Molino de bolas húmedo estándar con cuerpos moledores de 50–100 mm?→ Acero cromo-molibdeno (325–400 BHN) — estándar probado de la industria
¿Molino de remolienda con cuerpos moledores pequeños (<40 mm) y mineral abrasivo?→ Fundición blanca alto cromo para máxima resistencia a la abrasión
¿Pulpa corrosiva, sitio sensible al ruido o cuerpos moledores <50 mm?→ Revestimientos de caucho o compuesto caucho-acero
¿Parrillas de descarga y componentes elevadores de pulpa?→ Ni-Hard o aleación alto cromo para resistencia a la abrasión en posiciones de bajo impacto
Contacte a Aceros y Suministros con el tamaño de su molino, tamaño de cuerpos moledores, índice de abrasión del mineral y detalles del circuito de molienda — le recomendaremos la combinación óptima de aleación y perfil de revestimiento.
Marcas y modelos de molinos de bolas compatibles
Aceros y Suministros fabrica revestimientos de carcasa, revestimientos de extremo, barras elevadoras y paneles de parrilla de recambio según especificaciones dimensionales y de perfil OEM. Todos los revestimientos se verifican contra los planos originales del molino antes de la producción. Tolerancia dimensional: ±2 mm, peso: ±3%, posiciones de agujeros de perno: ±1 mm.
Metso / Outotec
Molinos de bolas de 2,4 m a 7,3 m de diámetro — soluciones de molienda para procesamiento de minerales
Incluyendo diseños legacy de Outotec y Netzsch
FLSmidth
Molinos de bolas de 3,2 m a 7,9 m de diámetro — diseños EGL, rebose y descarga por parrilla
Incluyendo diseños de molinos ABON y Fuller-Traylor
Thyssenkrupp / Polysius
Molinos de bolas de 3,0 m a 6,2 m — Polysius y sistemas de molienda industrial
ThyssenKrupp Industrial Solutions — molinos de molienda
CITIC
Molinos de bolas de 3,2 m a 7,9 m de diámetro — molinos de procesamiento de minerales a gran escala
CITIC Heavy Industries — ampliamente utilizados en operaciones mineras
Traylor / Fuller
Diseños legacy de molinos de bolas Traylor y Fuller — varios diámetros
Ahora FLSmidth — patrones y planos mantenidos para molinos legacy
Otros
Eirich, Hosokawa, KHD, Loesche, Gebr. Pfeiffer, Svedala
Contacte a Aceros y Suministros con las especificaciones del molino para confirmación de ajuste del revestimiento
¿No encuentra el fabricante de su molino? Aceros y Suministros mantiene planos y patrones para molinos de bolas de todos los principales fabricantes. Envíe los datos de la placa del molino, planos o dimensiones del revestimiento para confirmación de ajuste.
Verificar su molino¿Planificando un cambio de revestimiento del molino de bolas?
Envíe las especificaciones de su molino, la configuración actual del revestimiento y el programa de cambio para un presupuesto completo. Aceros y Suministros puede recomendar optimizaciones de aleación y perfil para extender la vida del revestimiento y mejorar la eficiencia de molienda.
Mejores prácticas de mantenimiento de revestimientos de molinos de bolas
El monitoreo disciplinado de revestimientos extiende los intervalos de cambio, previene paradas no planificadas del molino y mantiene la eficiencia del circuito de molienda. Una barra elevadora desgastada cambia la trayectoria de la carga, afectando cada proceso posterior en el circuito de molienda.
Cada turno
- Monitorear el consumo de potencia del molino — una caída repentina indica falla del revestimiento o barra elevadora, o nivel de carga reducido
- Verificar temperaturas de cojinetes del molino y flujo de lubricación — el sobrecalentamiento indica problemas de cojinetes o alineación
- Escuchar sonidos anormales: golpes metálicos sugieren un revestimiento desplazado o una barra elevadora rota
Semanal
- Muestrear y analizar la distribución granulométrica del producto — la desviación indica desgaste de revestimiento/elevador que afecta la molienda
- Inspeccionar revestimientos de muñón de alimentación y descarga del molino por desgaste o restricciones de flujo
- Verificar condición de la parrilla a través de puertos de inspección — el cegado o daño reduce el rendimiento
Mensual
- Medir el espesor del revestimiento de carcasa en múltiples puntos usando medidores ultrasónicos de espesor — mapear el patrón de desgaste
- Inspeccionar alturas de barras elevadoras — elevadores desgastados cambian la trayectoria de la carga y reducen la eficiencia de molienda
- Verificar la tensión de pernos del molino en sujetadores accesibles — pernos flojos permiten movimiento del revestimiento y desgaste acelerado
En cambio de revestimiento (Reline)
- Inspeccionar la carcasa del molino por erosión, agrietamiento o corrosión bajo las placas de revestimiento
- Verificar aberturas de parrilla — reemplazar paneles con ranuras agrandadas o desgastadas
- Verificar que las alturas y ángulos de cara de las barras elevadoras cumplan la especificación de diseño para su circuito de molienda
- Inspeccionar canales elevadores de pulpa por obstrucción, desgaste o corrosión
- Reemplazar todos los pernos del molino — nunca reutilizar sujetadores estirados o corroídos en un molino giratorio
Parámetros operativos típicos del molino de bolas
| Parámetro | Molino de bolas primario | Secundario / Remolienda |
|---|---|---|
| Velocidad del molino | 72–76% crítica | 74–78% crítica |
| Carga de bolas | 30–35% llenado | 35–40% llenado |
| Tamaño de cuerpos moledores | 60–100 mm | 25–50 mm |
| Aleación del revestimiento | Chrome-Moly (325–400 BHN) | Hi-Chrome o caucho |
Los parámetros son indicativos. Los ajustes óptimos dependen de las dimensiones del molino, las características del mineral y el diseño del circuito de molienda. Siempre consulte a su ingeniero de procesos para recomendaciones específicas del sitio.
Problemas comunes del molino de bolas y soluciones
Reconocer los patrones de desgaste del revestimiento y los síntomas operativos tempranamente previene la pérdida de eficiencia de molienda, paradas no planificadas y daños a la carcasa del molino. Contacte al soporte técnico de Aceros y Suministros si necesita ayuda para diagnosticar un problema.
Producto más grueso / Pérdida de eficiencia de molienda
Causas probables
- Barras elevadoras desgastadas por debajo de la altura efectiva — la carga no se eleva a la trayectoria correcta
- Revestimientos de carcasa desgastados lisos — perfil perdido incapaz de generar acción de cascada o catarata
- Aberturas de parrilla cegadas por material de tamaño cercano o metal atrapado — reduciendo la capacidad de descarga
Acciones correctivas
- Medir alturas de barras elevadoras y comparar con la especificación original — reemplazar si están por debajo de la altura efectiva mínima
- Inspeccionar perfiles de revestimientos de carcasa — revestimientos desgastados planos deben reemplazarse independientemente del espesor restante
- Limpiar e inspeccionar paneles de parrilla — reemplazar paneles con aberturas cegadas, agrandadas o dañadas
Agrietamiento o rotura del revestimiento
Causas probables
- Aleación incorrecta para el tamaño de medio y la energía de impacto — aleación frágil usada con bolas de molienda grandes
- Falla de pernos del molino permitiendo movimiento del revestimiento — la carga cíclica agrieta por fatiga las placas sin soporte
- Choque térmico en molienda seca — cambios rápidos de temperatura estresan el material del revestimiento
Acciones correctivas
- Revisar selección de aleación — el acero cromo-molibdeno tolera mejor el impacto que el alto cromo en molinos de bolas primarios
- Verificar y reapretar todos los pernos del molino — reemplazar cualquiera que muestre elongación, daño en rosca o corrosión
- Para molinos secos, asegurar transiciones graduales de temperatura en arranque y parada
Vibración excesiva del molino
Causas probables
- Placa de revestimiento desplazada o rota creando una carga desequilibrada
- Distribución desigual de la carga — segregación de material o de tamaño de cuerpos moledores en el molino
- Cojinetes de muñón desgastados o problemas de alineación del molino
Acciones correctivas
- Detener e inspeccionar el interior del molino por revestimientos desplazados — asegurar o reemplazar componentes sueltos
- Revisar nivel de carga y distribución de tamaño de cuerpos moledores — asegurar nivel de llenado correcto y práctica de reposición de bolas
- Verificar holguras de cojinetes de muñón y alineación del molino — rectificar o reemplazar según sea necesario
Rendimiento reducido del molino
Causas probables
- Paneles de parrilla parcialmente cegados — restringiendo la descarga de pulpa y causando que el molino se 'empoce'
- Canales elevadores de pulpa bloqueados con cuerpos moledores sobredimensionados o material atrapado
- Nivel de carga del molino demasiado bajo (cuerpos moledores insuficientes) o demasiado alto (espacio insuficiente para volteo)
Acciones correctivas
- Inspeccionar y limpiar paneles de parrilla — reemplazar cualquiera con aberturas desgastadas o cegadas
- Limpiar canales elevadores de pulpa e inspeccionar por daño estructural
- Ajustar nivel de carga al porcentaje de llenado recomendado (típicamente 30–40% para molinos de bolas)
Tasa de desgaste excesiva del revestimiento
Causas probables
- Aleación del revestimiento no coincide con la abrasividad del mineral — demasiado blanda para la aplicación
- Velocidad del molino incorrecta — demasiado rápida causa impacto excesivo en catarata sobre los revestimientos
- Tamaño de medio o nivel de carga creando impacto superior al diseñado sobre las superficies del revestimiento
Acciones correctivas
- Revisar aleación del revestimiento contra el índice de abrasión del mineral (Ai) y el índice de trabajo de Bond (Wi)
- Verificar velocidad del molino como porcentaje de la velocidad crítica — ajustar si está fuera del rango recomendado (72–78% típico)
- Revisar distribución de tamaño de cuerpos moledores — bolas sobredimensionadas aumentan el impacto puntual sobre los revestimientos
Preguntas frecuentes
Respuestas a preguntas comunes sobre revestimientos de molinos de bolas, selección de materiales, mantenimiento y pedidos. ¿No encuentra lo que busca?
Contactar a nuestro equipo¿Cuál es la diferencia entre revestimientos de carcasa y barras elevadoras?
¿Cómo elijo entre revestimientos de acero y caucho?
¿Qué es la velocidad crítica y por qué es importante para el diseño del revestimiento?
¿Con qué frecuencia deben reemplazarse los revestimientos del molino de bolas?
¿Cuál es el rol de las parrillas de descarga en un molino de bolas?
¿Son compatibles las piezas de molino de bolas Aceros y Suministros con equipos OEM?
¿Qué información necesita Aceros y Suministros para pedir presupuesto piezas de molino de bolas?
¿Cuál es el plazo de entrega típico para piezas de molino de bolas?
¿Listo para optimizar el rendimiento de su molino de bolas?
Los ingenieros de Aceros y Suministros responden en 24 horas con recomendaciones de aleación, verificación del perfil del revestimiento y precios competitivos para su molino de bolas y circuito de molienda específicos.
Solicitar presupuesto gratuitoSolicite un presupuesto Gratuito Hoy
Nuestro equipo de ingeniería responde en 24 horas con especificaciones detalladas, recomendaciones de materiales y precios competitivos.