
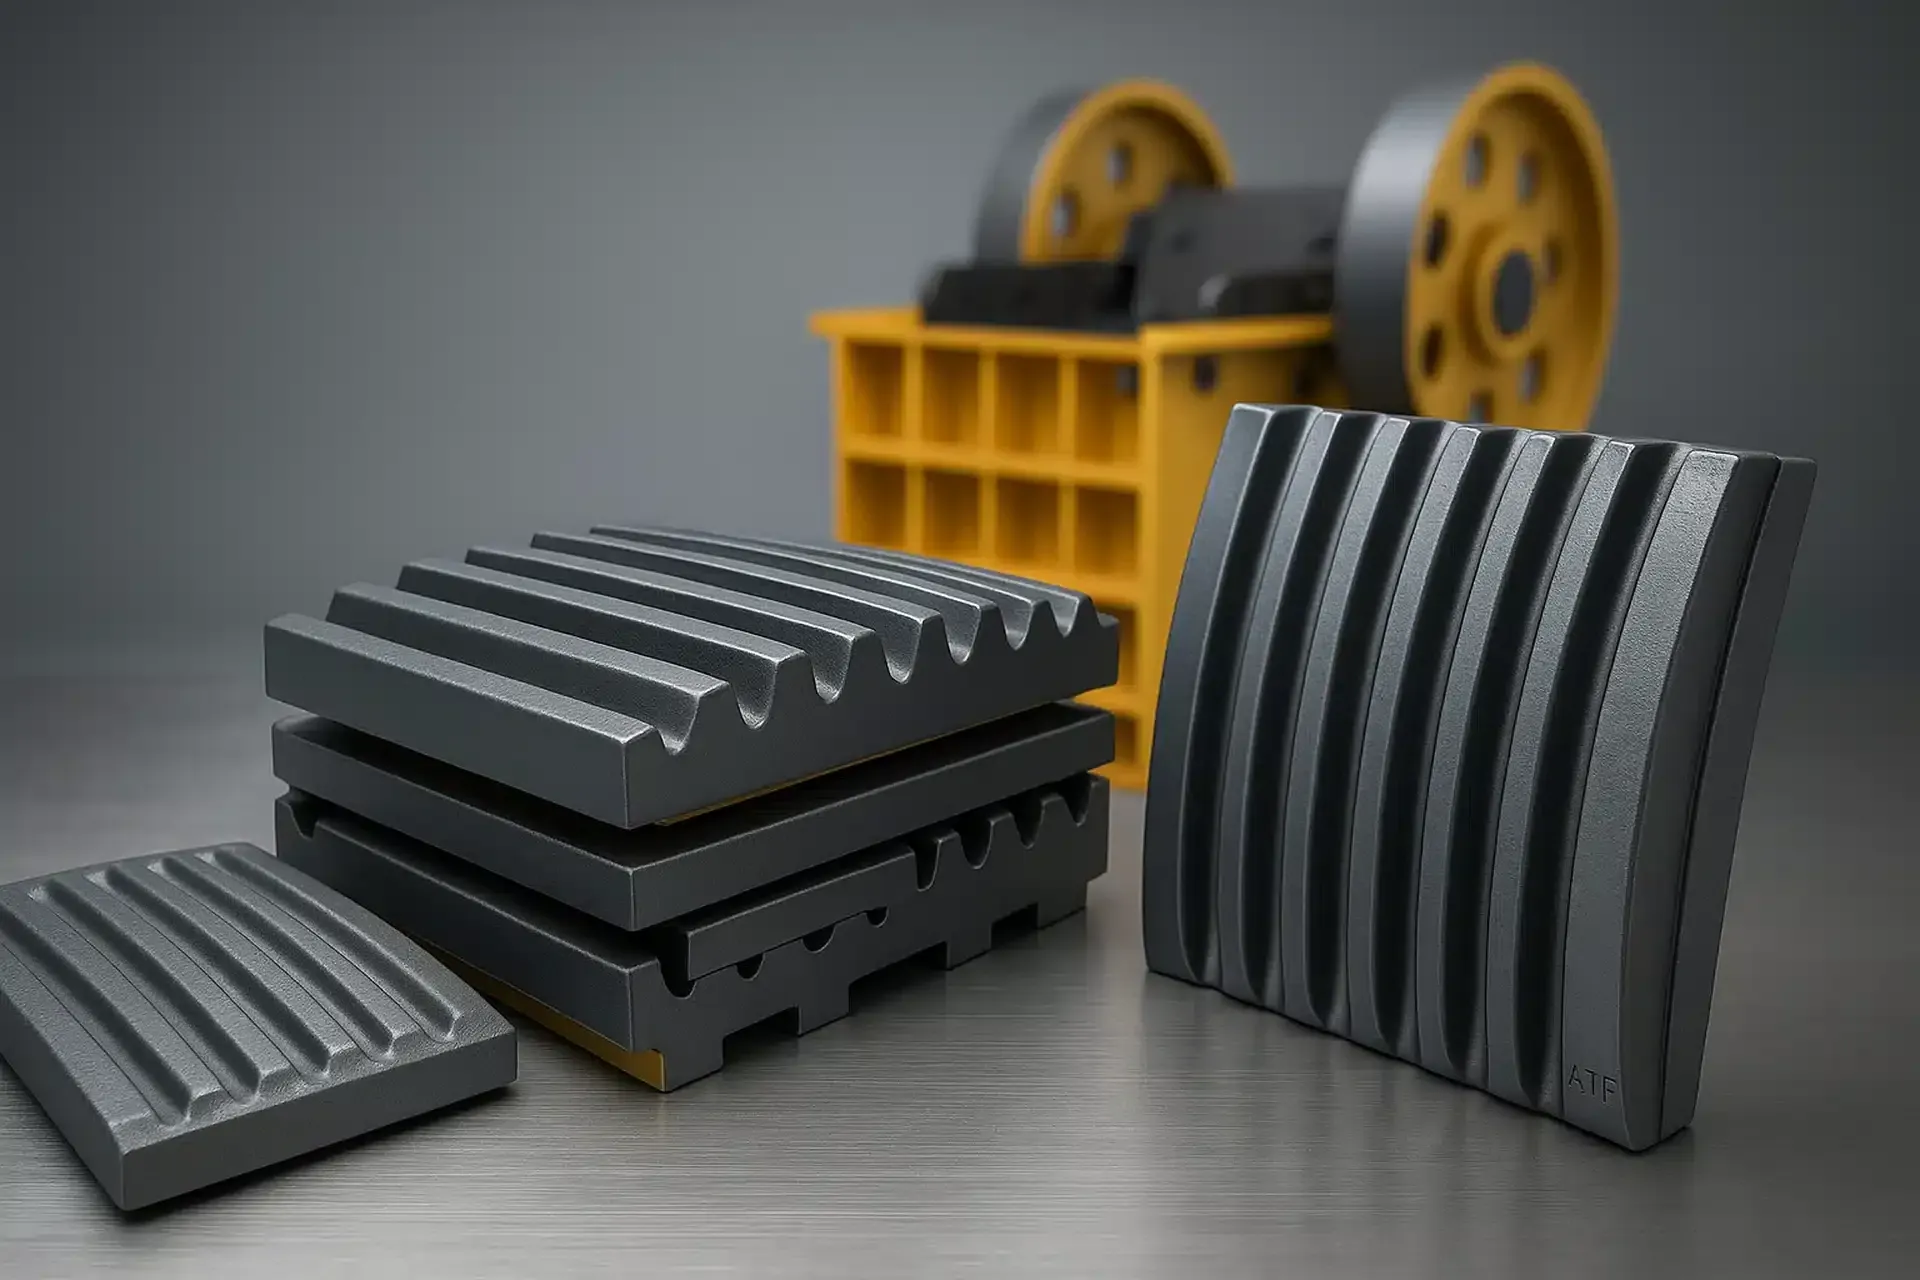
Peças para Britador de Mandíbulas
Placas de Mandíbula Fixa e Oscilante: Perfis de Manganês por Câmara
Placas de mandíbula fixa e oscilante em manganês Mn14-Mn22. Perfil dentado, classe e espessura conforme câmara, alimentação e dureza da rocha.
O que as placas de mandíbula fazem e por que o material importa
<strong class="text-deep-navy">As placas de mandíbula</strong> (também chamadas de matrizes ou revestimentos de mandíbula) são os componentes de desgaste principais nos britadores de mandíbulas. A <strong>placa de mandíbula fixa</strong> é montada na estrutura estacionária, enquanto a <strong>placa de mandíbula oscilante</strong> (ou mandíbula móvel) é fixada ao pitman e proporciona o movimento de britagem. Juntas, criam a câmara de britagem que reduz o material de alimentação por força compressiva.
<strong class="text-deep-navy">A seleção do material determina diretamente a vida útil e o custo por tonelada.</strong> Todas as placas de mandíbula Aceros y Suministros são fabricadas em aço austenítico ao manganês, que sofre encruamento sob o impacto compressivo da britagem. As variáveis-chave são o teor de manganês (que afeta o potencial de encruamento) e o teor de cromo (que afeta a dureza inicial e a formação de carbonetos). As classes com teor mais alto de manganês se encruam até maior dureza superficial, mas podem ser menos econômicas em aplicações de menor abrasão.
Placas de mandíbula fundidas com precisão
Fabricadas segundo tolerâncias dimensionais OEM
Seleção da classe de manganês por aplicação
Cinco opções de placas de mandíbula cobrindo cada aplicação, de calcário limpo a alimentações mineradoras altamente abrasivas.
| Classe do material | Dureza | Tolerância ao impacto | Aplicação típica |
|---|---|---|---|
| Mn13Cr2 | 180-220 HB (work-hardens to ~450 HB) | Muito alta | Calcário limpo, rocha mole, reciclagem com metal residual |
| Mn14Cr2 | 190-230 HB (work-hardens to ~480 HB) | Muito alta | Pedreira geral, cascalho de rio, abrasão moderada |
| Mn18Cr2 | 200-240 HB (work-hardens to ~500 HB) | Alta | Granito, basalto, rocha ígnea dura |
| Mn22Cr2 | 220-260 HB (work-hardens to ~550 HB) | Média-alta | Taconita, quartzito, alimentações mineradoras altamente abrasivas |
| Mn22 + TiC Composite | 220-260 HB base + 3200 HV TiC inserts | Média-alta | Abrasão extrema onde o Mn22 simples se desgasta muito rápido |
Classes padrão (2 options)
Mn13Cr2
- Dureza: 180-220 HB (work-hardens to ~450 HB)
- Impacto: Muito alta
- Aplicação: Calcário limpo, rocha mole, reciclagem com metal residual
Mn14Cr2
- Dureza: 190-230 HB (work-hardens to ~480 HB)
- Impacto: Muito alta
- Aplicação: Pedreira geral, cascalho de rio, abrasão moderada
Classe premium (1 options)
Mn18Cr2
- Dureza: 200-240 HB (work-hardens to ~500 HB)
- Impacto: Alta
- Aplicação: Granito, basalto, rocha ígnea dura
Serviço pesado (2 options)
Mn22Cr2
- Dureza: 220-260 HB (work-hardens to ~550 HB)
- Impacto: Média-alta
- Aplicação: Taconita, quartzito, alimentações mineradoras altamente abrasivas
Mn22 + TiC Composite
- Dureza: 220-260 HB base + 3200 HV TiC inserts
- Impacto: Média-alta
- Aplicação: Abrasão extrema onde o Mn22 simples se desgasta muito rápido
<strong class="text-deep-navy">Nota:</strong> Os valores de dureza após encruamento são aproximados e dependem das características do material de alimentação, das configurações do britador e das condições operacionais. Um teor mais alto de manganês permite maior dureza por encruamento, mas requer energia de impacto suficiente para atingir o encruamento completo. Entre em contato com a Aceros y Suministros para orientação específica por aplicação.
Progressão do encruamento por classe de manganês
As classes de manganês mais altas atingem maior dureza superficial por encruamento, mas requerem energia de impacto adequada para ativar o mecanismo de encruamento. Alimentações finas ou aplicações de baixa energia podem não encruar completamente as classes superiores.
Seleção do perfil de dentes
A geometria dos dentes afeta a aderência, a geração de finos e o padrão de desgaste. Selecione o perfil que corresponda às características da sua alimentação.
Corrugado padrão
Pedreira geral, desgaste uniforme
O padrão de dentes simétrico proporciona aderência equilibrada e distribuição uniforme do desgaste. Padrão da indústria para a maioria das aplicações de pedreira.
Dente profundo
Alimentação grande, melhor aderência
O perfil de dente mais profundo aumenta a aderência em grandes blocos e melhora a ejeção de finos. Ideal para a britagem primária de alimentação superdimensionada.
Super Grip
Material plano ou em placas
A geometria agressiva do dente impede que o material plano deslize. Projetado para processar rocha de pedreira em placas ou material intemperizado.
Plano (Liso)
Reciclagem, material pegajoso
Face lisa sem dentes para reciclagem de concreto e asfalto. Reduz o acúmulo de material e os congestionamentos em alimentações pegajosas.
Perfil de reciclagem
Demolição e construção, demolição mista
Geometria de dente modificada para resíduos de construção e demolição. Lida com alimentações mistas com metal residual ocasional.
<strong class="text-deep-navy">Perfis personalizados disponíveis.</strong> A Aceros y Suministros pode fabricar perfis de dentes conforme o desenho do cliente para aplicações específicas. Entre em contato conosco com seus requisitos para confirmação dimensional e preços.
Como escolher: primeiro a classe, depois o perfil
A seleção de placas de mandíbula segue duas etapas. Primeiro, identifique a classe de manganês correta com base na abrasividade da alimentação e nas condições de impacto. Segundo, selecione o perfil de dente que corresponda às características do seu material.
1Etapa 1 — Classe de manganês por condições de alimentação
Mn13Cr2 / Mn14Cr2
Alto impacto, abrasão moderada
Máxima tenacidade com bom encruamento. Melhor resistência ao impacto para aplicações com metal residual frequente ou alimentação de grande porte.
Mn18Cr2
Impacto e abrasão equilibrados
Padrão da indústria para granito e basalto. O teor mais alto de manganês aumenta o potencial de encruamento sem sacrificar a tenacidade.
Mn22Cr2
Alta abrasão, impacto controlado
Máximo encruamento para alimentações extremamente abrasivas. Tolerância ao impacto ligeiramente reduzida em comparação com as classes inferiores.
Mn22 + TiC Composite
Abrasão extrema, campanhas longas
Os insertos de TiC (3200 HV) fornecem dureza localizada na face de britagem. Prolonga a vida útil onde o Mn22 simples se desgasta muito rápido.
Não tem certeza de qual classe é adequada para sua aplicação?
Envie a descrição do seu material de alimentação e o modelo do britador — a Aceros y Suministros recomenda a classe adequada em 24 horas.
2Etapa 2 — Melhoria para composto TiC
Hastes de TiC (carbeto de titânio) embutidas na face de britagem fornecem uma dureza localizada de 3200 HV. Esta opção composta está disponível em placas de base Mn22 para aplicações onde o manganês simples se desgasta muito rápido.
Quando melhorar para TiC
- As placas de Mn22 simples se desgastam 40%+ mais rápido que a campanha alvo
- Alimentações altamente silicosas (>70% SiO2)
- Objetivo de estender os intervalos de parada
- Os cálculos de custo por tonelada favorecem maior vida útil
Quando NÃO usar TiC
- Metal residual grande e frequente na alimentação
- Material pegajoso ou argiloso que se acumula na face de britagem
- Vida útil adequada já alcançada com manganês simples
- Aplicações onde o sobrecusto do TiC excede o benefício de vida útil
Prazos de entrega por classe de material
| Classe do material | Prazo de entrega típico | Motivo |
|---|---|---|
| Mn13Cr2 / Mn14Cr2 (plain) | 2-3 weeks | Produção em alto volume, comumente disponível em estoque |
| Mn18Cr2 (plain) | 2-4 weeks | Programação de produção padrão |
| Mn22Cr2 (plain) | 3-4 weeks | Tratamento térmico especializado necessário |
| Mn22 + TiC Composite | 5-7 weeks | A colocação de hastes de TiC requer um processo de fundição secundário |
Os prazos de entrega variam conforme as dimensões da placa, a quantidade do pedido e o cronograma de produção atual. Confirme o prazo ao efetuar o pedido.As placas padrão Mn18 para Metso Série C e Sandvik CJ geralmente estão disponíveis em estoque.
Planejando uma parada?
Verifique o prazo de entrega e a disponibilidade em estoque para as dimensões específicas da sua placa de mandíbula.
Placas de mandíbula Mn13Cr2 e Mn14Cr2
<strong class="text-deep-navy">Mn13Cr2 e Mn14Cr2</strong> proporcionam a maior tolerância ao impacto de qualquer classe de manganês. Estas classes padrão se encruam até aproximadamente 450-480 HB sob impacto compressivo — suficiente para a maioria das aplicações de agregados e reciclagem sem o sobrecusto das classes superiores.
<strong class="text-deep-navy">Aplicações recomendadas:</strong> Calcário e dolomita limpos, operações de reciclagem com risco de metal residual, operações de britagem móvel onde o material varia, e qualquer aplicação onde a máxima tenacidade é priorizada sobre a máxima dureza por encruamento.
Quando usar classes inferiores
Mn13/Mn14 é frequentemente a escolha correta mesmo quando classes superiores estão disponíveis. Se suas placas atuais oferecem vida útil aceitável sem trincas, atualizar para Mn18 ou Mn22 pode não ser econômico. As classes superiores são reservadas para alimentações genuinamente abrasivas onde as classes inferiores se desgastam excessivamente rápido.
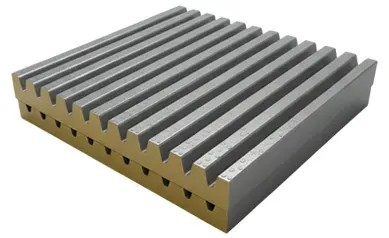
Placas de mandíbula de manganês padrão
Mn13Cr2 / Mn14Cr2 para desempenho equilibrado
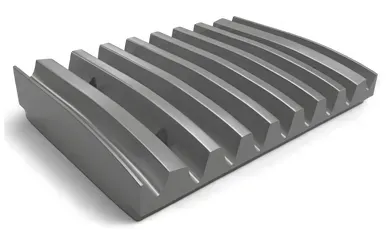
Classe premium Mn18Cr2
Padrão da indústria para granito e basalto
Placas de mandíbula Mn18Cr2
<strong class="text-deep-navy">Mn18Cr2</strong> (equivalente ao ASTM A128 Grau C) é o padrão da indústria para a exploração de pedreiras de rocha dura. O teor aumentado de manganês permite o encruamento até aproximadamente 500 HB enquanto mantém alta tolerância ao impacto. Esta classe representa o equilíbrio ideal para granito, basalto, gabro e rochas ígneas duras similares.
<strong class="text-deep-navy">Mecanismo de encruamento:</strong> Sob o impacto compressivo da britagem, a estrutura austenítica sofre transformação induzida por deformação. A superfície endurece progressivamente enquanto o núcleo permanece tenaz, proporcionando tanto resistência à abrasão quanto absorção de impacto.
- Granito, basalto, gabro, diorito
- Cascalho de rio e depósitos aluviais
- Pedreira de rocha dura mista
Placas de mandíbula Mn22Cr2 para serviço pesado
<strong class="text-deep-navy">Mn22Cr2</strong> proporciona o maior potencial de encruamento de qualquer classe padrão de manganês, atingindo aproximadamente 550 HB de dureza superficial em condições ideais. Esta classe é reservada para alimentações mineradoras altamente abrasivas onde o Mn18 se desgasta excessivamente rápido.
<strong class="text-deep-navy">Aplicações típicas:</strong> Taconita (minério de ferro), quartzito, agregados de alta sílica e outros materiais com teor de sílica superior a 70%. A tolerância ao impacto é ligeiramente reduzida em comparação com o Mn18 — esta é uma concessão aceitável quando a abrasão é o mecanismo de desgaste dominante.
Consideração importante
O Mn22 requer energia de impacto suficiente para atingir o encruamento completo. Em aplicações de baixo impacto (alimentações finas, baixa velocidade do britador), a superfície pode não endurecer completamente, e o Mn18 pode proporcionar desempenho equivalente a custo menor. Verifique se a aplicação gera impacto adequado antes de especificar Mn22.
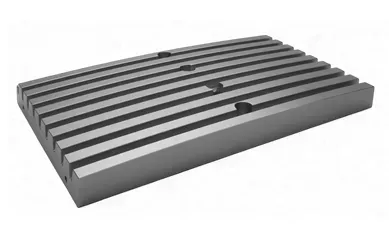
Classe de serviço pesado Mn22Cr2
Máximo encruamento para alimentações abrasivas
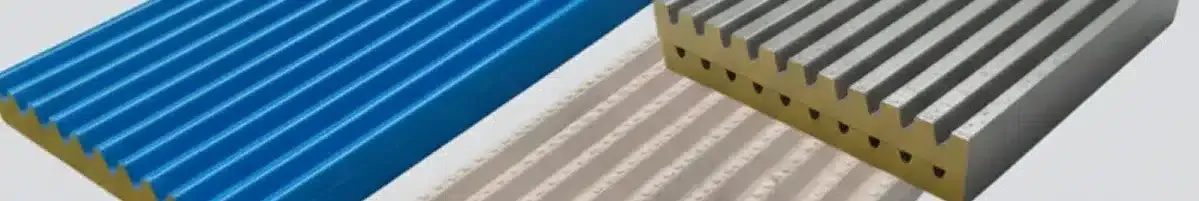
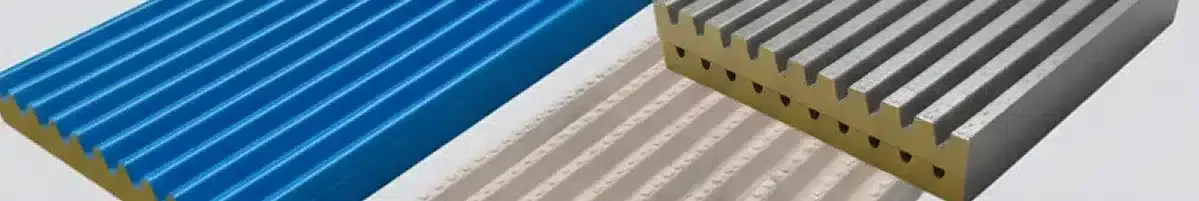
Composto Mn22 + TiC
Hastes de carbeto de titânio a 3200 HV
Placas de mandíbula compostas Mn22 + TiC
<strong class="text-deep-navy">As hastes de TiC (carbeto de titânio)</strong> embutidas na face de britagem fornecem uma dureza localizada de 3200 HV — significativamente mais dura que qualquer superfície de manganês encruada. A base de Mn22 mantém sua tolerância ao impacto enquanto as hastes de TiC resistem ao arredondamento das arestas em alimentações extremamente abrasivas.
<strong class="text-deep-navy">A melhoria para TiC é justificada quando:</strong> As placas de Mn22 simples se desgastam 40% ou mais rápido que a duração de campanha necessária, e o sobrecusto do TiC é compensado pela menor frequência de troca e pelo tempo de produção estendido entre paradas.
TiC vs manganês simples
As placas compostas de TiC geralmente proporcionam 1,5 a 2,5 vezes a vida útil do Mn22 simples em aplicações altamente abrasivas. A melhoria real depende do teor de sílica da alimentação, do tamanho das partículas e dos parâmetros de britagem. A Aceros y Suministros fornece recomendações específicas com base nas condições operacionais.
Galeria de placas de mandíbula
Placas de mandíbula fixas e oscilantes fabricadas segundo especificações OEM para todas as principais marcas de britadores.
-
Mn18Cr2 Placa de mandíbula fixa
-
Primary Placa de mandíbula oscilante
-
Mn22Cr2 Placas de serviço pesado
-
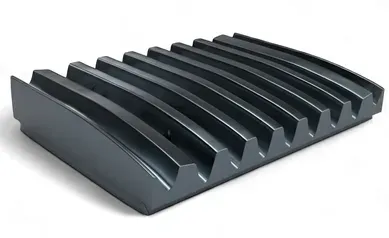
Dente profundo Detalhe do perfil de dente
-
TiC Insert Mn22 + TiC Composite
-
Composite TiC Insert Pattern
Não tem certeza de qual classe is Right?
Nossos engenheiros de aplicação oferecem consultas técnicas gratuitas. Informe-nos seu modelo de britador, material de alimentação e padrões de desgaste atuais — recomendaremos a classe ideal de placa de mandíbula para sua operação.
Inversão de placas e gestão do desgaste
Programa de inversão de placas
| Estágio de desgaste | Ação | Objetivo |
|---|---|---|
| 30-40% desgastada | Inverter placa fixa 180° | Expõe a face de britagem não desgastada, duplica a vida útil |
| 50-60% desgastada (total) | Inverter mandíbula oscilante 180° | A mandíbula oscilante geralmente se desgasta mais rápido na extremidade de descarga |
| CSS se aproximando do mínimo | Substituir ambas as placas | As placas desgastadas não conseguem manter o ajuste seguro do lado fechado |
Antes da inversão
Sempre inspecione as placas em busca de trincas antes da inversão. As placas trincadas devem ser substituídas, não invertidas — uma trinca pode se propagar sob tensão contínua e causar uma falha catastrófica. Verifique se os furos dos parafusos de montagem apresentam alongamento ou dano.
Monitoramento de CSS e indicadores de desgaste
Engrossamento da granulometria do produto
Causa: O desgaste da placa aumenta o CSS
Ação: Ajustar o CSS ou planejar a troca de placa
Redução da capacidade
Causa: O desgaste afeta a eficiência de britagem
Ação: Verificar perfis de placa, considerar substituição
Padrão de desgaste irregular
Causa: Segregação de alimentação ou desalinhamento
Ação: Inspecionar distribuição de alimentação, verificar alinhamento da mandíbula
Deslizamento de material
Causa: Dentes desgastados lisos (glasuramento)
Ação: Substituir placas, verificar especificação do ângulo de pega
Ângulo de pega e aderência do material
O <strong class="text-deep-navy">ângulo de pega</strong> é o ângulo entre as faces da mandíbula fixa e oscilante. Para a maioria dos tipos de rocha, o ângulo de pega deve estar entre 19° e 23° para garantir que o material seja agarrado sem deslizar. Placas desgastadas com altura de dente reduzida efetivamente aumentam o ângulo de pega, fazendo com que o material deslize ao invés de ser britado.
Se o material começa a deslizar apesar de o CSS estar dentro da especificação, o perfil do dente da placa se desgastou demais. Substitua as placas para restaurar a aderência adequada. Perfis de dente mais profundos podem ser especificados para materiais planos ou de difícil aderência.
19°–23°
Faixa ideal do ângulo de pega
Varia conforme o tipo de material
Problemas e soluções comuns de placas de mandíbula
Placas trincadas ou quebradas
Causas possíveis:
- Impacto de metal residual
- Tratamento térmico incorreto
- Aperto excessivo dos parafusos de montagem
Soluções recomendadas:
- Melhorar a detecção de metais a montante
- Verificar se a especificação da liga corresponde à aplicação
- Seguir as especificações de torque OEM
Desgaste prematuro (vida mais curta que o esperado)
Causas possíveis:
- Alimentação mais abrasiva do que o previsto
- Classe de manganês incorreta selecionada
- Encruamento insuficiente (alimentação fina)
Soluções recomendadas:
- Atualizar para uma classe de Mn mais alta ou TiC
- Revisar a análise do material de alimentação
- Garantir energia de impacto adequada na face de britagem
Desgaste irregular na face da placa
Causas possíveis:
- Distribuição segregada de alimentação
- Desalinhamento da estrutura da mandíbula
- Alimentação de tamanho único criando carga pontual
Soluções recomendadas:
- Instalar placa de distribuição de alimentação
- Verificar e calçar o alinhamento da estrutura
- Misturar tamanhos de alimentação quando possível
Deslizamento de material / aderência deficiente
Causas possíveis:
- Perfil de dente desgastado
- Ângulo de pega muito raso
- Placa muito lisa para o tipo de material
Soluções recomendadas:
- Substituir placas antes que os dentes se desgastem completamente
- Verificar especificação do ângulo da mandíbula
- Considerar perfil de dente mais profundo
Glasuramento (superfície não endurecendo)
Causas possíveis:
- Alimentação muito fina para britador de mandíbulas
- Energia de impacto muito baixa
- Classe de Mn muito alta para a aplicação
Soluções recomendadas:
- Pré-peneirar finos, alimentar material mais grosseiro
- Verificar taxa de alimentação para manter alimentação afogada
- Considerar classe de Mn mais baixa (Mn13/14)
Finos excessivos no produto
Causas possíveis:
- Placas desgastadas além do limite
- CSS muito apertado
- Rebritagem do produto na descarga
Soluções recomendadas:
- Substituir placas para restaurar o perfil
- Ampliar CSS conforme especificação
- Verificar a calha de descarga para detectar bloqueios
Modelos de britadores compatíveis
As placas de mandíbula Aceros y Suministros são fabricadas segundo as tolerâncias dimensionais das seguintes linhas de britadores de mandíbulas. As recomendações de material são baseadas na aplicação típica — confirme com a Aceros y Suministros para condições operacionais específicas.
| OEM | Modelos | Classe recomendada |
|---|---|---|
| Metso | C80 C96 C100 C106 C110 C116 C120 C125 C130 C140 C145 C150 C160 C200 | Mn18 for standard quarrying, Mn22 for abrasive feeds |
| Sandvik | CJ211 CJ411 CJ412 CJ612 CJ613 CJ615 CJ815 UJ210 UJ310 UJ440i | Mn18 for granite/basalt, Mn14 for recycling |
| Terex Finlay | J-960 J-1160 J-1170 J-1175 J-1170AS J-1480 | Mn18 general quarrying |
| Kleemann | MC 100 MC 110 MC 120 MC 125 MC 140 MOBICAT | Mn18 standard, Mn22 for mining |
| McCloskey | J35 J40 J45 J50 J67 | Mn14 recycling, Mn18 quarry |
| Komatsu | BR380JG BR480RG BR550JG | Mn18 general purpose |
| Telsmith | 2238 2550 3042 3244 3442 3448 4448 5160 5163 | Mn18 standard, Mn22+TiC for taconite |
| Lippmann | 3042 3650 4248 5062 | Mn22 for hard rock mining |
| Eagle | 500 1000 1200 1400 2036 2238 2442 3042 | Mn18 aggregate, Mn22 mining |
| KPI-JCI | KODIAK K300 K400 K500 PIONEER 3042 4030 5060 | Mn18 general purpose |
Model not listed? Contact Aceros y Suministros with the part number or jaw dimensions and we will confirm the fit.
Dimensões e especificações das placas de mandíbula
Cotas críticas para o encaixe da placa: comprimento, largura, espessura, padrão de furos de fixação e perfil de dentes. Aceros y Suministros requires at least one of the following to confirm dimensional fit:
-
Número da peça OEM
ex. Metso 814328513400
-
Modelo e série do britador
Para referência cruzada com especificações OEM
-
Desenho dimensional
Com tolerâncias especificadas
-
Medição física
C × L × E, padrão de furação, passo do dente
<strong class="text-deep-navy">As placas de mandíbula devem ser pedidas como conjuntos combinados</strong> (fixa + oscilante) para garantir desempenho de britagem consistente e desgaste uniforme. Misturar placas antigas e novas cria padrões de desgaste irregulares e pode afetar a granulometria do produto.
Requisitos para cotação rápida
- Marca e modelo do britador
- Número da peça ou dimensões
- Tipo de material de alimentação
- Classe atual / problemas de desgaste
- Quantidade (geralmente conjuntos combinados)
Não tem certeza das especificações? Envie fotos das suas placas desgastadas e da placa de identificação do britador — nossos engenheiros podem identificar as peças corretas.
Obter cotaçãoPronto para pedir?
Envie seu número de peça OEM ou desenho de mandíbula para confirmação dimensional e preços.
Perguntas frequentes sobre placas de mandíbula
Encontre respostas para perguntas comuns sobre materiais, seleção, manutenção e pedidos de placas de mandíbula. Não encontrou o que procura?
Contatar nossa equipeQual é a diferença entre as placas de mandíbula fixa e oscilante?
Como escolho entre as classes Mn14, Mn18 e Mn22?
Quando devo atualizar para placas de mandíbula compostas de TiC?
As placas de mandíbula podem ser invertidas para estender a vida útil?
Como meço o CSS (ajuste do lado fechado) correto?
Que informações a Aceros y Suministros precisa para cotar placas de mandíbula?
Pronto para pedir placas de mandíbula?
Estoque disponível para modelos populares. Pedidos personalizados fabricados em 3 a 5 semanas. Preços diretos de fábrica com suporte técnico de engenheiros experientes.
24h
Resposta de cotação
3–5
Semanas de produção
50+
Países atendidos
Solicite um Orçamento Gratuito Hoje
Nossa equipe de engenharia responde em 24 horas com especificações detalhadas, recomendações de materiais e preços competitivos.