
Especificaciones clave
- Tipos de aleación
- CF8M (equiv. 316), CD4MCu dúplex, CE8MN superdúplex
- Rango de PRE
- De 24 (CF8M) a más de 42 (superdúplex CE8MN)
- Rango de dureza
- 140–310 HB (metálicas), 40–65 Shore A (caucho)
- Capacidad frente al pH
- Hasta pH < 1 (revestido de caucho), pH 3–7 (aleaciones metálicas)
- Resistencia a cloruros
- > 100 mg/l de Cl- (superdúplex CE8MN)
- Temperatura máxima
- 70 °C (caucho), 300 °C (superdúplex)
- Aplicaciones
- Bombas de lixiviación ácida, sistemas de agua de mar, trituración de fosfatos
- Métodos de ensayo
- Probetas por inmersión, polarización potenciodinámica, ensayo de erosión-corrosión en vaso
Aleaciones resistentes a la corrosión para piezas de trituradora y de bomba
Las fundiciones blancas al alto cromo convencionales (ASTM A532 clases II y III) y los aceros al manganeso (ASTM A128) se comportan bien en trituración seca o de pH casi neutro, pero se degradan deprisa cuando quedan expuestos a lodos ácidos, aguas con cloruros o corrientes de proceso químicamente agresivas. En esos entornos, la corrosión electroquímica ataca la superficie metálica de forma continua mientras las partículas abrasivas arrancan la capa pasiva protectora, y se genera una sinergia de erosión-corrosión que acelera la pérdida de material mucho más allá de lo que produciría cada mecanismo por separado. El metal desnudo que queda al descubierto tras cada impacto de partícula se corroe a velocidades varios órdenes de magnitud superiores a las de la superficie pasivada, y los productos de corrosión resultantes, más blandos, se eliminan con más facilidad en los impactos siguientes, con lo que se establece un ciclo de degradación que se retroalimenta. Las velocidades de pérdida de material en servicio con lodos ácidos (pH de 2 a 4 con un 10-30 % de sólidos) pueden ser de 3 a 10 veces superiores a las de una trituración seca equivalente con la misma aleación, lo que hace que los materiales antidesgaste convencionales no salgan a cuenta en estas aplicaciones.
Las aleaciones resistentes a la corrosión atacan esa sinergia combinando adiciones controladas de cromo (del 18 al 27 %), molibdeno (del 2 al 4 %) y níquel (del 5 al 25 %) para estabilizar una capa pasiva de óxidos Cr2O3/MoO3 que se regenera muy deprisa —en milisegundos— tras el daño de una partícula abrasiva. La velocidad de regeneración de esa capa, cuantificada por el potencial de repasivación que se mide en el ensayo de polarización potenciodinámica, es el parámetro crítico que decide si una aleación puede sobrevivir en un entorno dado de erosión-corrosión. En revestimientos de trituradora, carcasas y rodetes de bomba, componentes de válvula de lodos y tramos de desgaste de tubería que trabajan en condiciones húmedas y ácidas, la elección de la aleación depende del rango de pH (en condiciones normales y anómalas), de la concentración de ion cloruro (que gobierna el riesgo de corrosión por picaduras y se valora con el índice PRE, resistencia equivalente a la picadura), de la temperatura del lodo y del tamaño, la dureza y la angulosidad de las partículas abrasivas. Aceros y Suministros suministra piezas de desgaste moldeadas resistentes a la corrosión en acero inoxidable austenítico CF8M (PRE ~24), dúplex CD4MCu (PRE ~34), superdúplex CE8MN (PRE superior a 42), fundiciones al alto cromo modificadas con molibdeno (25Cr3Mo) y configuraciones revestidas de caucho (caucho natural o cloropreno de 40 a 65 Shore A), para cubrir todo el abanico de condiciones corrosivas de servicio.
Características de las piezas de desgaste resistentes a la corrosión
Control de la sinergia erosión-corrosión
Las aleaciones se eligen para mantener una capa pasiva estable bajo contacto abrasivo. Las adiciones de molibdeno y nitrógeno aceleran la regeneración de esa capa tras el impacto de las partículas, con lo que se acorta el intervalo de metal desnudo expuesto al medio corrosivo y se rompe el ciclo de erosión-corrosión que destruye las aleaciones convencionales.
Elección del material según el rango de pH
Las recomendaciones de material se ajustan al rango de pH de trabajo. Los servicios de corrosión suave (pH de 5 a 7) se cubren con piezas moldeadas de inoxidable austenítico tipo CF8M. El servicio ácido moderado (pH de 3 a 5) exige grados dúplex, con más cromo y molibdeno. Los servicios ácidos severos por debajo de pH 3 requieren superdúplex o configuraciones revestidas de caucho.
Resistencia a la picadura por cloruros
Los iones cloruro penetran la capa pasiva e inician la corrosión por picaduras, sobre todo a temperaturas altas. Las aleaciones superdúplex con un índice PRE superior a 40 se especifican para lodos con cloruros, sistemas refrigerados con agua de mar y aplicaciones en contacto con salmuera, donde los grados austeníticos estándar fallan por picadura.
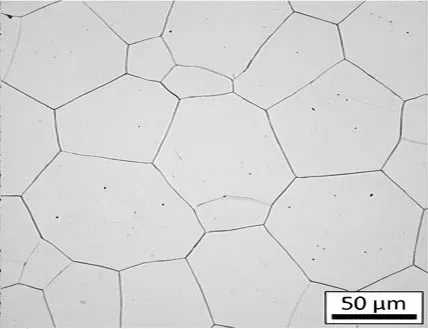
La ventaja de la microestructura dúplex
Los aceros inoxidables dúplex combinan proporciones aproximadamente iguales de austenita y ferrita. Esa microestructura bifásica da alrededor del doble de límite elástico que los grados austeníticos equivalentes, lo que mejora la resistencia a la erosión por cavitación y al impacto de partículas a gran velocidad sin renunciar a la resistencia a la corrosión.
Opción compuesta con revestimiento de caucho
Para servicios ácidos severos en los que ninguna aleación metálica ofrece resistencia suficiente a un coste razonable, los revestimientos de caucho natural o de cloropreno unidos a una carcasa de acero al carbono son una alternativa contrastada. El caucho absorbe la energía de impacto y resiste el ataque químico, mientras la carcasa metálica aporta el soporte estructural.
Aleación ajustada a cada aplicación
Cada pieza de desgaste resistente a la corrosión se especifica tras revisar por completo el entorno de servicio: pH del lodo, contenido de cloruros, temperatura, tamaño de partícula abrasiva, velocidad de flujo y energía de impacto. Así se evitan tanto la infraespecificación (fallo prematuro) como la sobreespecificación (coste de material innecesario).
Comparativa de aleaciones resistentes a la corrosión
La tabla compara las principales opciones de aleación para servicio de desgaste corrosivo. La elección depende del rango de pH, del nivel de cloruros, de la temperatura y de la severidad del desgaste abrasivo. La valoración de resistencia a la corrosión se refiere al comportamiento en lodos ácidos, no a la mera resistencia a la inmersión química.
| Material | Dureza | Aplicación | Notas |
|---|---|---|---|
| CF8M (equivalente al inoxidable 316) | 140-190 HB | Corrosión suave (pH de 5 a 7) con abrasión ligera. Carcasas de bomba de lodos, cuerpos de válvula y bastidores de criba en proceso húmedo de pH casi neutro | PRE ~24. Suficiente en lodos de pH casi neutro y pocos cloruros. Mala resistencia a la picadura por encima de 40 mg/l de Cl- |
| CD4MCu (inoxidable dúplex) | 230-290 HB | Servicio ácido moderado (pH de 3 a 5) con abrasión media. Trituración de lodos de fosfato, internos de lavadores de gases, bombas de estériles ácidos | PRE ~34. Aproximadamente el doble de límite elástico que el CF8M. Buena resistencia a la erosión-corrosión en ácido moderado |
| CE8MN (superdúplex) | 250-310 HB | Servicio ácido y con cloruros severo (pH < 3 o más de 100 mg/l de Cl-). Trituración refrigerada con agua de mar, proceso de salmuera, manejo de drenaje ácido de mina | PRE ~42. La mejor opción metálica cuando coinciden picadura por cloruros y corrosión ácida en lodo abrasivo |
| Fundición al alto cromo con Mo (25Cr3Mo) | 600-680 HB | Ácido moderado (pH de 3 a 5) con abrasión intensa. Revestimientos de trituradora y cuerpos moledores donde la abrasión pesa más que la corrosión | La adición de molibdeno mejora la estabilidad de la capa pasiva. Sacrifica algo de resistencia a la corrosión a cambio de más resistencia a la abrasión |
| Revestimiento de caucho natural (40-65 Shore A) | No aplica (40-65 Shore A) | Servicio ácido severo (pH < 3) con partículas abrasivas finas. Bombas de circuito de lixiviación ácida, codos de tubería en planta química, servicio con lodos de HCl o H2SO4 | Excelente resistencia química frente a la mayoría de los ácidos minerales. Limitado a temperaturas por debajo de 70 °C y a partículas menores de 10 mm |
CF8M (equivalente al inoxidable 316)
CD4MCu (inoxidable dúplex)
CE8MN (superdúplex)
Fundición al alto cromo con Mo (25Cr3Mo)
Revestimiento de caucho natural (40-65 Shore A)
PRE es el índice de resistencia equivalente a la picadura, que se calcula como % Cr + 3,3 (% Mo) + 16 (% N). Un PRE más alto indica mayor resistencia a la picadura por cloruros. Las durezas indicadas corresponden al bruto de colada; tras la soldadura o la exposición en servicio pueden variar.
¿Necesita piezas de desgaste resistentes a la corrosión?
Facilítenos la química del lodo, el rango de pH, el nivel de cloruros y la temperatura de trabajo. Nuestro equipo técnico le recomendará la aleación más adecuada y le pasará presupuesto para su servicio concreto de desgaste corrosivo.
Aplicaciones por entorno de servicio
Las aleaciones resistentes a la corrosión se especifican por el entorno químico, no por la marca del equipo. Los entornos de servicio siguientes son las aplicaciones más habituales de las piezas de desgaste anticorrosión para trituración y bombeo. Cada uno presenta una combinación propia de pH, contenido de cloruros, temperatura y carga abrasiva que determina la aleación.
Proceso de lodos ácidos
- Revestimientos de trituradora y rodetes de bomba en circuitos de lixiviación con ácido sulfúrico (pH de 1 a 3)
- Paneles de criba y revestimientos de canaleta con agua de proceso acidificada y sólidos en suspensión
- Rodetes de agitador e internos de tanque en lodos minerales en contacto con ácido
Agua de mar y servicio con cloruros
- Alojamientos de rodamiento y elementos de cierre de trituradoras refrigeradas con agua de mar
- Bastidores de criba de toma y carcasas de bomba en plantas desaladoras, con agua de mar cargada de arena
- Trituradoras y clasificadores de circuito de salmuera en proceso de potasa y de sal
Plantas de fosfatos y fertilizantes
- Trituradoras de roca fosfórica expuestas a niebla de ácido fosfórico y finos ácidos húmedos
- Carcasas de bomba de lodos con fosfoyeso (pH de 2 a 4, con presencia de fluoruros)
- Revestimientos de trituradora de granulador en contacto con licor de proceso de nitrato amónico o urea
Aguas ácidas de mina
- Rodetes y carcasas de bomba de drenaje ácido de mina (pH de 2 a 4, con muchos metales disueltos)
- Revestimientos de bomba de recuperación de balsa de estériles con lodo pirítico oxidado
- Componentes de trituradora en explotaciones de lixiviación en pilas con riego de ácido sulfúrico
Trituración en planta química
- Equipos de reducción de tamaño para productos químicos intermedios con contaminación ácida residual
- Componentes de trituración y cribado de catalizadores expuestos a vapores de ácido clorhídrico o nítrico
- Internos de lavadores de gases con corrientes gaseosas cargadas de partículas químicamente agresivas
Anticorrosión Preguntas frecuentes
Encuentre respuestas a preguntas comunes sobre anticorrosión materiales, selección, mantenimiento y pedidos. ¿No encuentra lo que busca?
Contactar a nuestro equipo¿Por qué la sinergia de erosión-corrosión acelera el desgaste frente a la abrasión o la corrosión por separado?
¿Cuándo conviene un revestimiento de caucho en lugar de una aleación metálica anticorrosión?
¿Qué es el índice PRE y por qué importa en servicio con cloruros?
¿Cómo se elige la aleación anticorrosión adecuada para una aplicación concreta?
¿Pueden las aleaciones anticorrosión igualar la resistencia a la abrasión de la fundición blanca al alto cromo?
¿Qué ensayos validan la elección de una aleación anticorrosión?
Otras páginas de innovación
Aleaciones refractarias
Aleaciones para alta temperatura en piezas de desgaste de trituración y de horno que trabajan en entornos calientes. Resistencia a la fluencia y comportamiento frente a la oxidación en servicio sostenido.
Más informaciónFundición blanca al alto cromo
Fundiciones blancas al alto cromo que dan la máxima resistencia a la abrasión en trituración y molienda en seco o de pH casi neutro.
Más informaciónAceros al manganeso
Grados austeníticos de acero al manganeso del Mn14 al Mn22 para trituración dominada por el impacto. Comportamiento a la acritud y características de tenacidad.
Más informaciónContenido técnico revisado por el equipo de ingeniería de Aceros y Suministros | Especificaciones metalúrgicas verificadas según normas ASTM/ISO
Resuelva el desgaste corrosivo con la aleación adecuada
Comparta con nosotros la química de su lodo, los datos de pH y sus ritmos de desgaste actuales. Nuestro equipo técnico le recomendará la aleación anticorrosión más adecuada y le pasará un presupuesto detallado para su servicio húmedo o ácido.
Consultar con nuestro equipo técnico