
Especificaciones clave
- Grados de aleación
- HH (25Cr-12Ni), HK30, HK40, HP40, HT (15Cr-35Ni)
- Temperatura de servicio
- Hasta 1.200 °C en continuo (HP40)
- Contenido de carbono
- 0,20–0,75 % (según grado y resistencia a la fluencia)
- Mecanismos de fallo
- Fluencia, oxidación, fase sigma, fatiga térmica, carburación
- Normas
- Designaciones ACI según ASTM A297 y ASTM A351
- Métodos de moldeo
- Arena, colada centrífuga, microfusión
- Aplicaciones
- Nariz del horno, tubos de inmersión del precalentador, parrillas de enfriador, piezas de calcinador
Grados de aleación refractaria según la temperatura de servicio
La elección del grado la determinan la temperatura máxima de servicio en continuo, la severidad del ciclado térmico y la atmósfera predominante (oxidante, reductora o carburante). La tabla compara los principales grados refractarios moldeados de la clasificación ACI empleados en cementera, con su rango de composición, la temperatura máxima recomendada y las zonas de aplicación habituales.
| Material | Dureza | Aplicación | Notas |
|---|---|---|---|
| HH (25Cr-12Ni, 0,20-0,50 C) | Máx. 1.000 °C | Segmentos de revestimiento de ciclón del precalentador, tapas del conducto de aire terciario, cajas de reparto de material, placas de repisa de alimentación del horno | El de menor coste de la serie; resistencia a la oxidación suficiente hasta 1.000 °C en aire; sensible a la fragilización por fase sigma en enfriamientos lentos desde la temperatura de servicio; no se recomienda con ciclado térmico severo |
| HK30 (25Cr-20Ni, 0,25-0,35 C) | Máx. 1.100 °C | Piezas de entrada de horno, tubos de inmersión de ciclón del precalentador, revestimientos de conducto ascendente, piezas de transición a la salida del calcinador | El grado de referencia en piezas refractarias de cementera; buena resistencia a la oxidación; resistencia moderada a la carburación; mejor tolerancia al ciclado térmico que el HH gracias a su mayor contenido en níquel |
| HK40 (25Cr-20Ni, 0,35-0,45 C) | Máx. 1.150 °C | Segmentos del anillo de nariz del horno, piezas de la nariz (bull nose) del enfriador de clínker, piezas de sellado de salida del horno, soportes estructurales de alta temperatura | Variante de mayor carbono del HK, para más resistencia a la fluencia; su red de carburos primarios más basta aumenta la vida a rotura en caliente; peor soldabilidad que el HK30 |
| HP40 (25Cr-35Ni, 0,35-0,45 C) | Máx. 1.200 °C | Piezas de nariz del horno con la mayor exposición térmica, placas de parrilla del enfriador en la primera fila junto a la descarga del horno, soportes de barras del quebrantador de clínker | La temperatura de servicio más alta de la gama estándar; excelente resistencia a la carburación por su 35 % de Ni; resistencia a la rotura por fluencia superior; el de mayor coste; se especifica cuando los grados HK no dan vida suficiente |
| HT (15Cr-35Ni, 0,35-0,75 C) | Máx. 1.150 °C | Componentes de zona radiante en atmósferas reductoras, piezas del enfriador de clínker expuestas a irrupciones de CO, sondas de muestreo de gases del horno | Menos cromo pero mucho níquel, para resistir la carburación y las atmósferas reductoras; menos resistencia a la oxidación que el HK o el HP en aire limpio; se elige específicamente para atmósferas de baja presión parcial de oxígeno |
HH (25Cr-12Ni, 0,20-0,50 C)
HK30 (25Cr-20Ni, 0,25-0,35 C)
HK40 (25Cr-20Ni, 0,35-0,45 C)
HP40 (25Cr-35Ni, 0,35-0,45 C)
HT (15Cr-35Ni, 0,35-0,75 C)
Las temperaturas máximas de servicio son orientativas para exposición continua en atmósfera oxidante. Los límites reales dependen de la carga mecánica, de la frecuencia del ciclado térmico y de la composición de la atmósfera. El servicio intermitente con ciclado térmico suele rebajar el límite práctico de temperatura entre 50 y 100 °C respecto al régimen estacionario.
Aleaciones refractarias moldeadas para servicio en cementera
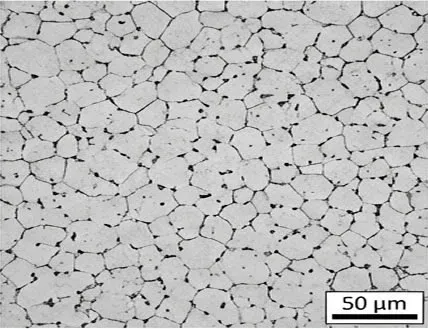
Las aleaciones refractarias moldeadas son grados austeníticos Cr-Ni y Cr-Ni-Mo —designados según el sistema ACI (Alloy Casting Institute) y normalizados en ASTM A297 y ASTM A351— concebidos para conservar la integridad estructural y la resistencia a la oxidación a temperaturas sostenidas de 800 a 1.200 °C. En la fabricación de cemento son imprescindibles en los componentes expuestos al entorno térmico extremo del horno rotatorio (zona de sinterización a 1.450 °C), de los ciclones del precalentador (de 800 a 1.000 °C entre las etapas 1 y 6), del enfriador de clínker (de 1.200 a 1.400 °C a la entrada, hasta 65-100 °C en la descarga) y de los sistemas de transporte de material caliente. A diferencia de las aleaciones antidesgaste, que se eligen sobre todo por su dureza, los grados refractarios se seleccionan por su resistencia a la oxidación (mediante la formación de una capa protectora de Cr2O3 con cromos del 18 al 28 %), a la carburación (que se combate con níqueles por encima del 20 %), a la fatiga térmica derivada de los ciclos repetidos de calentamiento y enfriamiento, a la deformación por fluencia bajo carga sostenida en caliente y a los mecanismos de degradación microestructural, entre ellos la fragilización por fase sigma y el engrosamiento de los carburos.
La elección del grado en cementera depende de dos factores principales: la temperatura máxima de servicio en continuo y la severidad del ciclado térmico. Un componente que trabaja de forma estable a 1.000 °C (por ejemplo, un revestimiento de ciclón del precalentador en producción continua) necesita propiedades metalúrgicas distintas de otro que cicla repetidamente entre temperatura ambiente y 900 °C (por ejemplo, una placa de parrilla del enfriador de clínker durante las paradas y arranques del horno). El servicio prolongado a alta temperatura favorece la deformación por fluencia, la precipitación de fase sigma (un intermetálico FeCr duro y frágil que se forma entre 600 y 900 °C, sobre todo en los grados de menos níquel como el HH) y el crecimiento y desconchado de la capa de óxido. El ciclado térmico impone tensiones de fatiga por la dilatación y contracción diferencial entre la superficie y el interior de la pieza, y entre la capa de óxido adherida y el metal base: cada ciclo de enfriamiento puede fisurar y desprender la capa protectora, y dejar metal fresco expuesto a una oxidación acelerada en el siguiente calentamiento. Entender bien estos mecanismos de fallo es determinante para elegir el grado correcto (HH, HK30, HK40, HP40 o HT) y evitar fallos prematuros en horno y enfriador.
Características de las aleaciones refractarias moldeadas
Estabilidad de la matriz austenítica
Los grados austeníticos Cr-Ni mantienen una estructura cristalina cúbica centrada en las caras (FCC) estable a alta temperatura, lo que les da una resistencia intrínseca a la rotura frágil. La matriz austenítica conserva ductilidad y tenacidad en todo el rango de trabajo, a diferencia de los grados ferríticos o martensíticos, que se fragilizan por encima de 600 °C.
Resistencia a la oxidación y al desconchado
Un cromo del 18 al 28 % forma una capa de óxido de Cr2O3 continua y adherente que protege al metal base de una oxidación mayor. Los grados de más cromo (HK, HP) desarrollan capas más estables, que resisten el desconchado durante el ciclado térmico y mantienen la protección a lo largo de miles de horas de servicio en el horno.
Resistencia a la carburación
Un níquel por encima del 20 % frena de forma apreciable la difusión de carbono en la matriz e impide la precipitación interna de carburos que provoca fragilización. Los grados HP y HT, con un 35 % de níquel, se especifican en las zonas donde las atmósferas reductoras o la contaminación por hidrocarburos generan condiciones carburantes.
Resistencia a la fatiga térmica
La elección de la aleación tiene en cuenta el coeficiente de dilatación térmica y la frecuencia de los ciclos de calentamiento y enfriamiento. Los grados con relaciones Cr-Ni equilibradas y carbono controlado resisten el inicio de grietas en los concentradores de tensión durante el ciclado térmico en la entrada del horno y en el enfriador.
Resistencia a la fluencia en caliente
Las piezas refractarias moldeadas deben resistir la deformación plástica lenta bajo cargas mecánicas sostenidas a la temperatura de trabajo. El contenido de carbono (del 0,20 al 0,50 %) y los formadores de carburos secundarios, como el niobio y el wolframio, mejoran la resistencia a la rotura por fluencia en componentes sometidos a peso propio o a tensión térmica continuos.
Aptitud para geometrías complejas
Estas aleaciones se producen en moldeo en arena y en colada centrífuga, lo que permite fabricar formas complicadas como tubos de inmersión de ciclón del precalentador, segmentos de nariz del horno y placas de parrilla del enfriador. Los procesos de moldeo se adaptan para controlar la contracción de solidificación y el desgarro en caliente en composiciones de alta aleación.
¿Necesita orientación para elegir el grado de su horno o su enfriador?
Nuestro equipo técnico analiza sus temperaturas de trabajo, el régimen de ciclado y las condiciones de atmósfera para recomendarle el grado refractario adecuado en cada posición.
Aplicaciones por zona de la cementera
Las aleaciones refractarias moldeadas se emplean a lo largo de toda la línea de cocción de una cementera. Cada zona combina de forma distinta temperatura, atmósfera, severidad del ciclado térmico y carga mecánica. A continuación se recogen las aplicaciones habituales y los grados preferentes en cada zona de la instalación.
Precalentador y calcinador
- Tubos de inmersión y placas deflectoras de ciclón: HK30 para servicio estándar, HK40 cuando la temperatura sostenida supera los 1.050 °C
- Revestimientos de conducto ascendente y cajas de reparto de material: HH en zonas de temperatura moderada, HK30 en las etapas superiores
- Piezas de transición a la salida del calcinador: HK30 o HK40, según la temperatura del gas en el punto de transición
- Placas deflectoras de la canaleta de crudo: HH cuando la temperatura se mantiene por debajo de 950 °C
Entrada y salida del horno
- Piezas y cucharas de entrada de horno: de HK30 a HK40, según la temperatura del gas y la estabilidad de la costra
- Segmentos del anillo de nariz del horno: HK40 o HP40 en la zona de mayor exposición térmica, en la descarga
- Piezas de sellado y segmentos de retención de la salida del horno: HK30 en servicio estándar, HP40 cuando la radiación directa del clínker es severa
- Placas de repisa de alimentación y anillos de retención: de HH a HK30, según la posición y la severidad del ciclado térmico
Enfriador de clínker
- Placas de parrilla de la primera fila, junto a la descarga del horno: HP40 para temperaturas de hasta 1.200 °C con ciclado térmico severo
- Placas de parrilla intermedias y soportes de travesaño: de HK30 a HK40, con la temperatura decreciendo conforme se aleja del horno
- Piezas de nariz (bull nose) y placas fijas: HK40 o HP40, por la suma de alta temperatura e impacto del clínker
- Piezas de pared lateral del enfriador y cajas de distribución de aire: de HH a HK30 en las zonas de menor temperatura
Quebrantador y transporte de clínker
- Soportes de barras y anclajes de martillo del quebrantador: HK30 por su resistencia térmica, combinado con puntas de martillo antidesgaste
- Paletas y guías de la cadena de arrastre de clínker: HH cuando la temperatura está por debajo de 900 °C en la descarga del enfriador
- Revestimientos de canaleta de transferencia a la salida del enfriador: HH para servicio de temperatura moderada con contacto abrasivo del clínker
- Piezas de entrada al silo de clínker caliente: de HH a HK30, según la temperatura del clínker en el punto de entrada
Refractarias Preguntas frecuentes
Encuentre respuestas a preguntas comunes sobre refractarias materiales, selección, mantenimiento y pedidos. ¿No encuentra lo que busca?
Contactar a nuestro equipo¿Cómo se elige el grado refractario adecuado para una temperatura de servicio dada?
¿Qué es la fragilización por fase sigma y a qué grados afecta?
¿Qué diferencia hay entre servicio con ciclado térmico y servicio a temperatura sostenida?
¿Por qué preocupa la carburación en una cementera?
¿Se pueden soldar las piezas refractarias para repararlas o modificarlas?
¿Qué métodos de moldeo se emplean en los componentes de aleación refractaria?
¿En qué se diferencia el grado HT de los grados HK y HP?
Otras páginas de innovación y materiales
Aleaciones resistentes a la corrosión
Aceros inoxidables dúplex y superdúplex para entornos húmedos y ácidos en manejo de lodos, sistemas de lavado de gases y equipos de proceso químico.
Más informaciónFundición blanca al alto cromo
Fundiciones blancas al alto cromo del Cr15 al Cr28 para revestimientos de trituradora y de molino y cuerpos moledores resistentes a la abrasión en minería y cemento.
Más informaciónAceros al manganeso
Grados austeníticos de acero al manganeso del Mn14 al Mn22, que endurecen por acritud, para muelas, mantos y barras batidoras dominados por el impacto.
Más informaciónContenido técnico revisado por el equipo de ingeniería de Aceros y Suministros | Especificaciones metalúrgicas verificadas según normas ASTM/ISO
Asesoramiento en la elección de aleación para su cementera
Envíenos los datos del componente, las temperaturas de trabajo, la frecuencia de ciclado y las condiciones de atmósfera. Nuestro equipo técnico le recomendará el grado refractario y la especificación de moldeo adecuados para cada posición de su línea de horno.
Consultar con nuestro equipo técnico