
Recambios para Planta de Cemento
Piezas de Desgaste de Precalentador: Revestimientos de Ciclón, Tubos de Inmersión y Deflectores
Piezas de desgaste para precalentadores de cemento: revestimientos de ciclón, tubos de inmersión y deflectores. Aleaciones resistentes al calor para 800-1000 C.
Piezas de desgaste para los sistemas de ciclones de precalentador de fábricas de cemento
Un precalentador de cemento trabaja entre 800 y 1.000 °C: el crudo se va calentando con los gases de escape del horno, que circulan en contracorriente a través de cuatro a seis etapas de ciclón, antes de entrar en el horno rotatorio para la calcinación y la clinkerización. Los revestimientos de ciclón, los tubos de inmersión, las placas deflectoras y los revestimientos de conducto ascendente afrontan una combinación severa de ciclado térmico continuo, flujos erosivos de crudo a gran velocidad (15-30 m/s) y ataque químico de los sulfatos alcalinos y los cloruros que condensan sobre las piezas.
El fallo de un componente obliga a paradas imprevistas que cuestan a una fábrica de cemento una producción diaria muy elevada, además de reparaciones caras de refractario. Las piezas de precalentador de Aceros y Suministros se fabrican en aleaciones refractarias de moldeo según ASTM A297 y ASTM A351 —HK40 (25Cr-20Ni), HP40 (25Cr-35Ni) y HP40Nb—, elegidas según la temperatura, la intensidad de erosión y el entorno químico de cada posición. Todos los componentes se diseñan con espesores de sección controlados y previsión de dilatación térmica para soportar el trabajo continuo.
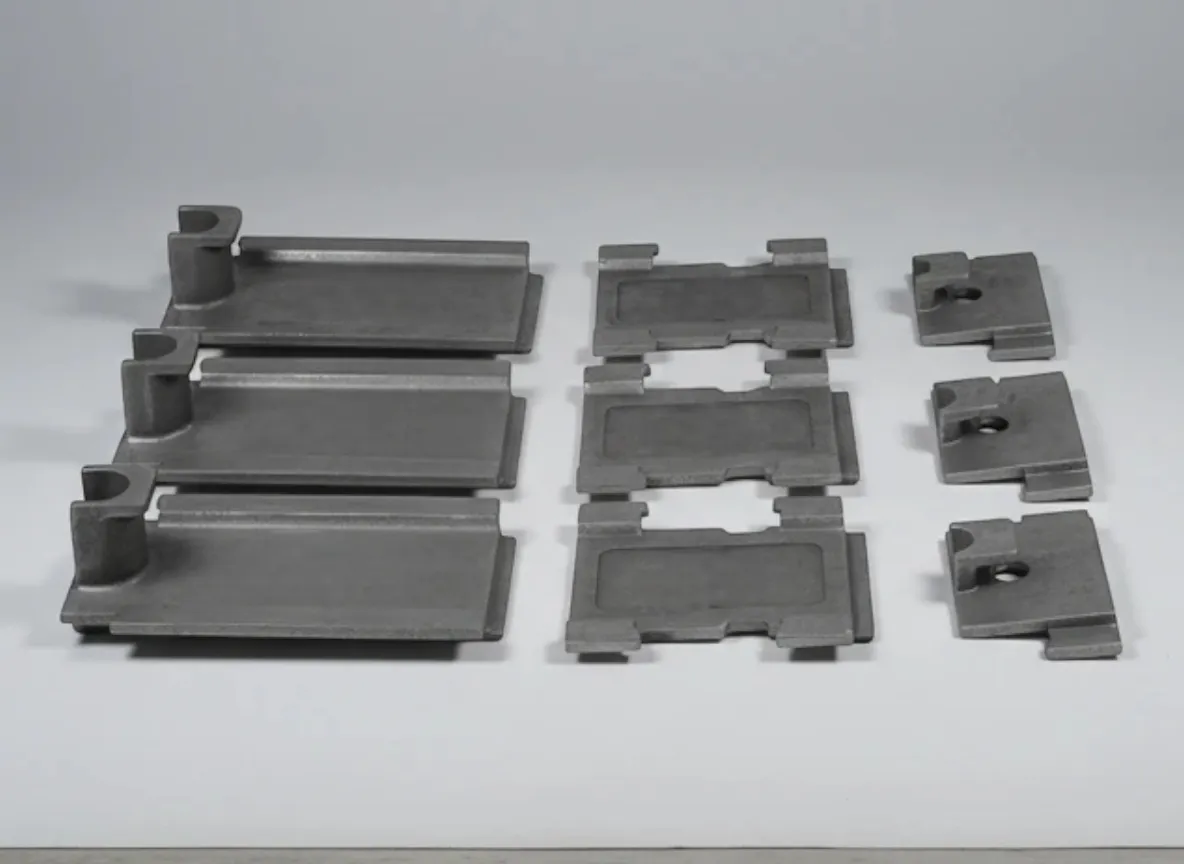
Piezas de precalentador de Aceros y Suministros: revestimientos de ciclón, tubos de inmersión y placas deflectoras fundidos en aleaciones refractarias HK40 y HP40, para servicio continuo a 800-1.000 °C en los sistemas de ciclones de una fábrica de cemento.
Cómo funciona un precalentador de ciclones
Entender las condiciones térmicas, erosivas y químicas del interior de cada etapa de ciclón explica por qué elegir la aleación según la posición, controlar los espesores de sección y prever la dilatación térmica son factores determinantes para el trabajo continuo que exige la economía de una fábrica de cemento moderna.
Alimentación de crudo y contracorriente de gas
El crudo (caliza, arcilla, arena y mineral de hierro molidos) se alimenta por la parte alta de la torre de precalentador y baja por gravedad a través de 4 a 6 etapas de ciclón. Al mismo tiempo, el gas de escape caliente del horno rotatorio (800-1.100 °C) sube por los conductos ascendentes y los ciclones en contracorriente con el crudo. Esta disposición maximiza la transmisión de calor: el crudo se va calentando desde la temperatura ambiente hasta unos 850 °C antes de entrar en el horno, y se recupera en torno al 50 % de la energía térmica del horno.
Separación en el ciclón y desgaste
En cada etapa, la mezcla de gas y crudo entra tangencialmente y describe una espiral dentro del cuerpo del ciclón. La fuerza centrífuga separa del gas las partículas de crudo, más pesadas: el crudo cae por el tubo de inmersión a la etapa siguiente mientras el gas ya limpio sube por el buscador de vórtice. Las partículas de crudo, a 15-30 m/s, erosionan sin descanso las paredes del revestimiento, el alojamiento del tubo de inmersión y las zonas de impacto de las placas deflectoras. El patrón de erosión es propio de cada geometría de ciclón y de cada condición de trabajo.
Calcinación y ataque químico
En las etapas más bajas y en la zona del calcinador (900-1.000 °C), el crudo empieza a calcinar, es decir, a liberar el CO₂ de la caliza. A esas temperaturas, los sulfatos alcalinos (K₂SO₄, Na₂SO₄) y los cloruros de la materia prima se volatilizan en el horno, suben con el gas de escape y condensan sobre las superficies más frías del precalentador, sobre todo en la zona de condensación de 700-900 °C. Ese ciclo de álcalis provoca un ataque químico que penetra por los bordes de grano y acelera la degradación de la aleación, además de la erosión mecánica.
Componentes de desgaste del precalentador
Aceros y Suministros suministra la gama completa de piezas de desgaste de precalentador para las etapas de ciclón 1 a 6, los conductos ascendentes y los sistemas de reparto de crudo. Cada tipo de componente exige su propia aleación, su espesor de sección y su previsión de dilatación térmica según la posición en que trabaje.
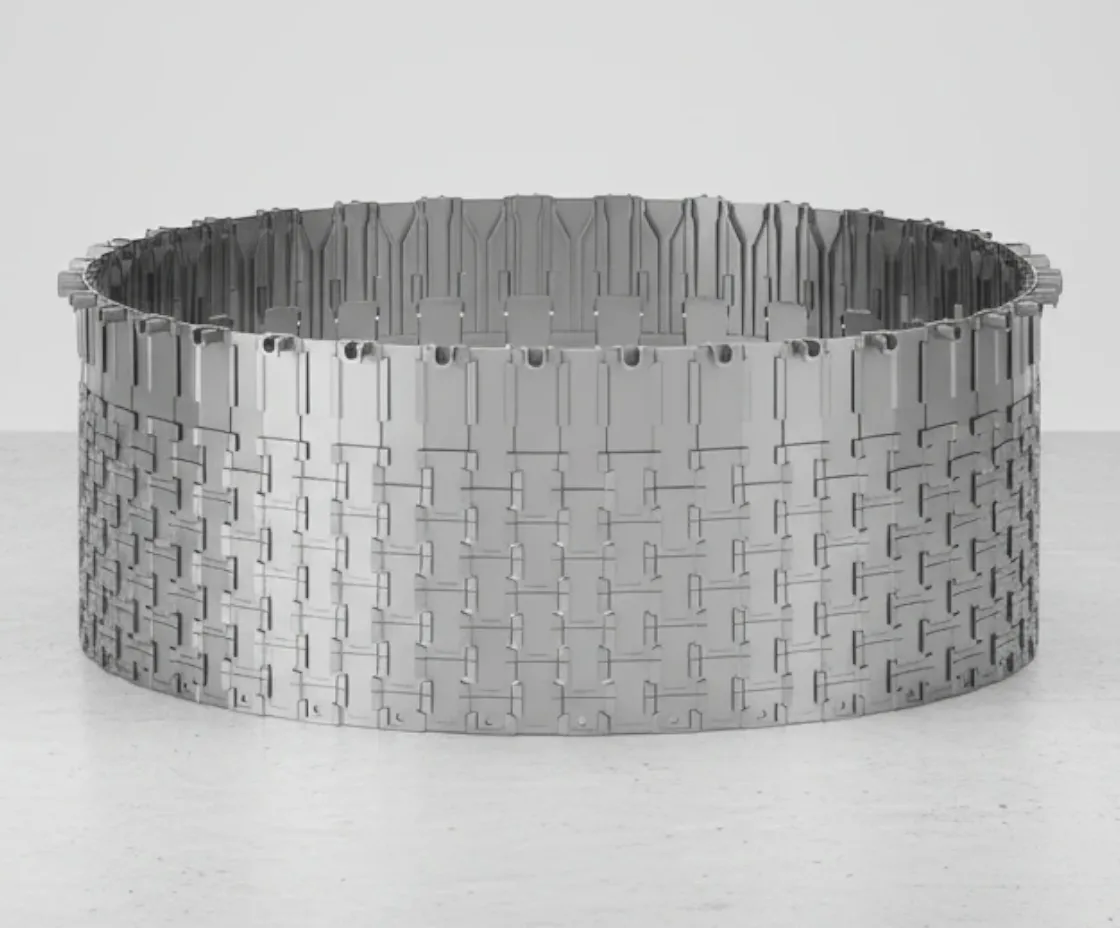
Revestimientos de ciclón
Sistemas de revestimiento segmentado que protegen las paredes interiores de las etapas de ciclón 1 a 6. Cada etapa trabaja a una temperatura y a una velocidad de partícula distintas, y eso obliga a elegir la aleación según la posición. Las etapas altas (3-6) emplean HK40 por su resistencia a la oxidación a 800-950 °C; las bajas piden HP40 o HP40Nb por su mejor resistencia a la fluencia cerca de los 1.000 °C. El espesor y el perfil del revestimiento se optimizan para el patrón de erosión propio de cada geometría de ciclón.
Tubos de inmersión
Tubos de inmersión de fundición de precisión para la descarga de crudo del ciclón. Estos componentes, determinantes, encauzan el crudo de cada etapa hacia la siguiente manteniendo el rendimiento de separación. Sufren una erosión concentrada en la entrada del alojamiento interior y en el cono inferior, donde la velocidad de partícula es mayor. En las zonas críticas de erosión se emplean puntas de fundición al alto cromo (28 % de Cr, 550-650 HB).
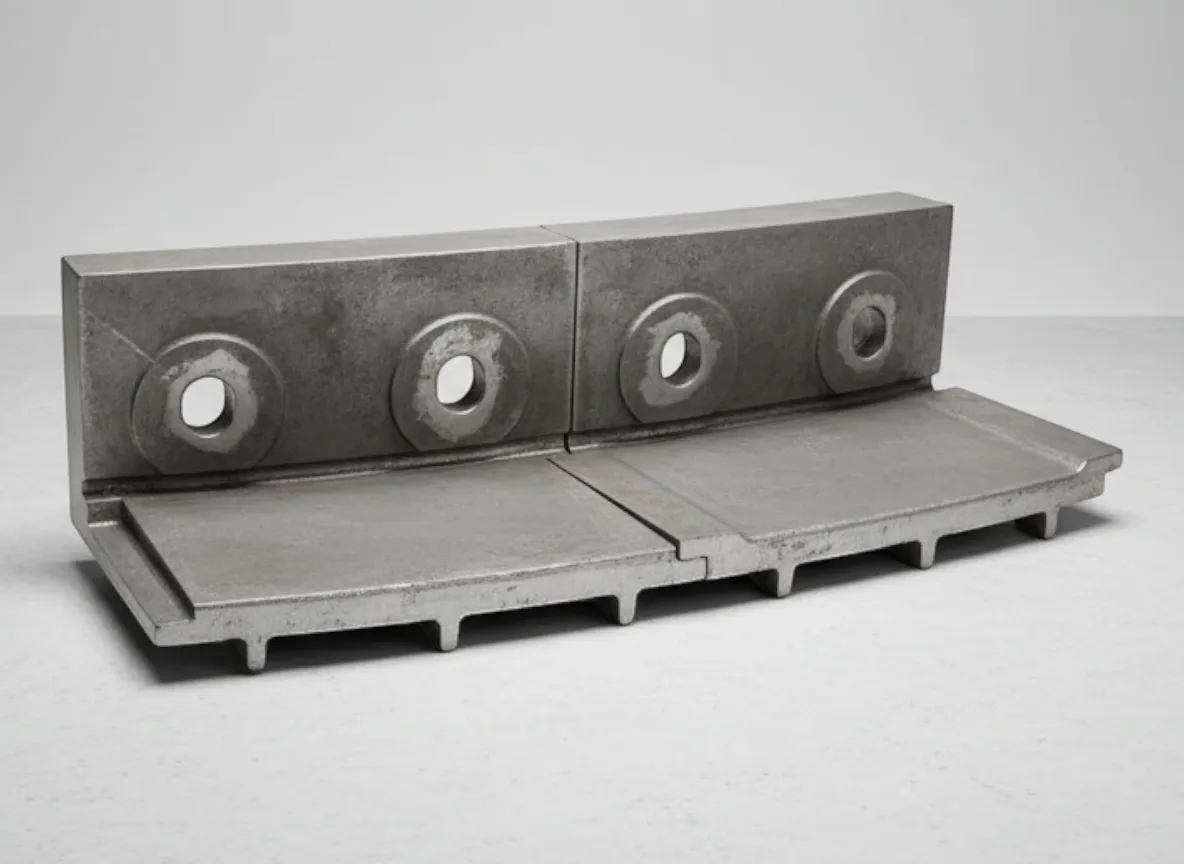
Placas deflectoras
Placas de protección montadas en las zonas de impacto de más desgaste, por donde el crudo entra y golpea las paredes del ciclón. Las secciones reforzadas en los puntos de impacto alargan los intervalos entre paradas. Estas placas absorben la energía cinética de los chorros de partículas a gran velocidad (15-30 m/s) que, si no, erosionarían directamente la envolvente del ciclón: convierten una reparación cara de envolvente en un cambio de placa rutinario.
Revestimientos de conducto ascendente
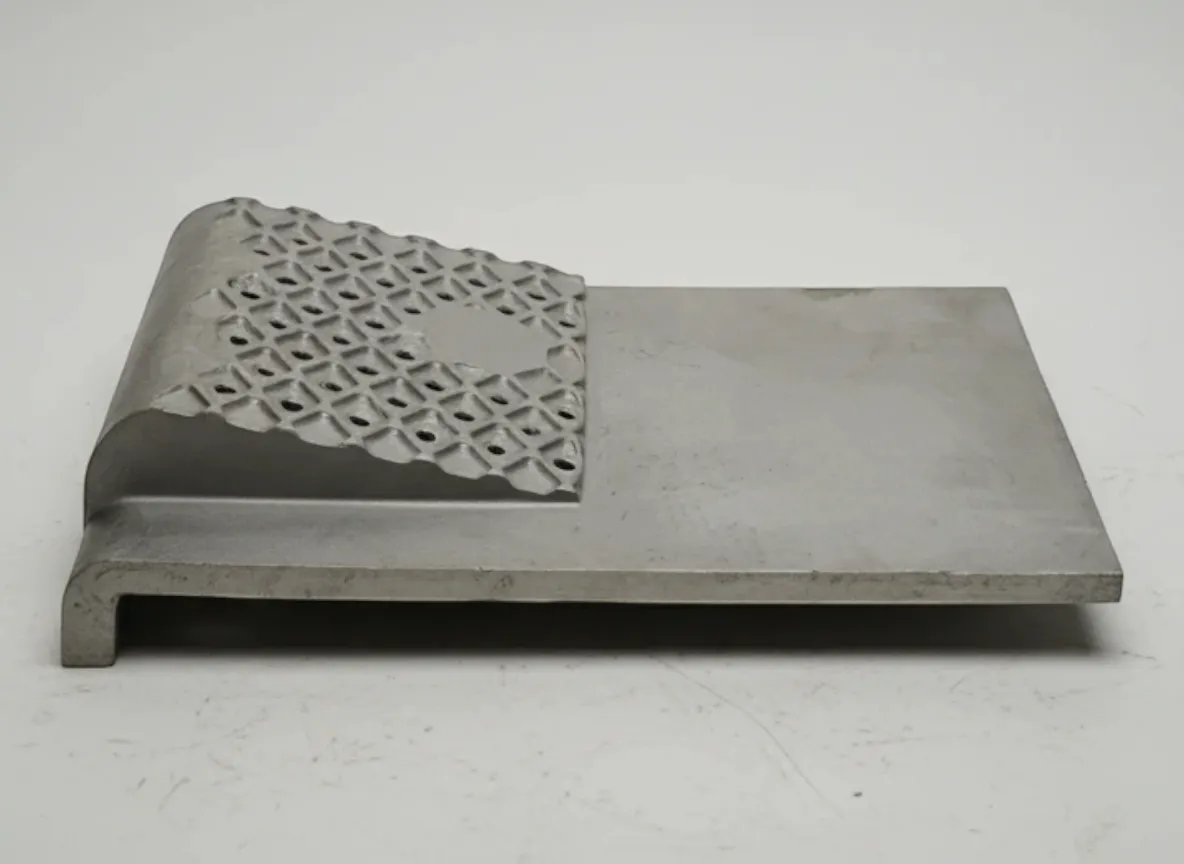
Segmentos de revestimiento resistentes a la abrasión para los conductos ascendentes de gas que unen las etapas de ciclón. Estos conductos llevan hacia arriba el gas de escape caliente, cargado de partículas de crudo. Los segmentos están pensados para cambiarse atornillados, sin obra de refractario, con lo que se acorta la parada. El grado de aleación se ajusta a la temperatura y a la intensidad de erosión de cada posición del conducto.
Canaletas de crudo y piezas auxiliares
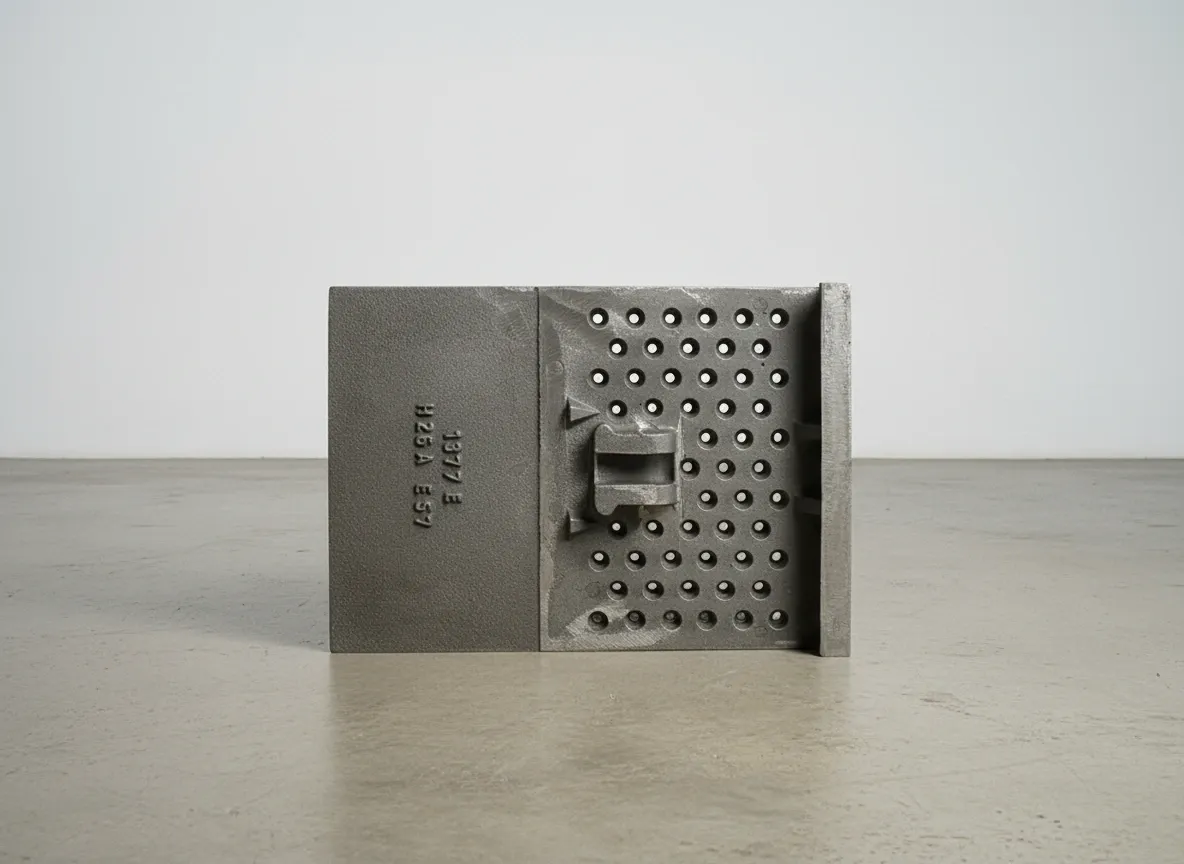
Revestimientos de canaleta resistentes al desgaste, placas deflectoras, juntas de dilatación y componentes auxiliares para los sistemas de reparto de crudo. Los perfiles están calculados para favorecer el flujo del material y reducir la erosión. Incluye también componentes de entrada al calcinador, cuerpos de válvula de clapeta y otras piezas estructurales de desgaste que trabajan entre 800 y 1.000 °C.
Elección de aleación refractaria para piezas de precalentador
La elección de aleación en un precalentador la marcan la temperatura de trabajo y el entorno químico de cada etapa de ciclón. Las etapas bajas, más cercanas al horno, soportan las temperaturas más altas y piden aleaciones prémium de grado HP. Las etapas altas trabajan a menor temperatura, donde el HK40 rinde de sobra por menos dinero. Poner el grado equivocado en la posición equivocada lleva o bien a un fallo prematuro, o bien a un sobrecoste innecesario de material.
HK40 (25Cr-20Ni)
ASTM A297 grado HK40 (25 % Cr, 20 % Ni)
Aleación estándar para las etapas altas de ciclón (3-6) y para los conductos ascendentes que trabajan a 800-950 °C: excelente resistencia a la oxidación y fluencia suficiente para servicio a temperatura moderada
12-24 meses (según la posición)
Limitación: Su resistencia a la rotura por fluencia cae mucho por encima de 950 °C: no sirve para las etapas bajas ni para las zonas del calcinador sin subir a un grado HP
HP40 (25Cr-35Ni)
ASTM A297 grado HP40 (25 % Cr, 35 % Ni)
Etapas bajas de ciclón y zonas de calcinador por encima de 950 °C: el mayor contenido de níquel da mejor resistencia a la fluencia y a la fatiga térmica a temperatura elevada
18-36 meses en las etapas bajas de ciclón
Limitación: Cuesta más que el HK40 por su mayor contenido de níquel: empléelo solo donde la temperatura justifique el sobreprecio
HP40Nb (25Cr-35Ni-Nb)
ASTM A351 grado HP40Nb (25 % Cr, 35 % Ni, 1 % Nb)
Las zonas más calientes, cerca de los 1.000 °C: el endurecimiento por precipitación de carburos de niobio da la mejor vida a rotura por fluencia a temperaturas extremas
24-36 meses en las posiciones más calientes
Limitación: Es la aleación refractaria más cara. Las adiciones de niobio exigen un control preciso del tratamiento térmico: una microestructura poco o demasiado madurada pierde resistencia en caliente
Fundición al alto Cr (28 % Cr)
Fundición blanca al 28 % de Cr (550-650 HB)
Puntas de tubo de inmersión, zonas de impacto de las placas deflectoras y puntos concretos de erosión a gran velocidad, donde hace falta la máxima resistencia a la erosión y la temperatura lo permite (por debajo de unos 600 °C)
Insertos de sacrificio, que se cambian en cada parada importante
Limitación: No aguanta servicio continuo por encima de unos 600 °C: se limita a zonas críticas de erosión donde la temperatura local es menor que la de la corriente de gas
Guía de elección de aleación etapa por etapa
¿Etapas altas 4-6 (800-900 °C)?→ HK40 (25Cr-20Ni): resistencia a la oxidación contrastada y el menor coste de material
¿Etapas intermedias 2-3 (900-950 °C)?→ HP40 (25Cr-35Ni): más níquel para mejorar la resistencia a la fluencia a temperatura elevada
¿Etapa 1 y zona de calcinador (950-1.000 °C)?→ HP40Nb: endurecimiento por niobio para la máxima vida a rotura por fluencia
¿Puntas de tubo de inmersión y zonas críticas de erosión?→ Insertos de fundición al alto Cr (28 % de Cr) donde la temperatura lo permita (menos de 600 °C)
Las recomendaciones de aleación suponen una atmósfera oxidante estable. Unas condiciones anómalas (atmósfera reductora, acumulación de álcalis, covalorización de combustibles alternativos) pueden exigir materiales superiores. Indíquenos las características de su línea de horno y sus datos de trabajo.
Marcas de equipos de cemento compatibles
Aceros y Suministros suministra componentes de precalentador compatibles con todos los grandes suministradores de equipos de cemento. Las piezas se fabrican conforme a las especificaciones del fabricante original o con un diseño adaptado para mejorar las prestaciones. Todos los componentes se entregan con documentación de material según ASTM A297/A351 e informes dimensionales conforme a los planos aprobados.
FLSmidth
Precalentadores de la serie ILC, calcinadores SLC y líneas de horno con enfriador Cross-Bar
Incluidos los diseños históricos de Fuller y F.L.Smidth
thyssenkrupp (Polysius)
Precalentadores DOPOL, calcinadores PREPOL y sistemas POLCID
ThyssenKrupp Industrial Solutions: tecnología de cemento Polysius
KHD Humboldt Wedag
Calcinadores PYROCLON y sistemas de precalentador de ciclones
Incluidos los diseños históricos de Humboldt Wedag y KHD
Loesche
Internos de torre de precalentador y componentes de calcinador
Sistemas de precalentador y calcinador de Loesche
CBMI / Sinoma
Calcinadores TDF, líneas de precalentador de ciclones y sistemas completos de horno
CBMI Construction: tecnología de cemento de Sinoma International
Otros
Gebr. Pfeiffer, IKN, Fives FCB, Claudius Peters y sistemas de fabricación china
Indíquenos las características de su torre de precalentador y le confirmamos el ajuste
¿No encuentra su sistema de precalentador? Consúltenos: fabricamos componentes de recambio a partir de los planos del fabricante o de los que aporte el cliente para cualquier torre de precalentador de cemento. Envíenos las características de la línea de horno, los planos de los ciclones y el estado actual de los componentes para confirmar el ajuste y recomendarle aleación.
Compruebe su precalentador¿Necesita piezas de precalentador para su fábrica de cemento?
Indíquenos las características de la línea de horno, las cotas de los ciclones y el estado actual de los componentes. Aceros y Suministros le recomendará el grado de aleación correcto para cada posición y ajustará la entrega a su calendario de parada anual.
Buenas prácticas de mantenimiento de los componentes del precalentador
El fallo de un componente del precalentador provoca paradas imprevistas muy caras en producción perdida. Vigilar el estado con método, seguir la tendencia de espesores y programar los cambios en la parada anual permite aprovechar al máximo la vida de las piezas evitando el coste de una parada no planificada.
En cada turno
- Vigile las temperaturas y las pérdidas de carga de cada etapa de ciclón: un cambio brusco indica acumulación de material, fallo de revestimiento o cortocircuito de gas
- Compruebe la temperatura de la chapa de la torre con termografía infrarroja: los puntos calientes delatan un revestimiento perforado o una pérdida de refractario
- Vigile la composición del gas de escape del horno: una atmósfera reductora por combustión incompleta acelera la degradación de la aleación
- Registre la presión diferencial de cada etapa de ciclón: si la ΔP sube, hay acumulación u obstrucción
Cada semana
- Revise los datos de rendimiento del ciclón (tasa de separación): si cae, puede haber desgaste del tubo de inmersión o daños en el revestimiento
- Compruebe por las bocas de inspección si hay acumulación de material, desprendimiento de costra o erosión del revestimiento
- Vigile el reparto de crudo a cada etapa: un flujo desigual provoca sobrecalentamientos localizados y acelera el desgaste
- Revise el funcionamiento del sistema de bypass de álcalis y cloruros: si falla, aumenta el ataque químico sobre los componentes
Cada mes o en las paradas cortas
- Inspeccione a la vista los internos accesibles de los ciclones por las bocas de inspección, buscando fisuras, desconchados o erosión del revestimiento
- Mida por ultrasonidos el espesor del revestimiento de ciclón en los puntos conocidos de más desgaste, donde sea accesible
- Revise el estado de las placas deflectoras en los puntos de entrada de material: son las primeras piezas en dar señales de erosión
- Compruebe el estado de las juntas de dilatación: una junta rota deja escapar gas, resta rendimiento térmico y provoca erosión localizada
En la parada anual
- Inspección interior completa de todas las etapas de ciclón: levante el mapa de espesores del revestimiento en varios puntos por etapa
- Revise todos los tubos de inmersión: espesor de pared, ovalización, fisuras superficiales y erosión en la entrada del buscador de vórtice
- Cambie las placas deflectoras y los segmentos de revestimiento de más desgaste que hayan llegado al espesor mínimo seguro
- Revise los segmentos de revestimiento de conducto ascendente y cambie los que presenten fisuras en avance, perforación o desconchado severo
- Compruebe y cambie, según haga falta, los revestimientos de canaleta de crudo, las placas deflectoras y las juntas de dilatación
- Registre todas las medidas para analizar la tendencia y planificar la campaña de la siguiente parada
Temperaturas habituales por etapa y aleación recomendada
| Etapa de ciclón | Temp. del gas (°C) | Temp. del crudo (°C) | Aleación recomendada |
|---|---|---|---|
| Etapa 6 (superior) | 320–380 | 280–340 | HK40 o acero ordinario con refractario |
| Etapa 5 | 500–600 | 450–550 | HK40 |
| Etapa 4 | 650–750 | 600–700 | HK40 |
| Etapa 3 | 750–850 | 700–800 | HK40 / HP40 |
| Etapa 2 | 850–950 | 800–880 | HP40 |
| Etapa 1 / calcinador | 900–1,000+ | 850–900 | HP40Nb |
Las temperaturas son orientativas para un precalentador de 5 o 6 etapas con calcinador. Las reales dependen de la capacidad del horno, del tipo de combustible, de la humedad del crudo y de la covalorización de combustibles alternativos. Indíquenos los datos de trabajo de cada etapa y le haremos recomendaciones por posición.
Problemas habituales en precalentadores y cómo resolverlos
El fallo de un componente del precalentador tiene consecuencias inmediatas y caras: paradas imprevistas, daños en el refractario y producción perdida. Reconocer pronto los síntomas permite planificar la actuación en una parada programada en vez de sufrir una de urgencia.
Fisuración o desconchado del revestimiento de ciclón
Causas probables
- Choque térmico por cambios bruscos de temperatura: paradas de urgencia con enfriamientos de más de 200 °C/hora frente a los 50 °C/hora recomendados
- Corrosión intergranular por condensación de sulfatos alcalinos (K₂SO₄, Na₂SO₄), que penetran por los bordes de grano en el rango de 700-900 °C
- Atmósfera reductora por combustión incompleta, que consume la capa protectora de óxido de cromo de la superficie de la aleación
- Grado de aleación inadecuado para la temperatura de trabajo: HK40 en posiciones que piden la resistencia a fluencia del HP40
Acciones correctoras
- Revise los procedimientos de parada e implante una rampa de enfriamiento controlada de 50 °C/hora o menos en todas las paradas programadas
- Vigile y controle los niveles de álcalis y cloruros y asegúrese de que el bypass funciona, para limitar la condensación sobre el revestimiento
- Verifique que la combustión es completa en el calcinador y en el horno: revise la inyección de combustible, el aporte de aire y el perfil de llama
- Revise la aleación de cada etapa de ciclón y suba a HP40 o HP40Nb en las posiciones donde el HK40 falle antes de tiempo
Erosión prematura del tubo de inmersión
Causas probables
- Crudo con un índice de abrasividad mayor del previsto: el contenido de sílice o de cuarzo acelera la erosión a velocidades de partícula de 15-30 m/s
- Tubo de inmersión trabajando sin el inserto de sacrificio de alto cromo: la aleación refractaria sin proteger se erosiona deprisa en el buscador de vórtice
- Cambios en la geometría del ciclón por acumulación de material o pérdida de revestimiento, que alteran el flujo y concentran la erosión
Acciones correctoras
- Monte insertos de punta de sacrificio en fundición al alto cromo (28 % de Cr, 550-650 HB) en las zonas críticas de erosión
- Revise el interior del ciclón por si hay acumulaciones o faltan segmentos de revestimiento que alteren el recorrido de las partículas
- Si ha subido el índice de abrasividad del crudo, revise los intervalos de inspección de los tubos de inmersión y adelante su cambio
Aumento de la pérdida de carga del ciclón
Causas probables
- Acumulación de material en las paredes del ciclón, que estrecha la sección de paso del gas: algo habitual con crudos de mucho álcali o mucha humedad
- Segmentos de revestimiento desplazados o caídos, que obstruyen en parte el ciclón o el conducto ascendente
- Ovalización del tubo de inmersión por distorsión térmica, que reduce la sección anular de paso del gas
Acciones correctoras
- Programe una inspección en la próxima parada para limpiar la acumulación e identificar la causa de raíz (álcalis, humedad, calcinación incompleta)
- Revise el interior del ciclón por si hay revestimientos desplazados y vuelva a fijar o cambie los segmentos sueltos
- Mida la redondez del tubo de inmersión y cámbielo si la ovalización supera la tolerancia del fabricante para esa etapa
Puntos calientes en la envolvente de la torre
Causas probables
- Revestimiento de ciclón perforado hasta el refractario o hasta la chapa: ya no aísla la envolvente de acero
- Fallo del refractario situado tras el revestimiento, que deja el gas en contacto directo con el acero de la envolvente
- Placa deflectora ausente o desplazada, que deja la envolvente del ciclón expuesta al impacto directo de las partículas
Acciones correctoras
- Sitúe los puntos calientes sobre el despiece del revestimiento para identificar qué segmento ha fallado
- Programe una inspección urgente: seguir trabajando con un punto caliente arriesga deformar o perforar la envolvente
- Cambie el segmento de revestimiento gastado y revise el refractario contiguo: repare la pérdida de refractario antes de volver a revestir
Pérdida de rendimiento térmico del precalentador
Causas probables
- Fugas de gas por juntas de dilatación, bocas de inspección o pasos de revestimiento, que restan transmisión de calor al crudo
- Pérdida de rendimiento de separación del ciclón por tubos de inmersión gastados: demasiado crudo se escapa con el gas de escape
- Acumulación de costra que aísla las paredes del ciclón y reduce la transmisión de calor a la corriente de crudo
Acciones correctoras
- Revise y cambie juntas de dilatación, cierres y tapas de bocas, y selle todas las vías de fuga de gas
- Revise los tubos de inmersión por si el desgaste resta rendimiento de separación y cambie los que estén fuera de tolerancia
- Limpie las acumulaciones del ciclón en la próxima parada e investigue la causa de raíz (ciclo de álcalis, humedad, química del crudo)
Preguntas frecuentes
Respuestas a las dudas más habituales sobre revestimientos de ciclón, tubos de inmersión, elección de aleación, mantenimiento y pedidos. ¿No encuentra lo que busca?
Consultar con nuestro equipo¿Por qué fallan antes de tiempo los revestimientos de ciclón?
¿Cómo elijo entre HK40, HP40 y HP40Nb para mi precalentador?
¿Cada cuánto hay que cambiar los componentes del precalentador?
¿Se pueden reparar las piezas del precalentador o hay que cambiarlas?
¿Qué datos hacen falta para presupuestar piezas de precalentador?
¿Son compatibles las piezas de precalentador de Aceros y Suministros con el equipo original?
¿Qué documentación acompaña a las piezas de precalentador?
¿Cuál es el plazo de entrega de las piezas de precalentador?
Menos paradas en su precalentador
Piezas de recambio calculadas para el trabajo continuo de una fábrica de cemento. Aceros y Suministros le facilita la documentación de material, los informes dimensionales y una entrega coordinada con su calendario de parada anual.
Consultar con el equipo técnico de Aceros y SuministrosSolicite un presupuesto Gratuito Hoy
Nuestro equipo de ingeniería responde en 24 horas con especificaciones detalladas, recomendaciones de materiales y precios competitivos.