
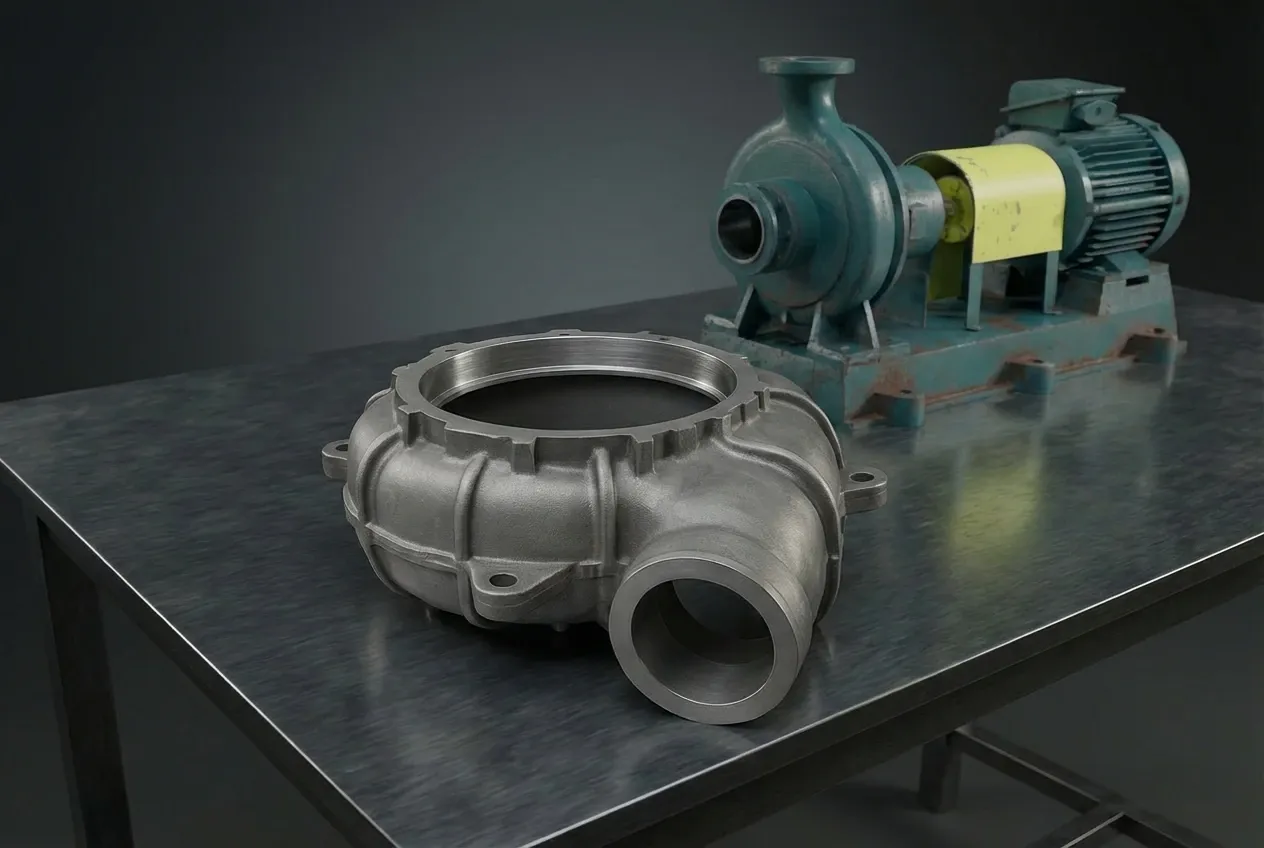
Recambios para Bomba de Lodos
Piezas Húmedas para Bombas de Lodos: Rodetes, Volutas y Casquillos de Garganta
Piezas húmedas para bombas de lodos: rodetes, volutas, casquillos de garganta y revestimientos. Opciones en alto cromo (Cr27), caucho y cerámica.
Recambios para bombas de lodos en minería y tratamiento de minerales
Las bombas centrífugas de lodos son las máquinas de trabajo de la minería y el tratamiento de minerales: mueven millones de toneladas de lodo abrasivo por los circuitos de descarga de molino, alimentación a ciclones, flotación, estériles y concentrado. Los componentes de la parte húmeda —rodetes, revestimientos de voluta, casquillos de garganta y placas de bastidor— sufren una erosión y corrosión continuas por lodos con entre un 10 % y un 50 % de sólidos abrasivos en peso, entre ellos sílice, alúmina, magnetita y otros minerales duros, a velocidades de 10 a 25 m/s.
Aceros y Suministros suministra componentes de parte húmeda de recambio en fundición blanca al alto cromo (A05 Cr27 de 600-650 HB, A07 Cr27Mo de 650-700 HB y A49 hipercromo de más de 700 HB), caucho natural (R55 de 55 Shore A y R26 de 40 Shore A), neopreno y poliuretano, conforme a las especificaciones del fabricante original para Warman/Weir, Metso, KSB GIW, ITT Goulds, Flowserve y otras marcas principales. Los perfiles hidráulicos se contrastan con los planos originales para que el recambio mantenga la curva característica y el rendimiento de la bomba.
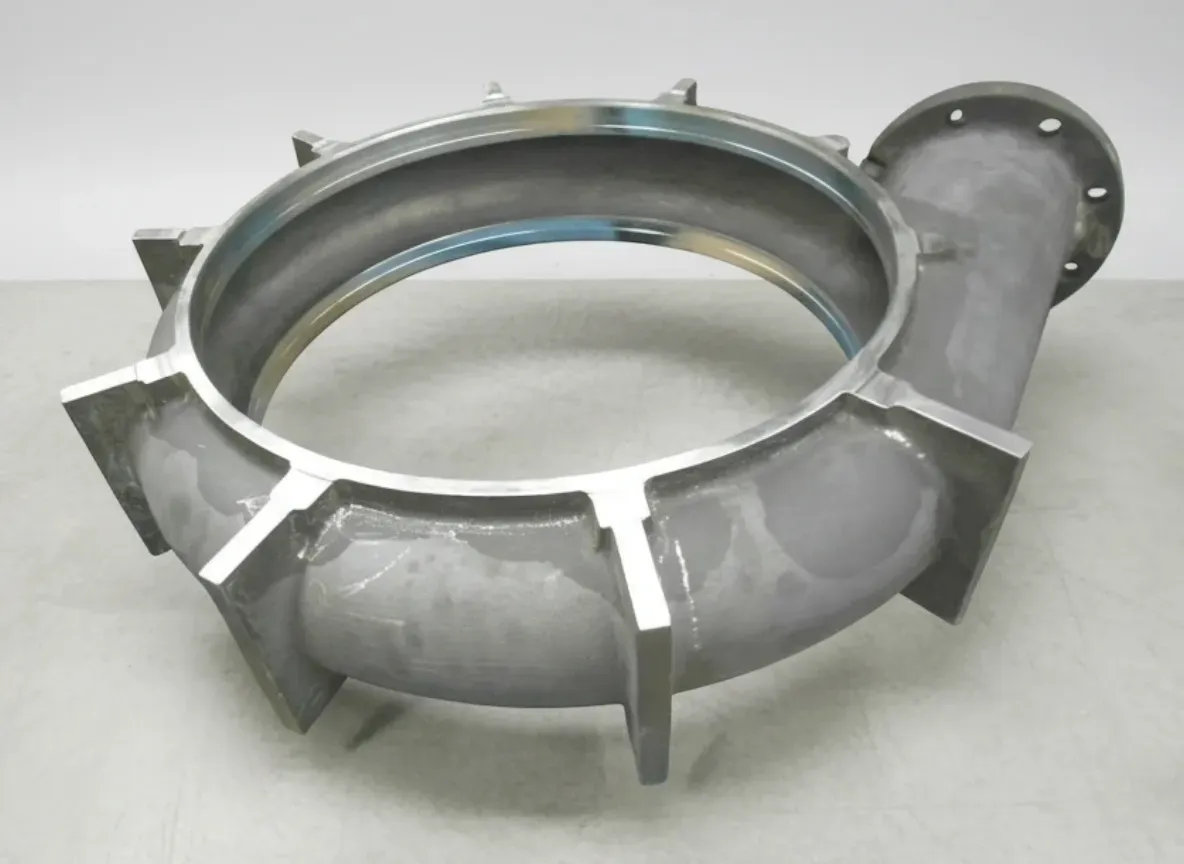
Componentes de parte húmeda para bombas de lodos de Aceros y Suministros: rodetes, revestimientos de voluta, casquillos de garganta y placas de bastidor en fundición blanca al alto cromo y en caucho, para minería y tratamiento de minerales.
Cómo funciona una bomba centrífuga de lodos
Entender cómo circula el lodo por la bomba —y dónde se desgasta en cada etapa— explica por qué el material idóneo no es el mismo en todos los componentes y por qué trabajar cerca del punto de máximo rendimiento (BEP) es determinante para alargar la vida de la parte húmeda.
Aspiración y entrada
El lodo entra en la bomba por la tubería de aspiración y pasa por el casquillo de garganta hasta el oído del rodete. El casquillo de garganta forma con el rodete giratorio una holgura determinante —normalmente de 1,5 a 3 mm— que gobierna la recirculación interna. A medida que esa holgura se abre por el desgaste, el lodo a presión recircula de la impulsión a la aspiración, resta caudal neto y acelera la erosión en el propio hueco. Por eso el estado del casquillo de garganta es el factor que más pesa para mantener el rendimiento de la bomba.
Transferencia de energía en el rodete
Los álabes del rodete aceleran el lodo hacia fuera por fuerza centrífuga, con velocidades de punta de 15 a 30 m/s, y convierten la energía mecánica del eje en energía hidráulica (presión y velocidad). Cada borde de ataque, cada punta de álabe y cada superficie de tapa sufren un ataque erosivo continuo de las partículas abrasivas del lodo. El desgaste agranda el oído, adelgaza los álabes y erosiona las tapas, y todo ello resta capacidad de transferir energía. Los rodetes se equilibran dinámicamente según ISO 1940 G2.5 para minimizar la vibración.
Recogida en la voluta e impulsión
El lodo sale a gran velocidad por la periferia del rodete y entra en la voluta, un conducto en espiral que se va ensanchando para convertir la energía cinética en presión estática. La zona de la lengüeta, donde arranca la voluta, sufre una erosión concentrada por el impacto del lodo con ángulos muy abiertos. El revestimiento de voluta protege de esa erosión la carcasa de acero. Los revestimientos de placa de bastidor del lado del accionamiento y los anillos expulsores dan estanquidad al eje al generar una contrapresión que impide que el lodo llegue al cierre mecánico o a la empaquetadura.
Componentes de la parte húmeda de una bomba de lodos
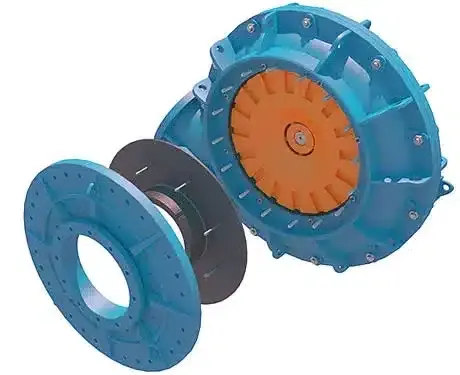
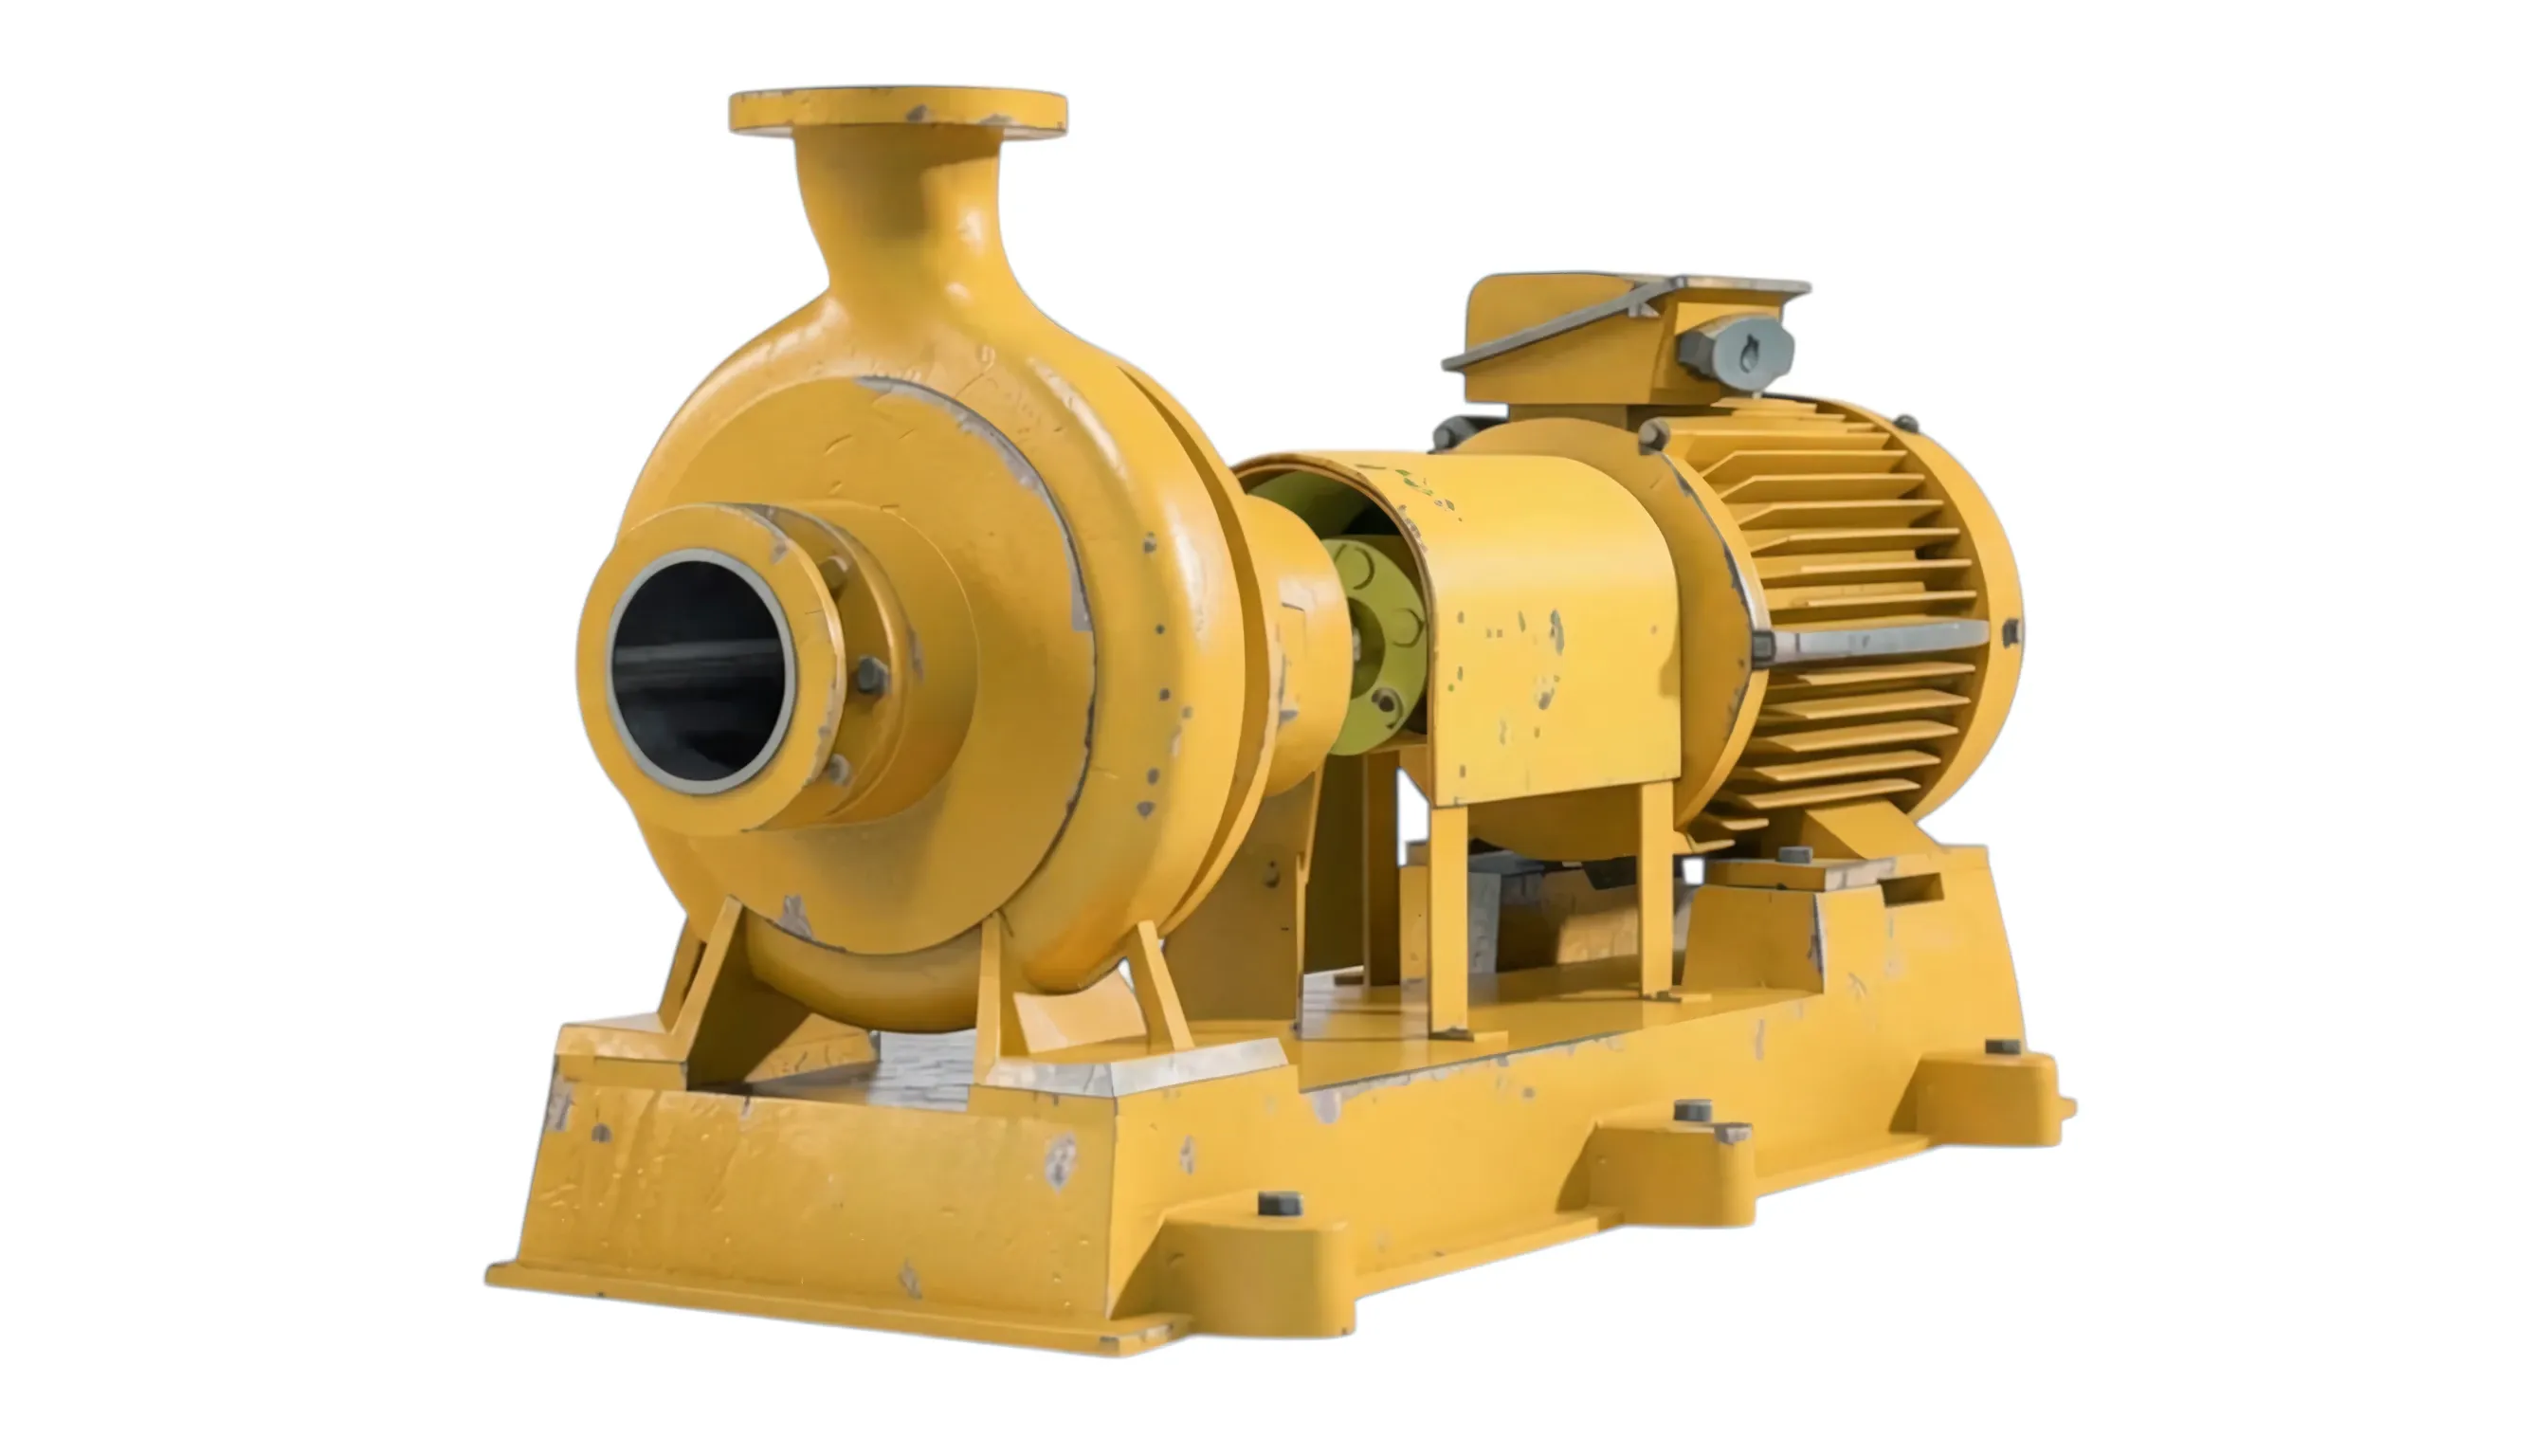
Aceros y Suministros suministra la gama completa de piezas de desgaste de la parte húmeda de una bomba centrífuga de lodos: desde el rodete, en el centro, hasta el revestimiento de voluta, el casquillo de garganta, la placa de bastidor y el expulsor. Cada componente trabaja en condiciones de erosión distintas y puede convenirle un material distinto.
Rodetes
Es el corazón giratorio de la bomba: los álabes aceleran el lodo hacia fuera por fuerza centrífuga y convierten la energía mecánica en energía hidráulica. El estado del rodete es el factor que más pesa en la altura, el caudal, el rendimiento y los intervalos de mantenimiento de la bomba. Disponible en fundición blanca al alto cromo (A05, A07, A49), caucho natural (R55, R26), neopreno y poliuretano.
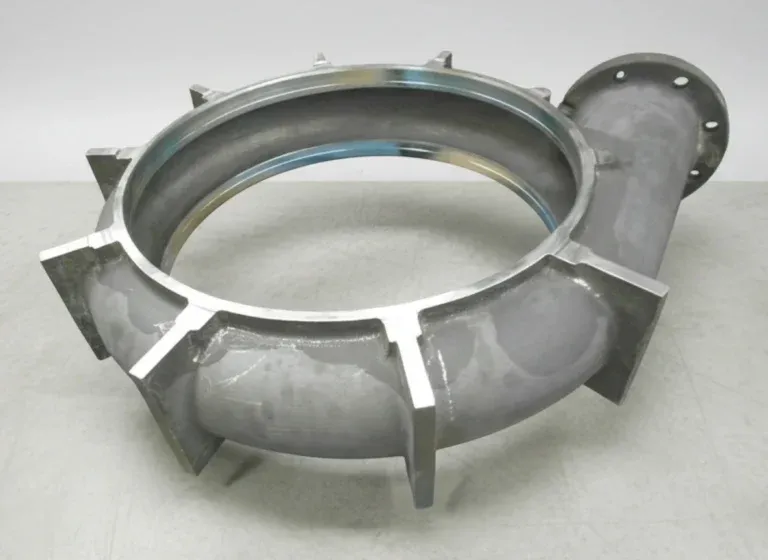
Revestimientos de voluta y carcasas
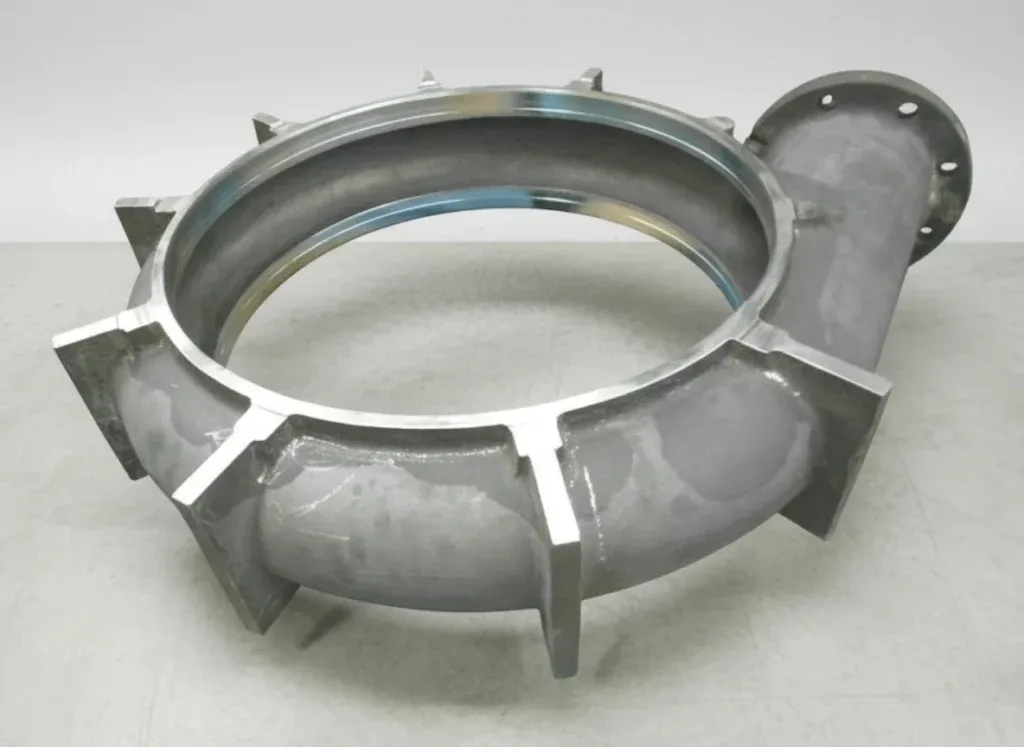
Es el revestimiento en espiral que recoge el lodo a gran velocidad en la periferia del rodete y convierte la energía cinética en presión estática. La geometría de la voluta —ángulo de la lengüeta, sección de garganta, cotas de impulsión— influye directamente en el rendimiento de la bomba y en el empuje radial. Disponible en diseño de una pieza y partido en dos, para todos los tamaños de bastidor.
Casquillos de garganta
Es la pieza de desgaste del lado de aspiración, la que hace de transición entre la carcasa y el oído del rodete. El casquillo de garganta fija la holgura entre el rodete giratorio y la carcasa fija, una cota determinante que influye directamente en el rendimiento de la bomba, en la recirculación interna y en el ritmo de desgaste. Una holgura de casquillo de garganta gastada es la causa principal de pérdida de rendimiento en una bomba de lodos.
Placas de bastidor, expulsores y otras piezas
Revestimientos de placa de bastidor, anillos expulsores, camisas de eje, componentes de prensaestopas e interfaces de cierre mecánico. Los revestimientos de placa de bastidor protegen de la erosión la carcasa del lado del accionamiento. Los expulsores dan un cierre dinámico al generar una contrapresión que impide que el lodo llegue al cierre del eje, con lo que se reduce su desgaste y el coste de mantenimiento.
Elección de material para bombas de lodos
La elección de material en la parte húmeda la marcan la granulometría (el umbral principal es un D85 por encima o por debajo de 150 micras), el pH del lodo, la temperatura y la concentración de sólidos. El material idóneo suele variar entre posiciones —rodete, voluta, casquillo de garganta— porque cada una ve condiciones de erosión distintas.
Alto cromo A05 (Cr27)
ASTM A532 clase III tipo A: 27 % Cr, 2,5-3,0 % C
Descarga de molino, alimentación a ciclones y bombeo de estériles gruesos: el estándar del sector en bombas de lodos de minería con partículas de más de 150 micras y pH neutro o alcalino
2.000-6.000 horas (según la aplicación)
Limitación: Es sensible a la erosión acelerada por corrosión en lodos ácidos (pH inferior a 5). No se recomienda con partícula fina, donde el caucho dura de 1,5 a 3 veces más que el cromo
Alto cromo A07 (Cr27Mo)
ASTM A532 clase III: 27 % Cr, 1,5 % Mo, 2,5-3,0 % C
Lodos muy abrasivos con corrosión moderada: el molibdeno mejora la resistencia a la corrosión en condiciones ligeramente ácidas (pH 4-6) manteniendo una dureza alta
2.500-7.000 horas (servicio corrosivo-abrasivo)
Limitación: Cuesta más que el A05: empléelo solo donde esté documentada la sinergia corrosión-erosión; si no, el A05 da la misma resistencia a la erosión por menos dinero
Hipercromo A49
Fundición al cromo hipereutéctica: más del 30 % de Cr y carbono alto
Aplicaciones muy abrasivas —arenas minerales, circuitos de medios densos, tratamiento de magnetita fina— donde hace falta la máxima dureza para resistir una erosión extrema
3.000-8.000 horas (servicio muy abrasivo)
Limitación: Poca tenacidad al impacto: es frágil ante golpes súbitos o choque térmico. No sirve para bombas con partículas sobredimensionadas ni con arranques y paradas frecuentes
Caucho natural R55 (55 Shore A)
Compuesto de caucho natural: dureza 55 Shore A y más del 500 % de alargamiento
Lodos de partícula fina (D85 por debajo de 150 micras), circuito de flotación, transporte de estériles y lodos corrosivos (pH 2-12): la superficie elástica del caucho desvía la partícula fina en vez de dejar que corte
3.000-8.000 horas (servicio de partícula fina)
Limitación: Limitado a unos 70 °C. Se degrada en lodos contaminados con hidrocarburos. No sirve con partícula gruesa de más de 150 micras, que corta el caucho enseguida
Neopreno R08 (cloropreno)
Caucho de policloropreno: 65 Shore A, con resistencia moderada a los aceites
Lodos contaminados con aceites, grasas o disolventes, donde el caucho natural se hincharía y se degradaría: algo habitual en circuitos de tratamiento de minerales con arrastre de reactivos de flotación
2.000-5.000 horas (servicio químico)
Limitación: Resiste peor la erosión que el caucho natural en lodos limpios: empléelo solo cuando haga falta expresamente resistencia química o a los aceites
Árbol de decisión del material
¿D85 > 150 micras (partícula gruesa)?→ Alto cromo A05 o A07: la matriz dura de carburos resiste el arranque de la partícula gruesa
¿D85 < 150 micras (partícula fina)?→ Caucho natural R55: su superficie elástica desvía la partícula fina y dura de 1,5 a 3 veces más que el cromo
¿pH ácido (< 5)?→ Caucho, claramente: el cromo sufre erosión acelerada por corrosión en medio ácido
¿Temperatura > 70 °C?→ Cromo obligatoriamente: el caucho se degrada por encima de 70 °C
¿Muy abrasivo (arenas minerales)?→ Hipercromo A49 (más de 700 HB), por su máxima resistencia a la erosión
Envíenos sus datos de lodo —granulometría, pH, temperatura, concentración de sólidos y punto de funcionamiento— y le recomendaremos el material para cada posición, buscando el menor coste total de propiedad.
Marcas y modelos de bomba compatibles
Aceros y Suministros suministra componentes de parte húmeda de recambio para todas las marcas principales de bomba de lodos empleadas en minería y tratamiento de minerales. Todas las piezas se verifican dimensionalmente frente a las especificaciones del fabricante original.
Warman / Weir Minerals
Serie AH (de 1.5/1 a 20/18), AHP de alta presión, L de servicio ligero, M de servicio medio, HH de gran altura
Recambios completos de la parte húmeda para todos los tamaños de bastidor Warman
Metso (Sala/Thomas/Orion)
Series HM, HR y HS, MD de descarga de molino y VF para espumas
Recambios conformes a las especificaciones dimensionales e hidráulicas de Metso
KSB GIW
Series LSA, LCC y LCV, MDX de servicio en molino y TBC para estériles y refuerzo
Recambios GIW Industries para minería y dragado
ITT Goulds
XHD de servicio extra pesado, SRL para lodos, serie 5500 y CV 3196 para proceso y lodos
Recambios para bombas de lodos y de proceso Goulds
Flowserve
Durco Mark III para lodos y bombas de lodos IDP
Recambios para bombas de proceso y de lodos Flowserve
Otros
Schurco Slurry (series S/H/SC), Habermann, Krebs, Galigher y bombas de fabricación china
Indíquenos el modelo de bomba y las referencias de pieza y le confirmamos la compatibilidad
¿No encuentra su modelo de bomba? Consúltenos: fabricamos recambios a partir de los planos del fabricante o de una muestra para cualquier bomba centrífuga de lodos. Envíenos el modelo y las referencias de pieza y le confirmamos el ajuste y el material.
Compruebe su bomba¿Necesita piezas para su bomba de lodos?
Envíenos el modelo de bomba, las condiciones de trabajo actuales y los datos del lodo. Aceros y Suministros le recomendará el material idóneo para cada posición de la parte húmeda y le dará un precio competitivo, con la entrega ajustada a su plan de mantenimiento.
Buenas prácticas de mantenimiento de bombas de lodos
El desgaste de la parte húmeda influye directamente en el rendimiento de la bomba, en el caudal entregado y en el consumo de energía. Vigilar las prestaciones con método y gestionar las holguras alarga la vida de los componentes y permite cambiarlos de forma programada en vez de a golpe de avería.
En cada turno
- Vigile la presión de impulsión y el caudal: una caída de altura a velocidad constante indica desgaste de rodete o de revestimiento
- Compruebe la temperatura y la vibración de los cojinetes: si suben, hay desequilibrio por desgaste desigual del rodete o deterioro del cojinete
- Vigile la intensidad del motor: más consumo con el mismo caudal sugiere un rodete gastado o recirculación interna por holguras
- Compruebe el caudal de agua de sellado y el estado del cierre del eje: una fuga de lodo por el cierre indica empaquetadura, camisa o expulsor gastados
Cada semana
- Mida y registre presión de impulsión, caudal y potencia, y siga la tendencia frente a la curva de la bomba
- Ajuste la holgura entre rodete y casquillo de garganta si es regulable, y manténgala en la especificación del fabricante (normalmente de 1,5 a 3 mm según el tamaño de bomba)
- Compruebe la contrapresión del expulsor observando el prensaestopas: si no rinde, el lodo llega al cierre del eje
- Revise las conexiones de aspiración e impulsión por si hay desgaste, fugas o estrechamientos que desplacen el punto de funcionamiento
Cada mes
- Represente las prestaciones sobre la curva original: cuantifique la pérdida de rendimiento por desgaste y planifique el cambio
- Revise por los registros los componentes accesibles de la parte húmeda y busque erosiones localizadas que delaten problemas de flujo
- Compruebe la excentricidad del eje en la zona de empaquetadura: si es excesiva, la camisa está gastada o hay deterioro de cojinetes
- Revise la tendencia de vibración: un aumento a 1x rpm indica desequilibrio del rotor por desgaste del rodete
En parada programada
- Inspección completa de la parte húmeda: mida el espesor de álabe del rodete, el diámetro del casquillo de garganta, la sección de garganta de la voluta y el espesor del revestimiento de placa de bastidor
- Cambie el rodete si la pérdida de rendimiento pasa del 10-15 % o si el espesor de álabe está por debajo del mínimo, y móntelo como conjunto equilibrado dinámicamente
- Cambie el casquillo de garganta si su diámetro supera la holgura máxima admisible: esa holgura es la causa principal de pérdida de rendimiento
- Cambie el revestimiento de voluta si la garganta se ha agrandado de forma apreciable o si la erosión localizada ha abierto vías de fuga
- Revise y cambie, según haga falta, la camisa de eje, la empaquetadura o el cierre y el expulsor
- Registre todas las medidas de desgaste y calcule los ritmos: con datos reales se optimizan el material y los intervalos de cambio
Indicadores de desgaste en bombas de lodos
| Indicador | Rango normal | Umbral de actuación | Componente probable |
|---|---|---|---|
| Caída de altura | 0–5% | Pérdida del 10-15 % | Desgaste de álabes del rodete |
| Caída de caudal | 0–5% | Pérdida del 10-15 % | Holgura del casquillo de garganta |
| Aumento de potencia | 0–5% | Subida > 10 % | Recirculación interna |
| Vibración (1x rpm) | <4 mm/s | >7 mm/s | Desequilibrio del rodete |
| Temperatura de cojinete | <80°C | >95°C | Problema de cojinete o de cierre |
Los umbrales son orientativos: establezca valores de referencia propios para cada bomba a partir de sus prestaciones en estado nuevo. Seguir la tendencia vale más que el valor absoluto.
Problemas habituales en bombas de lodos y cómo resolverlos
Los problemas de prestaciones de una bomba de lodos afectan a la producción del proceso, al consumo de energía y al coste de mantenimiento. Identificar la causa de raíz —hidráulica, mecánica o de material— permite actuar donde toca en vez de cambiar toda la parte húmeda.
Caída de la altura o del caudal
Causas probables
- Erosión de los álabes del rodete: con menos superficie de álabe se transfiere menos energía al lodo y bajan la altura y el caudal
- Holgura del casquillo de garganta gastada: el hueco agrandado deja recircular lodo de la impulsión a la aspiración y resta caudal neto
- Erosión de la garganta de la voluta: al agrandarse cambia la conversión de velocidad en presión y se desplaza la curva de la bomba
- Revestimiento de aspiración o placa de bastidor gastados, que abren vías internas de derivación
Acciones correctoras
- Mida el espesor de los álabes del rodete, compárelo con la cota de nuevo y cámbielo si está por debajo del mínimo
- Compruebe y ajuste la holgura entre rodete y casquillo de garganta; si no queda recorrido de ajuste, cambie el casquillo
- Mida la sección de garganta de la voluta y cambie el revestimiento si se ha agrandado más de un 10-15 % respecto al original
- Revise todas las caras de estanquidad de la parte húmeda y cambie las piezas con superficies de contacto gastadas o dañadas
Vibración excesiva
Causas probables
- Desequilibrio del rodete por desgaste desigual: un lado se erosiona antes y aparece un desequilibrio de masa
- Álabe del rodete dañado o roto: un álabe partido provoca un desequilibrio severo del rotor
- Cojinetes gastados o dañados por lubricación insuficiente, contaminación o sobrecarga
- Cavitación: la formación y el colapso de burbujas de vapor en la entrada del rodete generan una carga irregular
Acciones correctoras
- Revise el rodete por si hay desgaste desigual o falta material, y cámbielo si el desequilibrio no se puede corregir
- Compruebe el estado de los cojinetes, mida las holguras y cámbielos si están fuera de especificación
- Verifique que el NPSH disponible supera al requerido con un margen mínimo de 1,5 veces: suba la altura de aspiración o reduzca el caudal si hay cavitación
- Compruebe si entra aire por la aspiración: nivel del pozo, sumergencia de la tubería y estanquidad de las uniones
Desgaste rápido del rodete o del revestimiento
Causas probables
- Trabajo lejos del punto de máximo rendimiento (BEP): por debajo del 80 % o por encima del 110 % del BEP aparecen recirculación y desprendimiento de flujo que aceleran el desgaste
- Material inadecuado para el lodo: cromo en servicio de partícula fina, donde el caucho duraría de 2 a 3 veces más (o al revés)
- Concentración de sólidos por encima de los límites de diseño: valores de Cw o Cv superiores a los previstos
- Erosión por cavitación con margen de NPSH insuficiente: el colapso de burbujas pica gravemente la tapa de aspiración y los bordes de ataque
Acciones correctoras
- Revise el punto de funcionamiento sobre la curva: ajuste la resistencia del sistema o la velocidad para trabajar entre el 80 % y el 110 % del BEP
- Reconsidere el material según la granulometría: con un D85 por encima de 150 micras conviene el cromo, y por debajo, el caucho
- Compruebe la densidad real del lodo y la concentración de sólidos frente a los parámetros de diseño de la bomba
- Aumente el NPSH disponible: suba el nivel del pozo, acorte o agrande la tubería de aspiración o baje la velocidad de la bomba
Fuga o fallo del cierre del eje
Causas probables
- Camisa de eje gastada: la erosión del lodo sobre su superficie abre vías de fuga por los anillos de empaquetadura o por las caras del cierre mecánico
- Expulsor gastado: con menos contrapresión, el lodo llega a la zona de empaquetadura o de cierre y acelera su desgaste
- Presión de agua de sellado incorrecta: si es baja entra lodo, y si es alta se malgasta agua y puede sobrecargarse hidráulicamente el cierre
- Flexión del eje por desequilibrio del rodete o desgaste de cojinetes: la desalineación carga el cierre de forma desigual y lo hace fallar antes de tiempo
Acciones correctoras
- Revise la camisa de eje y cámbiela si está por debajo del diámetro mínimo; valore camisas recubiertas de cerámica o de carburo de wolframio para alargar su vida
- Compruebe el estado y la holgura del expulsor y cámbielo si está tan gastado que el lodo llega a la zona de cierre
- Ajuste la presión del agua de sellado entre 35 y 70 kPa por encima de la presión de aspiración: debe rezumar agua limpia por el prensaestopas
- Compruebe el estado de los cojinetes y la excentricidad del eje, y corrija cualquier desequilibrio o desalineación antes de cambiar el cierre
Cavitación (ruido, picaduras, pérdida de prestaciones)
Causas probables
- NPSH disponible insuficiente: nivel del pozo bajo, tubería de aspiración larga o estrecha, o estrechamiento en la aspiración
- Temperatura del lodo demasiado alta: al subir se reduce el margen frente a la presión de vapor y aparece cavitación
- Entrada de aire por formación de vórtices en el pozo, uniones de aspiración con fugas o sumergencia insuficiente de la tubería
- Trabajo con caudal excesivo: el NPSH requerido crece con el caudal y a caudales altos puede superar al disponible
Acciones correctoras
- Aumente el NPSH disponible: suba el nivel del pozo, acorte o agrande la tubería de aspiración, retire estrechamientos y reduzca las pérdidas de carga
- Baje la velocidad de la bomba: el NPSH requerido decrece con el cubo de la velocidad, lo que da un margen de cavitación mucho mayor
- Instale antivórtices en el pozo y asegure una sumergencia de la tubería de aspiración de al menos dos veces su diámetro
- Reduzca el caudal para devolver el punto de funcionamiento a la zona sin cavitación de la curva
Preguntas frecuentes
Respuestas a las dudas más habituales sobre materiales, elección de rodete, mantenimiento, diagnóstico y pedidos de piezas de bomba de lodos. ¿No encuentra lo que busca?
Consultar con nuestro equipo¿Debo elegir caucho o cromo en la parte húmeda?
¿Puedo combinar materiales entre el rodete y los revestimientos?
¿Cómo sé cuándo hay que cambiar el rodete de una bomba de lodos?
¿Qué datos hacen falta para presupuestar piezas de bomba de lodos?
¿Por qué se desgasta un rodete antes de tiempo?
¿Encajan las piezas de Aceros y Suministros en las bombas del fabricante original?
¿Qué aporta el hipercromo A49 frente al A05 corriente?
¿Cuál es el plazo de entrega de las piezas de bomba de lodos?
Saque más partido a su bomba de lodos
Componentes de parte húmeda de recambio para minería y tratamiento de minerales. Aceros y Suministros le recomienda el material según su aplicación y le da un precio competitivo para todas las marcas principales de bomba.
Consultar con el equipo técnico de Aceros y SuministrosSolicite un presupuesto Gratuito Hoy
Nuestro equipo de ingeniería responde en 24 horas con especificaciones detalladas, recomendaciones de materiales y precios competitivos.