
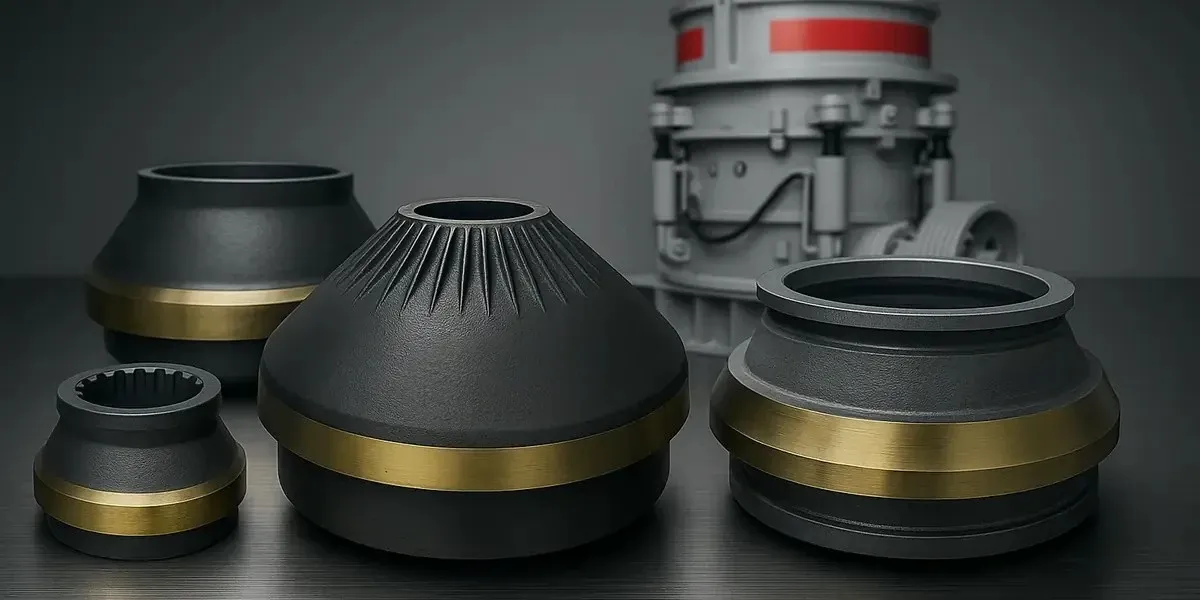
Recambios para Trituradora de Cono
Piezas para Trituradora de Cono: Mantos, Cóncavos y Recambios Mecánicos
Piezas para trituradoras de cono: mantos, cóncavos, conos de alimentación y recambios en acero al manganeso (Mn14-Mn22). Envíe modelo y cavidad.
Soluciones completas de piezas de desgaste para trituradoras de cono
Las trituradoras de cono reducen el material por compresión entre un manto que gira y un cóncavo fijo. Un conjunto de excéntrica mueve el eje principal con un movimiento giratorio circular, que va triturando el material a medida que baja por la cámara. Este mecanismo de compresión da un producto de forma cúbica constante y granulometría previsible, y por eso la trituradora de cono es la máquina de referencia en las etapas secundaria, terciaria y cuaternaria de la minería de roca dura, la producción de áridos y el tratamiento de minerales.
Todos los componentes de una trituradora de cono —desde los mantos y cóncavos que forman la cámara hasta los casquillos de excéntrica que generan el movimiento giratorio— trabajan como un sistema. La geometría del perfil, el grado de manganeso, el reglaje de cierre y el estado de los recambios mecánicos interactúan para determinar la producción, la calidad del producto y el coste de explotación. Aceros y Suministros diseña y suministra la gama completa de piezas de desgaste y recambios mecánicos para trituradoras de cono conforme a las especificaciones del equipo original, con grados de manganeso adaptados a su tipo de roca y a su régimen de trabajo.
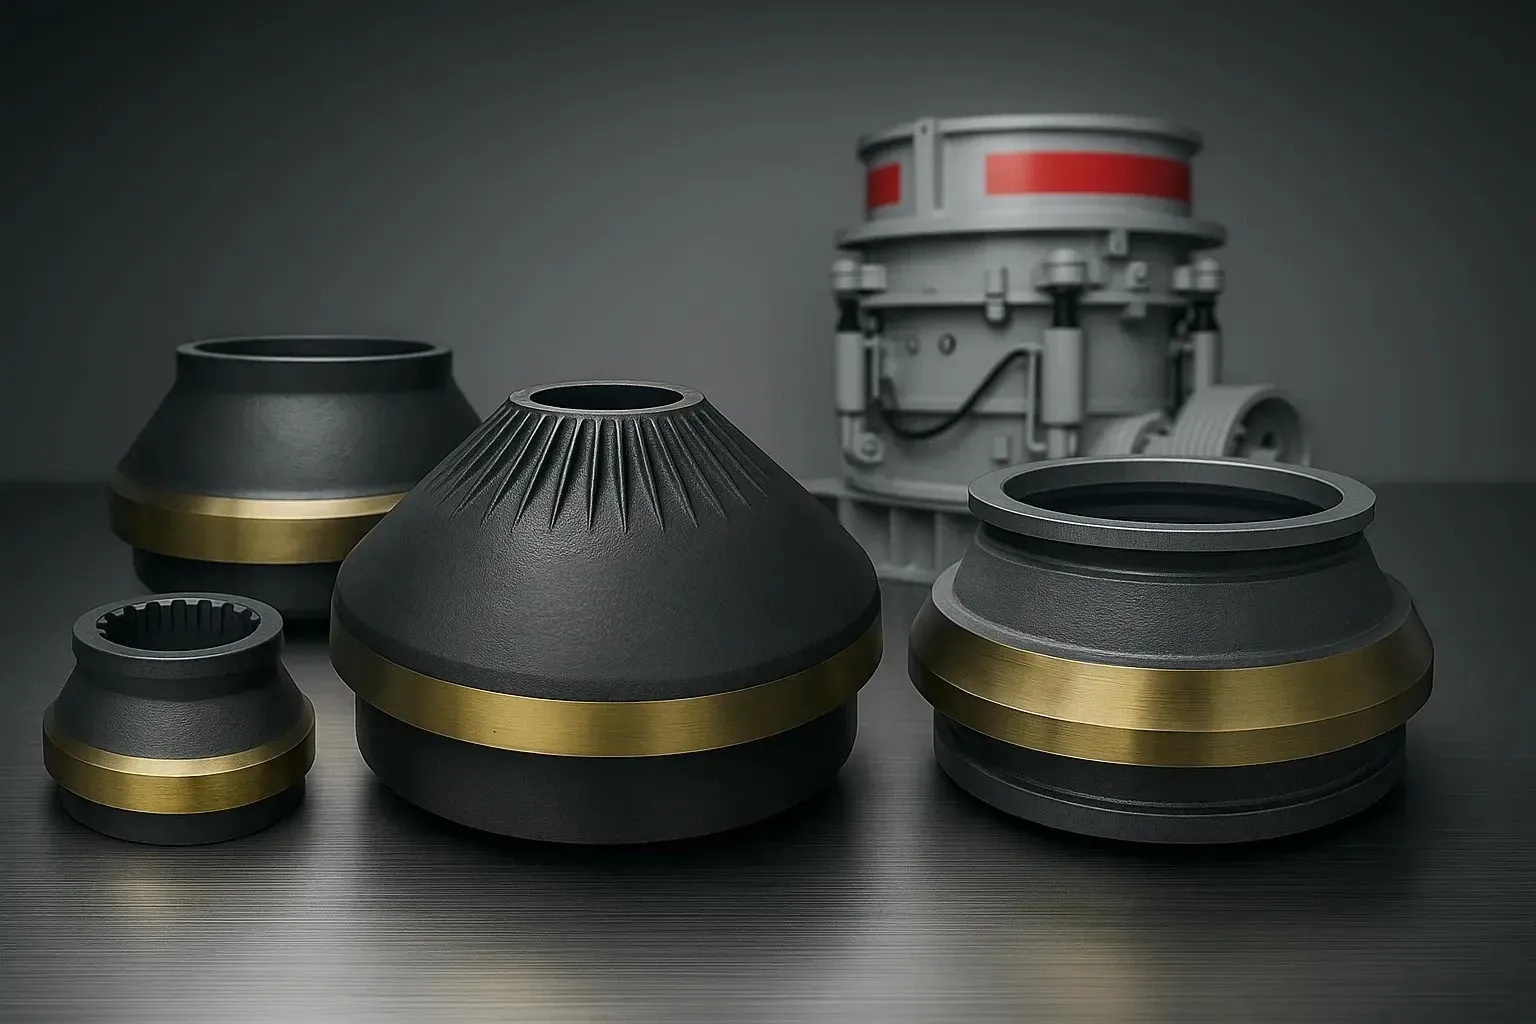
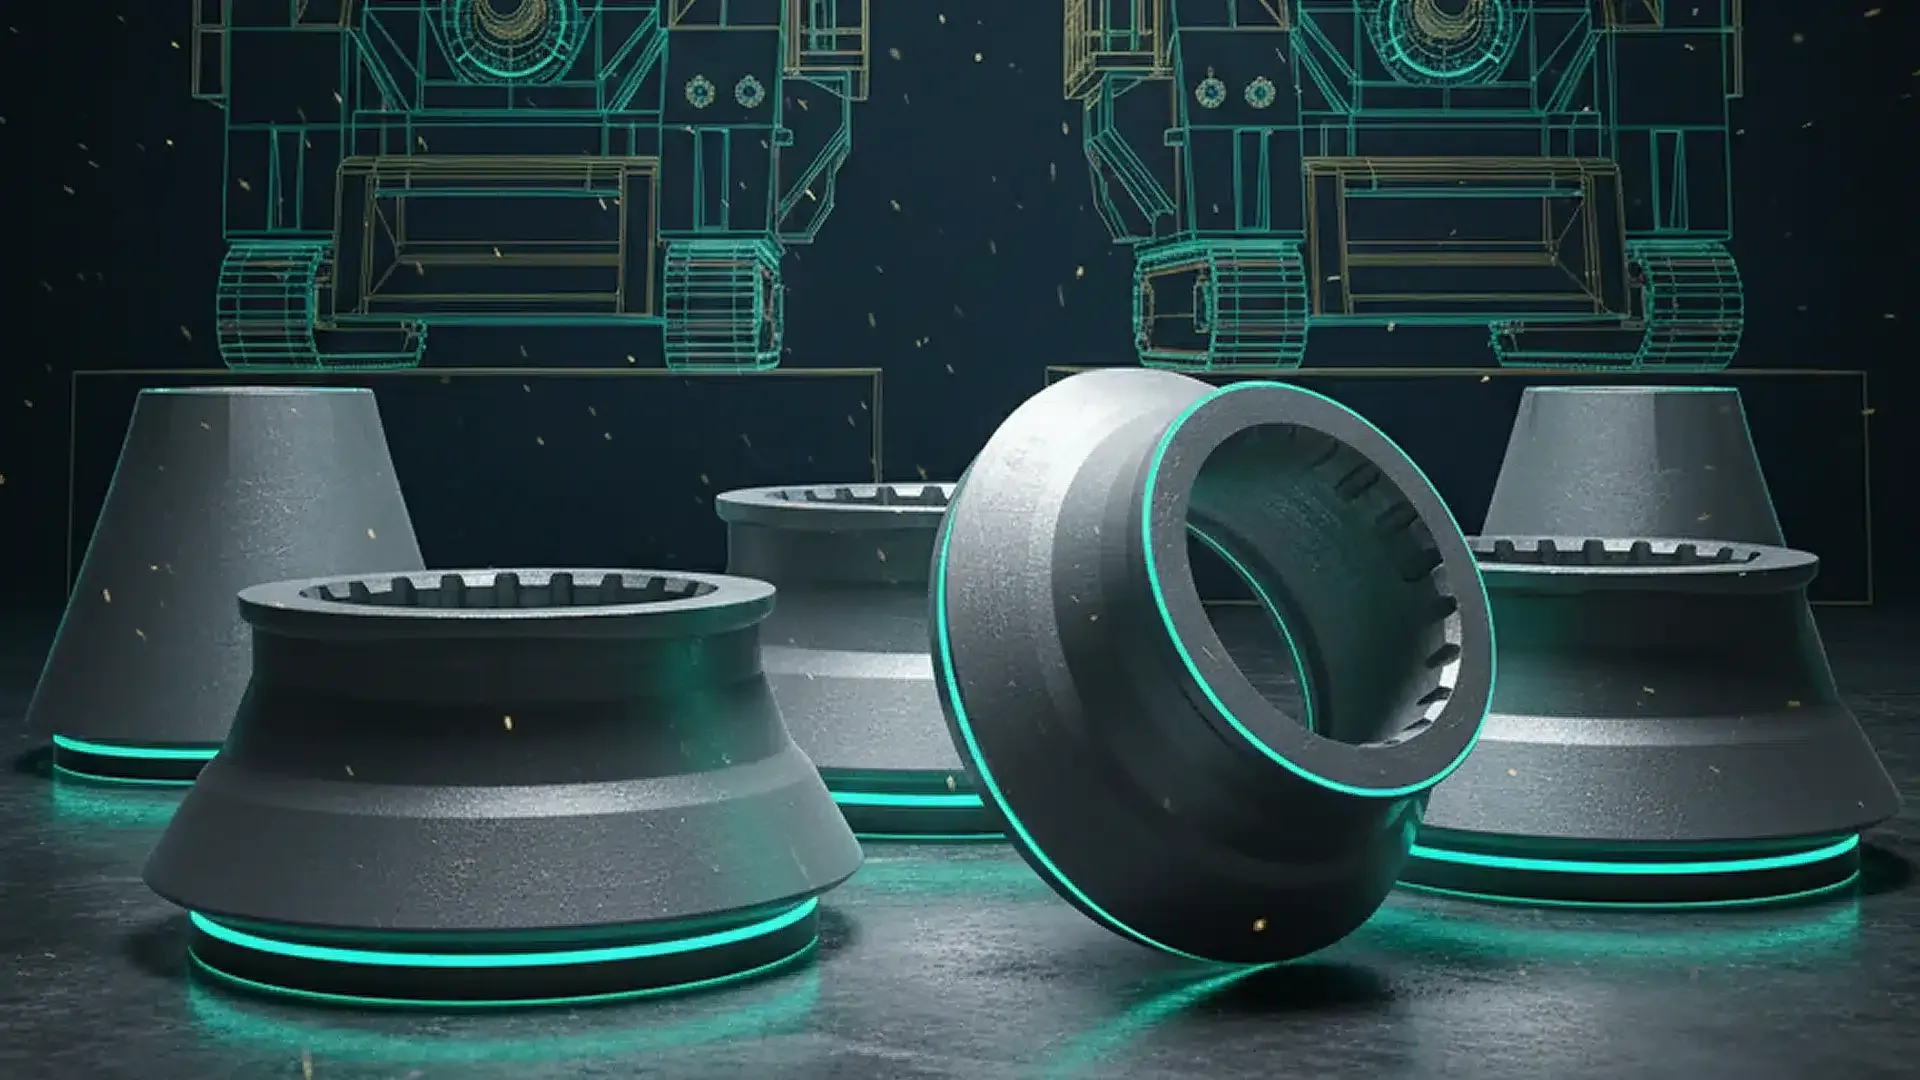
Revestimientos de trituradora de cono de Aceros y Suministros: mantos y cóncavos en acero al manganeso Mn13-Mn22, con perfil ajustado a la geometría de cámara del equipo original.
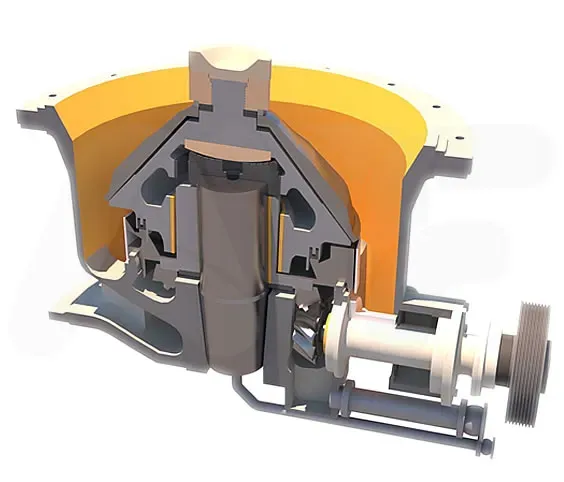
Mecanismo de trituración de un cono
Entender cómo contribuye cada componente al proceso de trituración por compresión explica por qué la elección del perfil de revestimiento, el control del reglaje de cierre y el estado de los recambios mecánicos influyen directamente en la calidad del producto, en la producción y en el coste de explotación.
Entrada y reparto de la alimentación
El material entra por la parte alta de la trituradora y cae sobre el cono de alimentación, que lo reparte de manera uniforme por toda la circunferencia de la cámara. Ese reparto uniforme es determinante: alimentar por un solo lado provoca un desgaste asimétrico que resta rendimiento a la cámara y vida al revestimiento. El cono de alimentación protege además la tuerca de cabeza del impacto directo del material.
Trituración por compresión
El conjunto de excéntrica mueve el eje principal y el manto con un movimiento giratorio. Cuando el manto se acerca al cóncavo, el material atrapado entre ambas superficies se comprime y se fractura. La cámara, que se va estrechando, da una reducción por etapas: trituración gruesa arriba y fina abajo. Cada vuelta de la excéntrica produce un ciclo completo de compresión.
Descarga del producto
Cuando el manto se aleja del cóncavo (lado abierto del ciclo), el material triturado cae por gravedad hacia la abertura de descarga. El reglaje de cierre (CSS), que es la separación mínima entre manto y cóncavo, determina el tamaño máximo de partícula del producto. El material que no se ha reducido lo suficiente vuelve a triturarse en los ciclos siguientes hasta que pasa por el CSS.
Piezas de desgaste y recambios mecánicos para trituradoras de cono
Una trituradora de cono necesita ocho familias de piezas de desgaste y estructurales. Cada página de componente detalla las opciones de material, las tablas de compatibilidad con el equipo original y las recomendaciones según la aplicación.
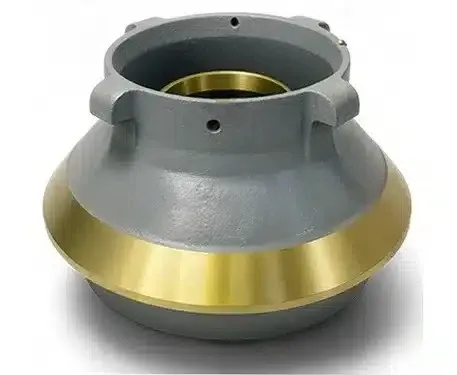
Revestimientos de cono (mantos y cóncavos)
Son las piezas de desgaste principales de toda trituradora de cono. El manto (revestimiento interior giratorio) y el cóncavo (revestimiento exterior fijo) forman la cámara de trituración. La geometría del perfil, el grado de aleación y la elección de cámara determinan directamente la granulometría del producto, la producción y el coste de desgaste por tonelada.
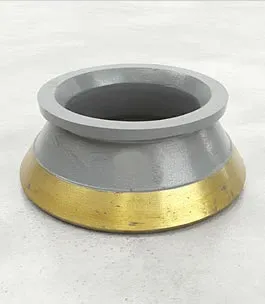
Conos de alimentación
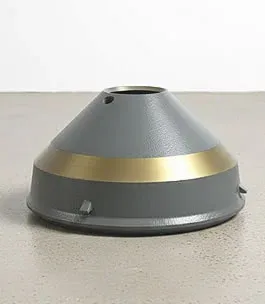
Van montados sobre el manto para repartir el material entrante de manera uniforme por toda la circunferencia de la cámara de trituración. Un cono de alimentación gastado o dañado provoca una alimentación de un solo lado, que causa desgaste desigual del revestimiento, resta producción y genera vibración excesiva.
Anillos sacrificiales (torch rings)
Anillos de desgaste de manganeso, de sacrificio, situados entre el manto y el bastidor principal. Absorben el contacto abrasivo que de otro modo dañaría el eje principal o las superficies del bastidor, componentes caros y lentos de reparar.
Tuercas de bloqueo y anillos de regulación
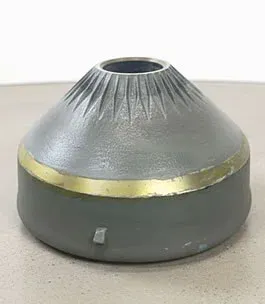
Piezas roscadas mecanizadas con precisión que sujetan el cóncavo en posición y controlan el reglaje de cierre (CSS). Una rosca gastada o dañada impide ajustar el CSS con exactitud, con lo que la granulometría se vuelve irregular y el revestimiento puede aflojarse en marcha.
Conjuntos de excéntrica
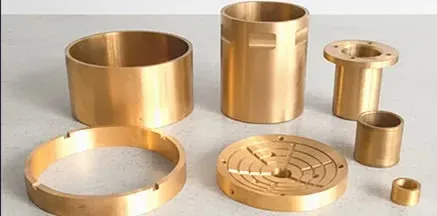
El conjunto de excéntrica genera el movimiento giratorio que produce la trituración. Los casquillos de bronce, el eje excéntrico y los engranajes tienen que mantener holguras precisas: una excéntrica gastada da una excentricidad irregular, resta capacidad y acelera el fallo de los cojinetes.
Casquillos de asiento
Superficies de apoyo que sostienen el eje principal dentro del bastidor. Se mandrinan con precisión para mantener la alineación correcta del eje y la geometría de la excéntrica. Un asiento gastado deja que el eje se mueva, y eso desemboca en desgaste desigual del revestimiento y en averías mecánicas.
Revestimientos de bastidor y protectores de brazo
Protectores de manganeso atornillados para el bastidor principal, los brazos de araña y la zona de descarga. Absorben el contacto abrasivo del material en la descarga: sin ellos, el bastidor de fundición se erosiona y hay que repararlo con soldadura o cambiarlo.
Otros recambios
Retenes antipolvo, arandelas Belleville, cilindros hidráulicos, conjuntos de rótula de cabeza y casquillos de bronce. Estos componentes auxiliares son determinantes para un funcionamiento seguro: un retén gastado deja entrar contaminación, unas arandelas cansadas restan protección ante material no triturable y una hidráulica averiada impide ajustar el CSS.
Elección del grado de manganeso para revestimientos de cono
El grado de manganeso es la decisión que más pesa en la economía del revestimiento de un cono. El grado correcto depende de la energía de impacto de su aplicación, que viene dada por la dureza del material, el tamaño de alimentación, el reglaje de cierre y la velocidad de la máquina. Emplear un grado más alto del que la aplicación pide es tirar el dinero sin ganar vida útil; emplear uno demasiado bajo lleva a un desgaste prematuro y a cambios continuos de revestimiento.
Acero al manganeso Mn13Cr2
Mn13Cr2 (estándar)
Trituración de cono primaria y secundaria de roca dura y abrasiva, con mucha energía de impacto
Referencia
Limitación: No adquiere suficiente acritud en aplicaciones terciarias de poca energía: se bruñe y se desgasta deprisa
Acero al manganeso Mn18Cr2
Mn18Cr2 (manganeso alto)
Trituración secundaria de mucho impacto, alimentación de gran tamaño y roca dura (granito, basalto, cuarcita)
1,2-1,5 veces el Mn13 en aplicaciones de mucho impacto
Limitación: Cuesta más que el Mn13: solo se justifica donde la energía de impacto basta para activar ese manganeso adicional
Acero al manganeso Mn22Cr2
Mn22Cr2 (manganeso muy alto)
Servicio extremo: conos primarios grandes, material de alimentación muy duro y grandes relaciones de reducción
1,5-2 veces el Mn13 en aplicaciones de impacto extremo
Limitación: Coste prémium: solo sale a cuenta cuando la mucha energía de impacto da acritud completa a ese manganeso adicional
Compuesto Mn + TiC
Base Mn14/Mn18 con insertos de TiC (2.800 HV)
Aplicaciones secundarias y terciarias abrasivas, donde la mayor vida útil compensa el sobrecoste
2-3 veces el manganeso estándar
Limitación: Los insertos de TiC pueden desconcharse ante impactos extremos de carga puntual: no se recomiendan en trituración primaria con alimentación grande y sin controlar
Guía rápida de elección
¿Trituración secundaria o terciaria corriente (caliza, grava)?→ Mn13Cr2, el estándar del sector para impactos moderados
¿Trituración secundaria de roca dura (granito, basalto, cuarcita)?→ Mn18Cr2, con más capacidad de acritud para condiciones de más impacto
¿Cono primario de servicio extremo con alimentación muy dura?→ Mn22Cr2, la máxima tenacidad para grandes relaciones de reducción
¿La máxima vida útil en aplicaciones secundarias o terciarias abrasivas?→ Compuesto Mn + TiC, de 2 a 3 veces la vida del manganeso estándar
¿No sabe qué grado le corresponde? Indíquenos el modelo de trituradora, el material de alimentación, su tamaño y el CSS objetivo, y le recomendaremos el grado de manganeso y el perfil de cámara más adecuados.
Marcas y modelos de trituradora de cono compatibles
Aceros y Suministros suministra mantos, cóncavos y recambios mecánicos conforme a las especificaciones dimensionales y de perfil del fabricante original. Todos los revestimientos se contrastan con los planos de cámara originales antes de fabricar. Tolerancia de perfil: ±2 mm; peso: ±2 %; cotas de alojamiento y rosca: ±0,5 mm.
Metso
HP100, HP200, HP300, HP400, HP500, HP800, GP100, GP200, GP300, GP500
Series Nordberg HP y GP, las más extendidas
Sandvik
CH420, CH430, CH440, CH660, CH860, CH870, CS420, CS430, CS440, CS660
Series Hydrocone CH y CS
Terex / Cedarapids
TC1000, TC1150, TC1300, TC36, TC51, MVP280, MVP380, MVP450
Incluidos los modelos Cedarapids y los descatalogados
Kleemann
MCO 9, MCO 11, MCO 13
Trituradoras de cono móviles del grupo Wirtgen
FLSmidth
Raptor 200, Raptor 300, Raptor 400, Raptor 900, XL300, XL400, XL900
Conos de altas prestaciones de las series Raptor y XL
Trio / Weir
TP260, TP350, TP450, TP600, TC36, TC51, TC66, TC84
Modelos fijos de Trio y de Weir Minerals
¿No encuentra su modelo? Consúltenos: trabajamos también con trituradoras de cono descatalogadas y de fabricantes históricos. Envíenos la placa de características o la referencia de la pieza y se lo confirmamos.
Compruebe su modelo¿Necesita piezas para su trituradora de cono?
Envíenos el modelo de la trituradora, el tipo de cámara y las piezas que necesita y le prepararemos un presupuesto.
Buenas prácticas de mantenimiento de trituradoras de cono
Un mantenimiento disciplinado alarga la vida del revestimiento, evita paradas imprevistas y protege los componentes mecánicos de la máquina —casquillos de excéntrica, eje principal y bastidor— de los daños que causan unos revestimientos gastados o unos sistemas auxiliares descuidados.
En cada turno
- Compruebe temperatura, presión y caudal del aceite: unas lecturas anómalas apuntan a problemas de cojinete o de retén
- Inspeccione a la vista el reparto de la alimentación: el material debe fluir por igual alrededor de la cámara
- Atienda a ruidos anómalos: un martilleo metálico, un golpeteo o un roce indican material no triturable o contacto del revestimiento
Cada semana
- Mida el reglaje de cierre (CSS) y contrástelo con el objetivo: ajústelo si la granulometría se ha desviado
- Revise el cono de alimentación y la tolva por si hay desgaste, fisuras o acumulación de material que afecten al reparto
- Compruebe el sistema de seguridad ante material no triturable: presión hidráulica, precarga del acumulador y estado de las arandelas
Cada mes
- Mida el desgaste del revestimiento en varios puntos de la cámara: un desgaste desigual indica problemas de reparto de la alimentación
- Revise el estado del anillo sacrificial y cámbielo antes de que se agote y llegue al bastidor
- Compruebe el estado del aceite hidráulico y los elementos filtrantes: un aceite contaminado acelera el desgaste de retenes y cilindros
En cada cambio de revestimiento
- Revise el eje principal, la cabeza y las superficies de contacto del bastidor por si hay rayado, erosión o corrosión
- Compruebe las holguras del casquillo de excéntrica frente a la especificación del fabricante y cámbielo si está fuera de tolerancia
- Verifique el estado de las roscas del anillo de regulación y de la tuerca de bloqueo: una rosca gastada impide controlar bien el CSS
- Cambie todos los retenes antipolvo: reutilizar retenes gastados deja entrar finos en la zona de cojinetes
- Vuelva a calibrar los indicadores de posición del CSS tras montar revestimientos nuevos
Reglajes de cierre habituales por aplicación
| Aplicación | CSS habitual | Tipo de cámara | Tamaño de producto |
|---|---|---|---|
| Trituración secundaria | 19–38 mm | Gruesa | 25–50 mm |
| Trituración terciaria | 10–19 mm | Media | 13–25 mm |
| Cuaternaria / fina | 6–13 mm | Fina / extrafina | 8–16 mm |
| Arena de machaqueo | 3–8 mm | Extrafina | 0–5 mm |
Los rangos de CSS son orientativos. El reglaje real depende del modelo de trituradora, del estado del revestimiento y de las características de la alimentación. Consulte siempre el manual del fabricante para las recomendaciones de su modelo.
Problemas habituales en trituradoras de cono y cómo resolverlos
Reconocer pronto los patrones de desgaste y los síntomas de funcionamiento evita daños costosos en el eje principal, en el conjunto de excéntrica y en el bastidor. Consulte con nuestro equipo técnico si necesita ayuda para diagnosticar una avería.
Desgaste desigual del revestimiento
Causas probables
- Reparto asimétrico de la alimentación: el material carga más un lado de la cámara
- Cono de alimentación gastado o dañado, que no reparte bien el material alrededor del manto
- No se mantiene la alimentación ahogada: la trituradora trabaja medio vacía y se producen desgastes localizados
Acciones correctoras
- Revise y corrija el reparto de la alimentación: alineación de la canaleta, estado del cono de alimentación y diseño de la tolva
- Mantenga la alimentación ahogada: la cámara debe estar llena en todo momento durante el funcionamiento
- Gire o cambie el cono de alimentación si está gastado, fisurado o deformado
Fisuración o desconchado del revestimiento
Causas probables
- Masilla de respaldo insuficiente: el revestimiento no apoya por completo contra el bastidor
- Aleación inadecuada para la aplicación: demasiado frágil para las condiciones de impacto
- Entradas de material no triturable que superan la capacidad de respuesta del sistema de seguridad
Acciones correctoras
- Aplique la masilla de respaldo correcta, sin dejar huecos, al montar el revestimiento
- Revise la elección de aleación: suba el contenido de manganeso en aplicaciones de más impacto
- Revise y mantenga el sistema de seguridad ante material no triturable: presión hidráulica, acumulador y arandelas
Empaquetamiento o bóveda en la cámara
Causas probables
- Reglaje de cierre demasiado cerrado para el material, sobre todo con alimentación húmeda o con arcillas
- Velocidad de la trituradora insuficiente para las características de la alimentación
- Revestimientos gastados que dejan un perfil de cámara que retiene el material en vez de dejarlo salir
Acciones correctoras
- Abra el CSS para que el material pase, especialmente en condiciones húmedas o pegajosas
- Si el contenido de arcilla es alto, valore perfiles de revestimiento pensados para alimentaciones contaminadas
- Cambie los revestimientos gastados: la geometría de la cámara cambia con el desgaste y eso afecta al flujo
Vibración excesiva
Causas probables
- Desgaste desequilibrado o excéntrico del manto, que genera cargas asimétricas
- Casquillos de excéntrica gastados, que permiten un juego excesivo del eje
- Pernos de anclaje aflojados por entradas repetidas de material no triturable o por cargas de choque
Acciones correctoras
- Revise el patrón de desgaste del revestimiento y cámbielo si es marcadamente desigual
- Compruebe las holguras del casquillo de excéntrica y cámbielo si está fuera de tolerancia
- Vuelva a apretar todos los pernos de anclaje y revise la bancada de hormigón por si hay fisuras
Menos producción o producto sobredimensionado
Causas probables
- El desgaste del revestimiento ha abierto el CSS más allá del objetivo: el producto sale más grueso que la especificación
- Perfil de cámara aplanado: se ha perdido la geometría de reducción progresiva
- Elección incorrecta de cámara para el tamaño de alimentación y el producto buscado
Acciones correctoras
- Ajuste el CSS para compensar el desgaste: mídalo y devuélvalo al valor objetivo
- Cambie los revestimientos si el perfil está aplanado o fuera del margen útil de ajuste
- Revise con nosotros la elección de cámara: cada modelo admite perfiles grueso, medio y fino
Preguntas frecuentes
Respuestas a las dudas más habituales sobre piezas de trituradora de cono, elección de grado de manganeso, mantenimiento y pedidos. ¿No encuentra lo que busca?
Consultar con nuestro equipo¿Qué diferencia hay entre un manto y un cóncavo?
¿Cómo elijo el grado de manganeso adecuado para mi trituradora de cono?
¿Qué es el reglaje de cierre (CSS) y por qué importa?
¿Cada cuánto hay que cambiar los revestimientos de una trituradora de cono?
¿Son compatibles las piezas de cono de Aceros y Suministros con el equipo original?
¿Qué datos hacen falta para presupuestar piezas de trituradora de cono?
¿Qué es la masilla de respaldo y por qué importa?
¿Cuál es el plazo de entrega de las piezas de trituradora de cono?
¿Quiere sacar más partido a su trituradora de cono?
Nuestro equipo técnico le responderá con recomendaciones de grado de manganeso, comprobación del perfil de cámara y un precio competitivo para su trituradora y su aplicación.
Pedir presupuesto sin compromisoMaximice la Vida del Revestimiento
Resina de Anclaje de Aceros y Suministros
Nuestra resina de anclaje epoxi 100% sólido elimina espacios entre revestimientos y cuerpos de trituradora, absorbe vibraciones y extiende la vida útil de las piezas de desgaste. No inflamable, mezcla fácil, sin equipos especiales.
Solicite un presupuesto Gratuito Hoy
Nuestro equipo de ingeniería responde en 24 horas con especificaciones detalladas, recomendaciones de materiales y precios competitivos.