
Especificaciones clave
- Contenido de cromo
- 15–28 % (grados Cr15 a Cr28)
- Rango de dureza
- 55–68 HRC (tras el tratamiento de desestabilización)
- Tipo de carburo
- M7C3 eutéctico (morfología de varilla hexagonal)
- Fracción volumétrica de carburos
- Del 25 al 40 % o más (según el grado)
- Tenacidad a la fractura
- 15–30 MPa·m^0,5 (K1c)
- Tratamiento térmico
- Desestabilización a 950–1.050 °C, temple y revenido a 200–250 °C
- Normas
- ASTM A532 clases II-A, II-B y III-A
- Aplicaciones
- Revestimientos de molino, piezas de bomba, barras batidoras, placas de VSI, barras de parrilla
Características metalúrgicas de la fundición blanca al alto cromo
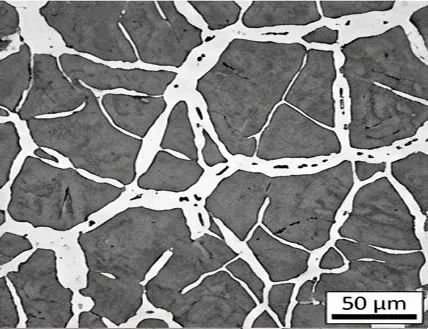
Morfología del carburo eutéctico M7C3
Un cromo por encima del 12 % cambia el tipo de carburo de M3C a M7C3. Estos carburos crecen como varillas hexagonales en sección transversal y como láminas alargadas en sección longitudinal, con durezas de 1.500 a 1.800 HV. Su distribución discontinua evita las redes continuas de carburos que propagan grietas en las fundiciones blancas de baja aleación.
Control de la fracción volumétrica de carburos
La fracción volumétrica de carburos va de aproximadamente el 25 % en los grados hipoeutécticos Cr15 hasta más del 40 % en las composiciones hipereutécticas Cr28. Más volumen de carburos aumenta directamente la resistencia a la abrasión, pero reduce la tenacidad a la fractura. La relación carbono-cromo determina si la aleación solidifica como hipoeutéctica, eutéctica o hipereutéctica.
Matriz austenítica tratable térmicamente
En bruto de colada la matriz es fundamentalmente austenita, retenida por el alto contenido en aleantes. El tratamiento de desestabilización (de 900 a 1.050 °C) precipita carburos secundarios a partir de la austenita y la empobrece en carbono y cromo, de modo que se transforma en martensita al templar. Eso eleva la dureza del conjunto entre 5 y 10 HRC.
Molibdeno para templabilidad en secciones gruesas
Las secciones de más de 75 mm de espesor exigen adiciones de molibdeno (del 1 al 3 %) para suprimir la formación de perlita durante el enfriamiento. Sin templabilidad suficiente, las piezas gruesas desarrollan en su núcleo zonas perlíticas blandas que se desgastan antes y acortan la vida del componente.
Resistencia a la abrasión superior a la del manganeso
En abrasión a tres cuerpos (contacto deslizante con partículas abrasivas sueltas), las fundiciones blancas al alto cromo superan al acero al manganeso Mn14 entre 3 y 6 veces, según el grado y las condiciones. Esa ventaja se nota sobre todo en revestimientos de molino, cuerpos de bomba de lodos y revestimientos de canaleta, donde la energía de impacto es moderada.
Límite: la rotura frágil
La tenacidad a la fractura (K1c) de las fundiciones blancas al alto cromo va de 15 a 30 MPa·m^0,5, frente a más de 80 MPa·m^0,5 del acero austenítico al manganeso. Eso limita su empleo a aplicaciones en las que la energía de impacto se mantenga por debajo del umbral crítico para cada grado y espesor de sección.
La fundición blanca al alto cromo, la aleación de referencia frente a la abrasión
La fundición blanca al alto cromo es la familia de aleaciones dominante en piezas moldeadas resistentes a la abrasión dentro del tratamiento de minerales y la producción de áridos, y se especifica siempre que el mecanismo de desgaste principal es la abrasión por deslizamiento, el rayado profundo o la molienda, y no el impacto de mucha energía. Las adiciones de cromo del 15 al 28 %, clasificadas en la norma ASTM A532 como clase II-A (Cr15Mo3), clase II-B (Cr20Mo) y clase III-A (Cr26 y Cr26Mo), producen una microestructura de carburos eutécticos M7C3 duros dispersos en una matriz de austenita y martensita tratable térmicamente. La fracción volumétrica de carburos (del 25 al 40 % o más), su morfología y la dureza de la matriz se controlan con precisión mediante la composición y el tratamiento de desestabilización (de 950 a 1.050 °C, seguido de temple y revenido a 200-250 °C) para alcanzar durezas de conjunto de 55 a 68 HRC. Con esas durezas, la superficie de la aleación es bastante más dura que el cuarzo (unos 1.100 HV) y que la mayoría de los silicatos que aparecen en minería y en cantera.
El rasgo que define a las fundiciones blancas al alto cromo es el carburo de tipo M7C3, que se forma cuando el cromo supera aproximadamente el 12 % y desplaza el carburo de solidificación desde la red continua M3C propia de la fundición blanca sin alear hasta varillas hexagonales y láminas alargadas discretas, con durezas individuales de 1.500 a 1.800 HV. Esa morfología discontinua mejora de forma apreciable la tenacidad a la fractura (K1c de 15 a 30 MPa·m^0,5) frente a la fundición blanca corriente, sin renunciar a una resistencia a la abrasión excepcional: en los ensayos normalizados de abrasión a tres cuerpos (ASTM G65), las fundiciones blancas al alto cromo superan al acero al manganeso Mn14 por un factor de 3 a 6, según el grado y las condiciones de ensayo. El compromiso entre resistencia a la abrasión y tolerancia al impacto es el gran problema de ingeniería: estas fundiciones dan mucha más vida útil que los aceros al manganeso en abrasión por deslizamiento y rayado, pero su escasa ductilidad les impide absorber cargas de impacto severas (golpes de chatarra metálica o entrada de objetos grandes no triturables) sin riesgo de fisuración catastrófica.
Aplicaciones por tipo de componente
Las aleaciones de fundición blanca al alto cromo se moldean en una gama amplia de componentes de desgaste para equipos de trituración, molienda y bombeo. El grado concreto se ajusta al mecanismo de desgaste y a la severidad del impacto de cada aplicación.
Barras batidoras y piezas de trituradora de impacto
- Barras batidoras en Cr26 para trituradoras HSI secundarias y terciarias con alimentación sin metales
- Placas de impacto en Cr15Mo3 para servicios mixtos de abrasión e impacto en las posiciones bajas de la cámara
- Revestimientos laterales y protectores de bastidor en Cr20Mo para trituradoras de eje horizontal
Revestimientos de molino y componentes de molienda
- Revestimientos de virola en Cr26Mo para molinos SAG, AG y de bolas en tratamiento de roca dura
- Placas de parrilla y parrillas de descarga en Cr20Mo para molinos semiautógenos
- Revestimientos de muñón y de tapa en Cr15Mo3 cuando influye el impacto de la carga
Piezas de bomba de lodos
- Rodetes y revestimientos de voluta en Cr26 para servicio con lodos minerales
- Casquillos de garganta y revestimientos de placa de bastidor en Cr28 para balsas de estériles muy abrasivas
- Tapas de aspiración y componentes de prensaestopas en Cr15Mo3, que requieren tenacidad moderada
Placas de desgaste y componentes de rotor de VSI
- Segmentos de anillo de yunques y placas de cámara en Cr26 para trituradoras VSI de roca contra metal
- Placas distribuidoras y puntas de rotor en Cr26Mo para VSI terciarias de gran producción
- Revestimientos de tubo de alimentación y placas de desgaste superior e inferior en Cr28 para VSI de abrasión extrema
Barras de parrilla y medios de cribado
- Barras de parrilla en Cr26Mo para molinos de martillos y trituradoras de clínker en cementeras
- Placas de criba en Cr20Mo para parrillas de clínker caliente y circuitos de prensa de rodillos
- Barras de parrilla en Cr15Mo3 para trituradoras de martillos de una etapa con carga mixta de impacto y abrasión
¿Necesita ayuda para elegir el grado de alto cromo?
Facilítenos los datos de la aplicación, el material de alimentación y las condiciones de trabajo. Nuestro equipo técnico le recomendará la aleación y el tratamiento térmico más adecuados para sus piezas de desgaste.
Comparativa de grados de fundición blanca al alto cromo
La elección del grado depende del equilibrio que se busque entre resistencia a la abrasión, tolerancia al impacto y espesor de sección. Los grados de más cromo aumentan el volumen de carburos y la vida frente a la abrasión, pero pierden tenacidad. El molibdeno se añade cuando las secciones gruesas o el enfriamiento al aire exigen más templabilidad.
| Material | Dureza | Aplicación | Notas |
|---|---|---|---|
| Cr15Mo3 (ASTM A532 II-A) | 55-62 HRC | Carcasas de bomba, codos de tubería, revestimientos de ciclón y componentes de abrasión moderada donde hace falta algo de tolerancia al impacto | Fracción volumétrica de carburos en torno al 25 %. El grado de menor cromo, y el más tenaz de la familia. La adición de Mo permite templar en masa secciones de hasta 150 mm. |
| Cr20Mo (ASTM A532 II-B) | 58-64 HRC | Revestimientos de molino de bolas, revestimientos de molino de cemento y cuerpos moledores que exigen dureza homogénea en secciones gruesas | Fracción volumétrica de carburos en torno al 30 %. Buen equilibrio entre vida útil y colabilidad. Muy usado en segmentos grandes de revestimiento de molino. |
| Cr26 (ASTM A532 III-A) | 60-66 HRC | Placas de desgaste de VSI, rodetes de bomba de lodos, revestimientos de virola de molino SAG y servicios de mucha abrasión y poco impacto | Fracción volumétrica de carburos en torno al 33 %. El grado estándar de altas prestaciones en piezas de desgaste para tratamiento de minerales. Su menor tenacidad limita la tolerancia al impacto. |
| Cr26Mo (ASTM A532 III-A con Mo) | 62-67 HRC | Revestimientos de molino de sección gruesa, volutas de bomba grandes y barras de parrilla pesadas con espesores de más de 100 mm | La adición de Mo (del 1 al 1,5 %) evita la perlita en el núcleo. Imprescindible en componentes que no admiten un temple rápido por su tamaño o su geometría. |
| Cr28 hipereutéctica | 64-68 HRC | Servicios de abrasión extrema: revestimientos de canaleta en mineral de hierro, rodillos de pulverizador de carbón y placas de desgaste finas con impacto mínimo | Fracción volumétrica de carburos superior al 40 %. Los carburos M7C3 primarios se forman como láminas grandes. Máxima resistencia a la abrasión, pero muy frágil; no sirve para aplicaciones con impacto. |
Cr15Mo3 (ASTM A532 II-A)
Cr20Mo (ASTM A532 II-B)
Cr26 (ASTM A532 III-A)
Cr26Mo (ASTM A532 III-A con Mo)
Cr28 hipereutéctica
Las durezas indicadas corresponden al estado tras el tratamiento de desestabilización y el revenido. En bruto de colada la dureza suele ser de 5 a 10 HRC menor. Los valores reales dependen del espesor de sección, la velocidad de enfriamiento y la composición exacta.
Alto cromo Preguntas frecuentes
Encuentre respuestas a preguntas comunes sobre alto cromo materiales, selección, mantenimiento y pedidos. ¿No encuentra lo que busca?
Contactar a nuestro equipo¿Cuándo conviene la fundición blanca al alto cromo frente al acero al manganeso?
¿Por qué se fisuran a veces las piezas de alto cromo durante el tratamiento térmico?
¿Qué tratamiento térmico necesita la fundición blanca al alto cromo?
¿Qué defectos de moldeo son frecuentes en la fundición blanca al alto cromo?
¿Se puede soldar o reparar la fundición blanca al alto cromo?
¿Cómo influye el espesor de sección en el comportamiento del alto cromo?
Otras páginas de materiales
Aceros al manganeso
Aceros austeníticos al manganeso (Mn12-Mn22) para piezas de desgaste de mucho impacto. Comportamiento a la acritud, elección de aleación y guía de aplicación.
Más informaciónAceros martensíticos
Aceros martensíticos y fundiciones blancas martensíticas de baja aleación para barras batidoras, martillos y componentes de trituradora de impacto que exigen tenacidad y dureza a la vez.
Más informaciónInsertos cerámicos
Insertos cerámicos de alúmina y de alúmina reforzada con circona para resistencia extrema a la abrasión en piezas de trituración y molienda.
Más informaciónCompuestos con insertos de TiC
Compuestos de matriz metálica con carburo de titanio para zonas localizadas de desgaste extremo en barras batidoras, puntas de rotor de VSI y revestimientos de molino.
Más informaciónContenido técnico revisado por el equipo de ingeniería de Aceros y Suministros | Especificaciones metalúrgicas verificadas según normas ASTM/ISO
Especifique la aleación de alto cromo adecuada para sus piezas
Aceros y Suministros suministra piezas de fundición blanca al alto cromo del Cr15 al Cr28. Envíenos sus planos o sus piezas desgastadas y le recomendaremos la aleación, con presupuesto.
Consultar con nuestro equipo técnico