
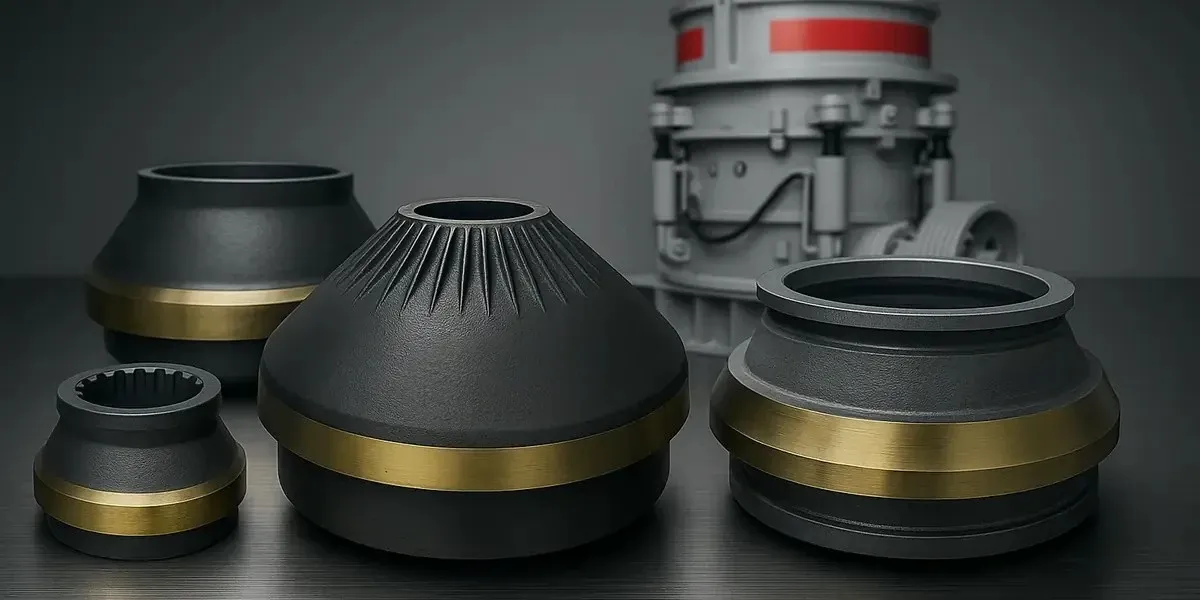
Recambios para Trituradora de Cono
Mantos y Cóncavos de Recambio para Trituradoras de Cono
Mantos y cóncavos para trituradoras de cono en acero al manganeso Mn14-Mn22. Geometría de perfil y grado según cavidad y servicio.
Qué hace un revestimiento de cono y por qué importa el material
Los revestimientos de trituradora de cono—mantos y cóncavos, también llamadosrevestimientos de bol or segmentos de cóncavo— son las piezas de desgaste principales de una trituradora de cono. El manto (el cono interior móvil) describe un movimiento giratorio dentro del cóncavo (el anillo exterior fijo) y tritura el material con los grandes esfuerzos de compresión que genera ese movimiento. La combinación de esfuerzo de compresión, abrasividad de la alimentación y régimen de trabajo determina la velocidad a la que se desgasta el revestimiento y qué grado de manganeso rendirá mejor en cada caso.
El material elegido es el factor que más pesa en la vida de un revestimiento de cono.Más manganeso significa más capacidad de acritud y más tenacidad, pero también más coste por pieza. Menos manganeso sale a cuenta en roca blanda, pero rinde poco en alimentaciones duras y abrasivas. Aceros y Suministros suministra revestimientos de cono en tres grados de acero austenítico al manganeso —Mn13, Mn18 y Mn22— y todos ellos admiteninsertos de TiC (carburo de titanio)para alargar la vida útil en aplicaciones abrasivas con la alimentación controlada.
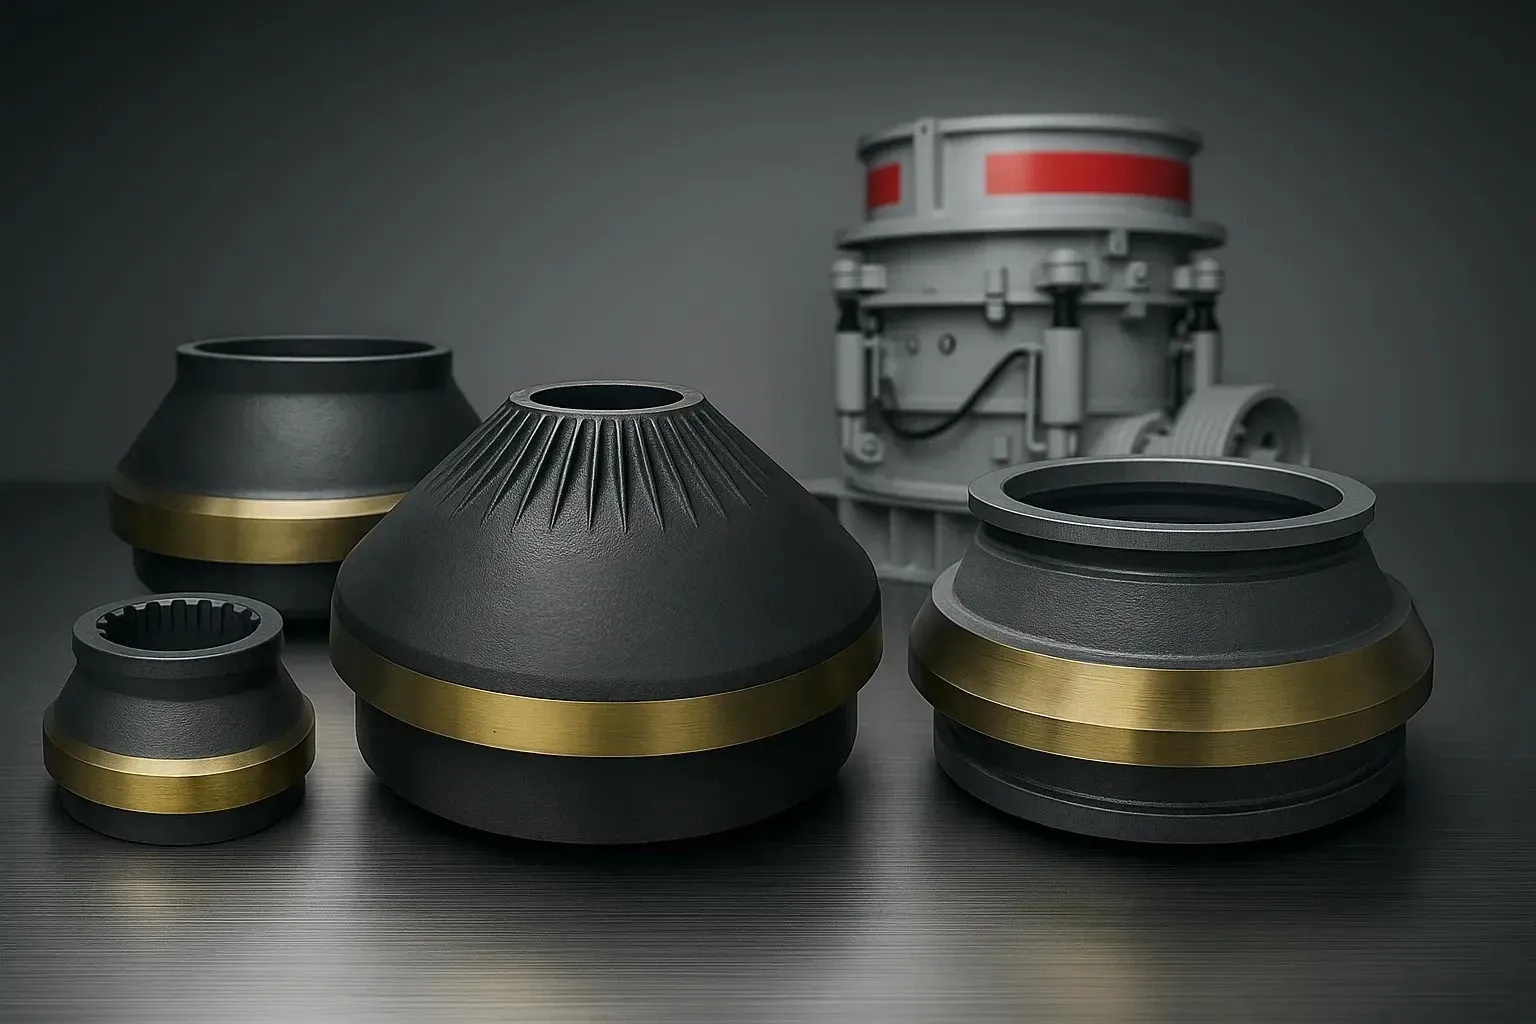
Cámara de trituración del revestimiento de cono
El material se tritura por compresión entre las superficies del manto y del cóncavo
Elección de material por aplicación
Cuatro opciones de revestimiento de cono que cubren desde la trituración secundaria de caliza blanda hasta la minería de servicio severo con canto reforzado con TiC.
| Material | Dureza | Tolerancia al impacto | Aplicación |
|---|---|---|---|
| Manganeso Mn13Cr2 | 200-240 HB (con acritud, hasta 450-500) | Alto | Secundaria de uso general, caliza y cargas variables |
| Manganeso Mn18Cr2 | 210-240 HB (con acritud, hasta 500-550) | Alto | Secundaria/terciaria en roca dura, granito y basalto: el estándar del sector |
| Manganeso Mn22Cr3 | 220-250 HB (con acritud, hasta 550-580) | Muy alto | Cámaras gruesas, minería, golpes severos y riesgo de chatarra metálica |
| Compuesto Mn + TiC | Mn base + 3200 HV TiC inserts | Alto | Alimentaciones abrasivas con redondeo de canto; terciaria y fina con detección de metales |
Mn13Cr2: uso general
Manganeso Mn13Cr2
- Dureza: 200-240 HB (con acritud, hasta 450-500)
- Impacto: Alto
- Aplicación: Secundaria de uso general, caliza y cargas variables
Mn18Cr2: estándar del sector
Manganeso Mn18Cr2
- Dureza: 210-240 HB (con acritud, hasta 500-550)
- Impacto: Alto
- Aplicación: Secundaria/terciaria en roca dura, granito y basalto: el estándar del sector
Mn22Cr3: máxima tenacidad
Manganeso Mn22Cr3
- Dureza: 220-250 HB (con acritud, hasta 550-580)
- Impacto: Muy alto
- Aplicación: Cámaras gruesas, minería, golpes severos y riesgo de chatarra metálica
Compuesto Mn + TiC
Compuesto Mn + TiC
- Dureza: Mn base + 3200 HV TiC inserts
- Impacto: Alto
- Aplicación: Alimentaciones abrasivas con redondeo de canto; terciaria y fina con detección de metales
Nota:Las valoraciones de tolerancia al impacto son cualitativas y reflejan el rendimiento relativo entre estos grados de manganeso. Todos son acero austenítico al manganeso: adquieren acritud bajo compresión y su dureza superficial pasa de unos 200 HB a 450-580 HB durante el funcionamiento. Más manganeso significa más capacidad de acritud y más tenacidad. Consúltenos si necesita datos de ensayo para su aplicación concreta.
Respuesta de acritud por grado de manganeso
Posición de cada grado base de manganeso en el eje dureza-tenacidad. Más manganeso significa a la vez más dureza superficial con acritud y más tenacidad. Los insertos de TiC (flecha) añaden una dureza local de 3.200 HV en el canto. La matriz de manganeso conserva su tenacidad general a compresión, si bien las zonas de inserto pueden alterar el inicio local de fisuras ante impactos puntuales severos. Todos los valores de dureza se dan en HB con acritud; en bruto de colada, la dureza es de 200-250 HB en todos los grados.
Preparación de la alimentación para revestimientos de cono con TiC
Los revestimientos de cono con TiC exigen separación magnética y detección de metales en funcionamiento aguas arriba de la trituradora. Los insertos de TiC rompen ante el impacto puntual de hierro suelto, dientes de pala o acero no detectado. Compruebe cómo prepara la alimentación antes de especificar variantes con TiC.
Si no puede garantizar la retirada de metales aguas arriba, emplee el grado de manganeso corriente que corresponda: Mn18 para la mayoría de los servicios secundarios y terciarios, Mn22 para cámaras gruesas y minería con riesgo de golpes, o Mn13 para roca blanda con carga variable.
Cómo elegir: primero el grado de manganeso y después el TiC
Elegir un revestimiento de cono son dos pasos. Primero, identificar el grado de manganeso adecuado a la dureza de la alimentación, a la intensidad del impacto y al régimen de trabajo. Después, decidir si los insertos de TiC se justifican por la abrasividad de la alimentación y por el intervalo de servicio que necesita.
1Paso 1: grado de manganeso según la aplicación
Manganeso Mn13Cr2
Uso general, cargas variables y roca más blanda
Adquiere acritud con impacto moderado (de 200 a 450-500 HB). Sale a cuenta en caliza, dolomía y funcionamiento intermitente, donde la intensidad de carga varía.
Manganeso Mn18Cr2
Secundaria/terciaria en roca dura con alimentación ahogada constante
La mejor respuesta de acritud para la mayoría de las trituradoras de cono (de 200 a 500-550 HB). Es el punto de partida habitual en granito, basalto y roca dura.
Manganeso Mn22Cr3
Máxima tenacidad, cámaras gruesas y minería con riesgo de golpes
La mayor tenacidad frente a la fisuración por golpes (de 200 a 550-580 HB). Se justifica en cámaras gruesas EC/C con alimentación grande y en minería.
Compuesto Mn + TiC
Alimentaciones abrasivas, trituración terciaria o fina y reglaje de cierre cerrado
Las varillas de TiC (3.200 HV) en las zonas de más desgaste frenan la erosión del canto mientras la matriz de manganeso soporta la compresión. Exige una detección de metales operativa aguas arriba.
¿No sabe qué grado de manganeso le conviene?
Envíenos el modelo de trituradora y el material de alimentación y le recomendaremos el grado adecuado.
2Paso 2: mejora con insertos de TiC
Las varillas de TiC (3.200 HV)refuerzan el canto de trituración frente al desgaste abrasivo. Alargan la vida útil en aplicaciones abrasivas, pero encarecen la pieza y exigen una alimentación limpia para que la chatarra metálica no dañe los insertos. Cuanto más abrasiva y más constante sea la alimentación, más se justifica la mejora con TiC.
| Grado base | Mejora disponible | Cuándo mejorar | Cuándo no hacerlo |
|---|---|---|---|
| Mn13Cr2 | + TiC (3200 HV rods) | Roca blanda abrasiva donde el canto del Mn13 limita la vida útil | Caliza poco abrasiva: no compensa el sobrecoste |
| Mn18Cr2 | + TiC (3200 HV rods) | Granito o basalto en terciaria con reglaje cerrado, donde el canto se redondea demasiado deprisa | Secundaria gruesa: ahí pesa más la tenacidad que conservar el canto |
| Mn22Cr3 | + TiC (3200 HV rods) | Alimentaciones mineras abrasivas con control de chatarra operativo | Frequent uncontrolled shock — TiC spalling risk outweighs benefit |
Regla de idoneidad del TiC:El TiC suele justificarse cuando lo que limita la vida del revestimiento es el redondeo del canto y no la pérdida de espesor. Es lo más habitual en trituración terciaria y fina (cámaras F/EF) con alimentaciones abrasivas y reglajes de cierre cerrados (6-19 mm). Si no puede controlar la chatarra metálica de forma fiable, el manganeso corriente sale más a cuenta.
Plazos de entrega por tipo de material
| Material | Plazo habitual | Por qué |
|---|---|---|
| Mn13Cr2 Manganese (plain) | 4–6 weeks | Fabricación corriente; los tamaños habituales suelen estar disponibles |
| Mn18Cr2 Manganese (plain) | 4–6 weeks | La de mayor volumen de fabricación; los modelos más habituales se mantienen en existencias |
| Mn22Cr3 Manganese (plain) | 5–7 weeks | Menor volumen de fabricación; normalmente se hace bajo pedido |
| Mn + TiC Composite (any base) | 7–9 weeks | Colocar las varillas de TiC exige un segundo proceso de colada y un control de calidad más largo |
El plazo depende del tamaño del revestimiento (clase de peso), de la configuración de cámara, de la cantidad y de la carga de fabricación del momento. Un revestimiento de cono pesa bastante más que una barra batidora: los ciclos de colada, tratamiento térmico y mecanizado son más largos. Si está planificando una parada programada, consúltenos con antelación, sobre todo si necesita variantes con TiC o revestimientos de gran diámetro (HP500/HP800, CH660, Symons de 7 pies).Consúltenos la disponibilidad de mantos y cóncavos Mn18 para Metso HP200, HP300 y HP400 y para Sandvik CH430 y CH440 en las configuraciones de cámara más habituales.Los plazos indicados son duraciones de fabricación habituales; la disponibilidad y el plazo firme se confirman al formalizar el pedido.
¿Está planificando una parada?
Consulte el plazo y la disponibilidad del revestimiento de cono para su modelo y su configuración de cámara.
Revestimientos de cono en acero al manganeso: por qué adquieren acritud
El acero austenítico al manganeso es el material de referencia para los revestimientos de trituradora de cono porque adquiere acritud bajo compresión, que es justamente el mecanismo de carga de estas máquinas. Los ciclos repetidos de compresión provocan una transformación inducida por deformación y un afino de la microestructura en la superficie, y la dureza pasa de 200-240 HB a 450-580 HB según el contenido de manganeso. El material que queda por debajo sigue siendo austenítico —tenaz y dúctil—, de modo que se forma una costra exterior dura sostenida por un núcleo resistente a la fisuración que se renueva a medida que el revestimiento se desgasta.
Para que la acritud se active hace falta carga de compresión suficiente. En una trituradora de cono, eso significa mantener la alimentación ahogada: la cámara debe estar llena en torno al 60-80 % como objetivo general. Una alimentación escasa impide la transformación de austenita en martensita y la superficie se queda blanda y pulida, lo que se conoce comobruñido. Un revestimiento bruñido se desgasta mucho más deprisa, porque una superficie blanda apenas resiste la abrasión. Si la intensidad de carga no basta para activar la acritud, la solución es operativa (subir el caudal de alimentación) y no metalúrgica: cambiar de grado no arregla una alimentación escasa.
Mn13: manganeso de uso general (Mn13Cr2)
El acero al manganeso Mn13Cr2(equivalente a ASTM A128 grado B-3) es la opción económica para trituración secundaria de uso general y tipos de roca más blandos. Con un 11-14 % de manganeso adquiere acritud suficiente bajo compresión moderada, y la adición de cromo mejora la resistencia inicial al desgaste. El Mn13 es el revestimiento de menor coste por pieza y conserva el comportamiento de acritud que hace eficaz al acero al manganeso en una trituradora de cono.
Aplicaciones idóneas
Caliza, dolomía, áridos de dureza baja a media, condiciones de carga variables y funcionamiento intermitente.
Limitación
En roca dura y abrasiva (granito, basalto, cuarcita), el Mn13 rinde menos que el Mn18 tanto en conservación del canto como en dureza con acritud. El ahorro por pieza se suele perder con la menor vida útil en esas condiciones.
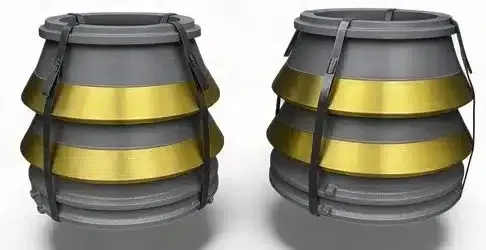
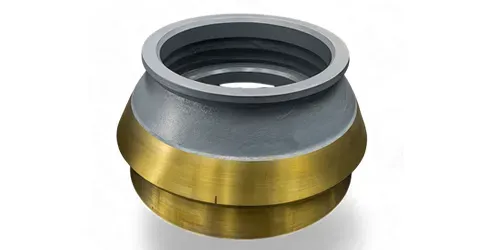
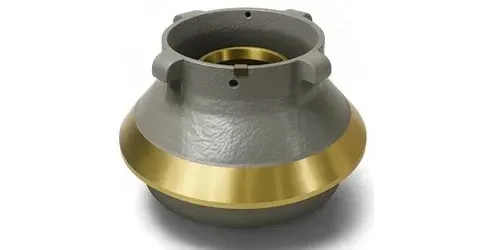
Compuesto Mn18 + TiC
Varillas de carburo de titanio de 3.200 HV
Mn18: el estándar para roca dura (Mn18Cr2)
El acero al manganeso Mn18Cr2(equivalente a ASTM A128 grado C) es el estándar del sector para revestimientos de trituradora de cono que tratan roca dura. Con un 17-19 % de manganeso da la mejor respuesta de acritud: la dureza superficial llega a 500-550 HB con una alimentación ahogada constante. Es el grado con el que trabaja la mayoría de las trituradoras de cono del mundo y el punto de partida correcto en casi todas las aplicaciones secundarias y terciarias.
Aplicaciones idóneas
Granito, basalto, caliza dura, gneis, producción de áridos en general y trituración secundaria y terciaria.
Limitación
Si los golpes (chatarra metálica, alimentación sobredimensionada) son frecuentes y fisuran el revestimiento, pase a Mn22. Si lo que limita la vida es el redondeo abrasivo del canto antes de que el espesor sea crítico, valore los insertos de TiC.
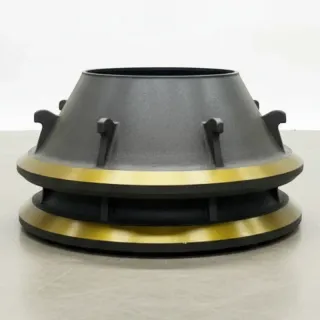
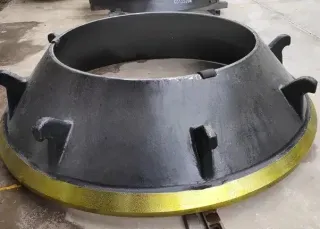
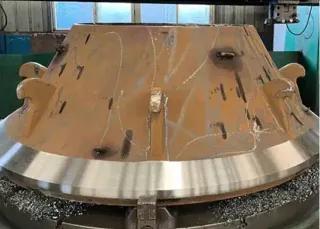
Galería de revestimientos de cono
Mantos y cóncavos en acero al manganeso fabricados conforme a las especificaciones del equipo original para todas las marcas principales de trituradora de cono.
-
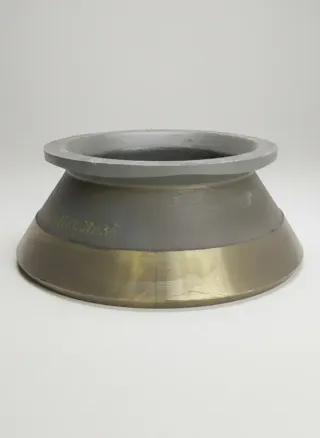
Mn18Cr2 Mantos de cono en manganeso
-
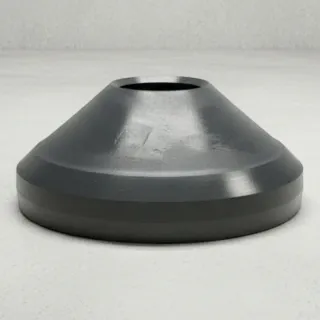
TiC Insert Manto compuesto Mn18 + TiC
-
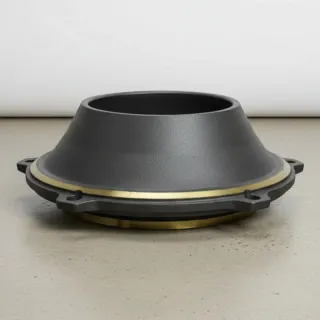
Concaves Juego de cóncavos
-
CNC Machined Manto mecanizado con precisión
-
Casting Fundición de acero al manganeso
-
Heat Treatment Temple en agua
-
Mn22Cr3 Revestimiento Mn22 de servicio severo
-
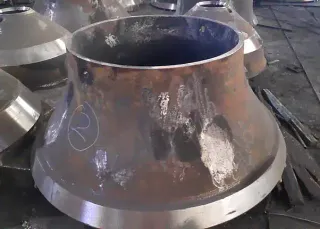
Export Ready Embalaje y expedición
Mn22: máxima tenacidad (Mn22Cr3)
El acero al manganeso Mn22Cr3da la máxima tenacidad para trituración de cono de servicio severo. Con un 20-24 % de manganeso mejora tanto la respuesta de acritud (550-580 HB) como la ductilidad, y por eso es la elección correcta cuando el modo de fallo dominante es la fisuración y no el desgaste abrasivo. El sobrecoste frente al Mn18 solo se justifica en aplicaciones realmente severas: cámaras gruesas (EC/C) con alimentación grande, circuitos mineros con mineral tenaz e instalaciones con entradas ocasionales de chatarra metálica.
Aplicaciones idóneas
Cámaras gruesas EC/C, minería (mineral de hierro, mineral de cobre, roca tenaz), circuitos con riesgo de chatarra metálica y trituración primaria de cono.
Limitación
En aplicaciones de poca abrasión y poco impacto (caliza, áridos blandos), el Mn22 cuesta más que el Mn18 sin una mejora apreciable de rendimiento. Ese manganeso de más no aporta nada donde la intensidad de carga ya basta para que el Mn18 adquiera acritud completa.
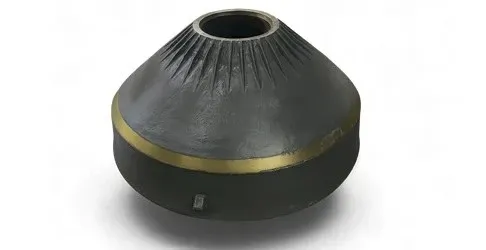
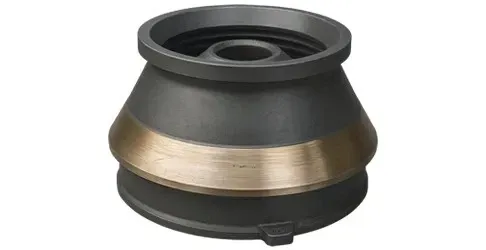
Detalle del inserto de TiC
Varillas de carburo de titanio de 3.200 HV en las zonas de más desgaste
Compuesto Mn + TiC: canto reforzado
Cuando el manganeso corriente se desgasta demasiado deprisa por el redondeo abrasivo del canto, lasvarillas de TiC (carburo de titanio)embebidas en las zonas de golpeo de más desgaste aportan una dureza local de 3.200 HV. La base de manganeso conserva su alta tolerancia al impacto mientras las varillas de TiC resisten la erosión del canto en alimentaciones abrasivas. Este compuesto se sitúa entre el manganeso corriente y las soluciones que exigen un control de alimentación más estricto: alarga los intervalos de servicio en las aplicaciones adecuadas frente al manganeso corriente, pero exige una detección de metales operativa aguas arriba para proteger los insertos.
Aplicaciones idóneas
Trituración terciaria y fina con reglaje de cierre cerrado (6-19 mm), alimentaciones abrasivas (granito, cuarcita) y producción de arena de machaqueo.
Limitación importante
Los insertos de TiC rompen ante el impacto puntual de la chatarra metálica. Sin una detección de metales fiable aguas arriba, un Mn18 o un Mn22 corrientes salen más a cuenta y con menos riesgo. Vea más abajo «Cuándo NO emplear TiC».
Cuándo NO emplear TiC en trituradoras de cono
-
Chatarra metálica sin controlar
Los impactos de acero desconchan el TiC: el sobrecoste se pierde si la chatarra metálica llega a la trituradora con regularidad.
-
Reciclaje sin detección de metales
El corrugado y el acero embebido destrozan los insertos de TiC en poco tiempo. Un Mn18 o un Mn22 corrientes salen más a cuenta.
-
Cámaras gruesas o EC
Ahí importa menos conservar el canto que la tenacidad general. El Mn22 aporta más valor que el TiC en cámaras EC y C.
-
Materiales poco abrasivos
Caliza, roca blanda y alimentaciones con poca sílice: el sobrecoste del TiC no se compensa con una mejora proporcional de vida útil.
¿No sabe quégrado de manganesole conviene?
Nuestro equipo técnico le asesora sin compromiso. Indíquenos el modelo de trituradora, el material de alimentación y los patrones de desgaste que observa y le recomendaremos el revestimiento de cono más adecuado para su instalación.
Alargue la vida del revestimiento
Masilla de respaldo de Aceros y Suministros
Una masilla epoxi 100 % sólida elimina los huecos entre el revestimiento de cono y el cuerpo de la trituradora. Un respaldo correcto absorbe vibraciones, evita que el revestimiento se fisure por carga puntual y alarga la vida de la pieza al garantizar un contacto completo en toda su superficie.
Cambio y gestión del desgaste del revestimiento de cono
Cuándo cambiar los revestimientos de una trituradora de cono
| Fase de desgaste | Indicador | Actuación |
|---|---|---|
| 0–300 horas | Deriva de 1-2 mm en el reglaje de cierre: asentamiento normal | Vigilar cada semana y mantener la alimentación ahogada para que adquiera acritud |
| 300–600 horas | Deriva del CSS de 2–4 mm: desgaste moderado | Ajustar el reglaje de cierre para mantener la especificación de producto |
| 600–900 horas | Deriva de 4-6 mm en el reglaje de cierre: se acerca el fin de vida | Planificar el cambio de revestimientos y pedir el juego de recambio |
| 70 % desgastado | El caudal cae un 10–15 % con el mismo reglaje | Cambiar el manto; al cóncavo le pueden quedar 1–2 campañas |
| Grietas visibles | Cualquier grieta de más de 10 mm | Parada inmediata: riesgo de fallo catastrófico |
| Bruñido | Superficie lisa y brillante, con poca dureza | Planificar el cambio en la próxima parada |
Cambie manto y cóncavo a la vez
Para que el rendimiento de trituración y la geometría de cámara sean los correctos, cambie siempre el manto y el cóncavo juntos, como un juego. Así se garantizan unos perfiles correctos, un control constante del reglaje de cierre y un desgaste parejo en ambas superficies.
Buena práctica:Pida mantos y cóncavos como juego. Montar revestimientos nuevos a la vez asegura que el perfil de cámara sea el correcto desde el principio, y eso maximiza la producción y la calidad del producto durante toda la campaña.
El bruñido acaba con la vida del revestimiento
El bruñido aparece cuando la trituradora trabaja sin la alimentación ahogada suficiente. La superficie de manganeso nunca llega a adquirir acritud: se queda blanda (250-300 HB) y se desgasta mucho más deprisa que un revestimiento bien endurecido. Un bruñido severo no suele recuperarse en un tiempo de trabajo razonable.
Prevención (reglas generales; ajústelas a su trituradora y a su circuito):
- Mantenga la cámara llena en torno al 60-80 % como objetivo general
- No haga trabajar la trituradora en vacío salvo en una parada controlada
- Siga un rodaje gradual con los revestimientos nuevos: suba el caudal de alimentación a lo largo de las primeras 16 horas
- Instale un indicador de nivel de cámara si no lo tiene
Si el ensayo de dureza confirma que la superficie sigue por debajo de 350 HB tras un funcionamiento prolongado, programe el cambio en la siguiente parada.
Elección de cámara: referencia rápida
Ajuste el F80 de la alimentación (el tamaño por el que pasa el 80 %) a la boca de la cámara. Esta sola regla evita casi todos los errores de elección de cámara.
| Cámara | Rango de tamaño de alimentación | Rango de CSS | Aplicación habitual |
|---|---|---|---|
| EC | 150–250 mm | 35–70 mm | Máximo tonelaje, cono primario |
| C | 100–200 mm | 25–50 mm | Secundaria de gran capacidad |
| M | 60–150 mm | 16–38 mm | La más versátil: secundaria/terciaria |
| F | 35–100 mm | 10–25 mm | Control más fino de la granulometría |
| EF | 25–75 mm | 6–16 mm | Arena de machaqueo y producto fino |
Errores habituales:Cámara demasiado grande (alimentación pequeña → desgaste en la parte baja y pérdida de capacidad). Cámara demasiado fina (alimentación grande → recirculación excesiva, con un 40-60 % de material que vuelve). Perfil escalonado para arena de machaqueo (más producción a costa de la cubicidad del producto).
Lo que cuesta apurar el revestimiento más allá de su vida útil
NO trabaje NUNCA en estas condiciones:
- Asiento a la vista: el contacto metal-metal arriesga dañar el bastidor o el eje
- Fisuras visibles: riesgo de fallo catastrófico
- Acanaladuras profundas: las cargas desequilibradas aceleran el fallo de los cojinetes
Daños posibles por retrasar el cambio (de menor a mayor gravedad):
- • Daño leve en el bastidor: reparación localizada, con la trituradora parada varios días
- • Cambio de la rótula de cabeza: reconstrucción importante, con semanas de parada
- • Daño en el eje principal: reconstrucción mayor, con una parada prolongada
- • Fallo catastrófico: posible pérdida total de la máquina
El coste de reparación varía mucho según el tamaño de la trituradora, la zona y las tarifas de servicio del fabricante, pero en todos los casos un juego de revestimientos nuevo cuesta una fracción de lo que cuesta reparar los daños de haber apurado el revestimiento.
Como criterio general, cambie los mantos con un 70 % de desgaste (cuando les quede un 30 % de espesor).
Modelos de trituradora de cono compatibles
Los revestimientos de cono de Aceros y Suministros se fabrican con las tolerancias dimensionales de las siguientes gamas de trituradora. Envíenos el modelo y la configuración de cámara para confirmar cotas antes de pedir.
| OEM | Modelos |
|---|---|
| Metso | HP100 HP200 HP300 HP400 HP500 HP700 HP800 GP100 GP200 GP300 GP500 GP550 Symons 2′–7′ (Standard & Short Head) Omnicone (descatalogada, bajo consulta) MP800, MP1000 (gran formato, bajo consulta) |
| Sandvik | CH420 CH430 CH440 CH660 CH860 CH880 CS420 CS430 CS440 CS660 |
| Terex Cedarapids | TC1000 TC1150 TC1300 MVS380 MVS450 |
| Telsmith | T300 T400 T500 44SBS 57SBS |
| Trio (Weir) | TP260 TP450 TP600 TP900 |
| Pegson | 900 1000 1100 1300 Automax |
| Komatsu | BR380JG BR550JG BR580JG |
| FLSmidth | Raptor 200 Raptor 300 Raptor 450 Raptor 900 |
| KPI-JCI (Astec) | Kodiak K200 K300 K400 K500 |
| Kleemann | MCO 90 MCO 110 MCO 130 |
¿No aparece su modelo?Indíquenos la referencia de la pieza o las cotas de la trituradora. Consúltenos: casi cualquier perfil de revestimiento de cono puede fabricarse a partir de plano.
Cotas y especificaciones del revestimiento de cono
Hay seis parámetros que deben coincidir exactamente con la trituradora:el perfil del revestimiento (configuración de cámara), el diámetro exterior, el cono de asiento, la altura, el detalle de montaje y el peso de la pieza. Para confirmar el ajuste dimensional necesitamos al menos uno de estos datos:
-
Referencia del fabricante
por ejemplo, Metso N55208261 o 442.9673-01
-
Modelo de trituradora y configuración de cámara
por ejemplo, HP300 cámara media, CH440 EC
-
Plano acotado
Con las tolerancias y el detalle de perfil especificados
-
Medida física
Diámetro exterior, altura, ángulo de conicidad y peso
El peso del revestimiento de conoinfluye tanto en el equilibrado de la máquina como en el esfuerzo de trituración. Un manto va desde unos cientos de kilogramos en los conos pequeños hasta varias toneladas en las máquinas grandes de minería. Aceros y Suministros ajusta el peso y el perfil del revestimiento a la especificación del equipo original, salvo que el cliente pida una geometría de cámara modificada para una aplicación concreta.
Datos para un presupuesto rápido
- Marca y modelo de la trituradora
- Configuración de cámara (EC, C, M, F, EF)
- Referencia de la pieza o cotas del revestimiento
- Tipo de material de alimentación
- Grado actual y problemas de desgaste
- Cantidad (mantos, cóncavos o juegos)
¿No tiene claras las especificaciones? Envíenos fotografías de sus revestimientos gastados y de la placa de características y nuestro equipo técnico identificará el perfil y las cotas correctas.
Pedir presupuesto¿Listo para pedir?
Envíenos la referencia del fabricante o el modelo de trituradora para confirmar cotas y precio.
Preguntas frecuentes sobre revestimientos de cono
Respuestas a las dudas más habituales sobre materiales, elección, mantenimiento y pedidos de revestimientos de cono. ¿No encuentra lo que busca?
Consultar con nuestro equipo¿Qué diferencia hay entre un manto y un cóncavo?
¿Qué grado de manganeso dura más en una trituradora de cono?
¿Cuándo conviene elegir insertos de TiC en revestimientos de cono?
¿Por qué se bruñen los revestimientos de cono en vez de adquirir acritud?
¿Cuánto duran normalmente los revestimientos de una trituradora de cono?
¿Qué datos hacen falta para presupuestar revestimientos de cono?
¿Necesitarevestimientos de cono?
Consúltenos la disponibilidad para los modelos más habituales y los plazos de fabricación a medida. Precio de fabricante y asesoramiento técnico de nuestro equipo de aplicación.
24h
Respuesta a consultas
4–9
Semanas de fabricación
50+
Sectores atendidos
Solicite un presupuesto Gratuito Hoy
Nuestro equipo de ingeniería responde en 24 horas con especificaciones detalladas, recomendaciones de materiales y precios competitivos.