
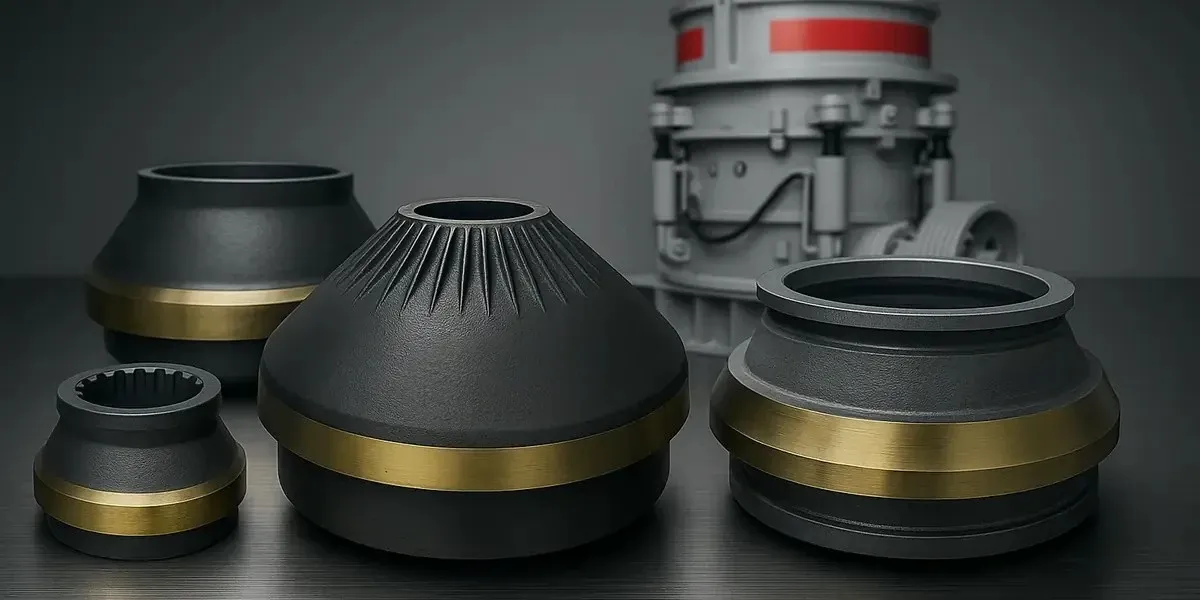
Especificaciones clave
- Aleaciones de casquillo
- Bronces C93200, C95400, C93700; con recubrimiento antifricción
- Dureza del casquillo
- 20-170 HB según la aleación
- Holgura radial
- 0,15-0,40 mm habitual (según el modelo)
- Espesor de película de aceite
- 0,05-0,15 mm mínimo en servicio
- Marcas compatibles
- Metso, Sandvik, Terex, Telsmith, Symons, FLSmidth
- Temperatura de trabajo
- 40-65 °C en el cárter de aceite
- Normas
- ASTM B505 (bronce), ASTM B23 (antifricción)
Opciones de material para los casquillos
Los casquillos de excéntrica se fabrican en aleaciones de bronce elegidas por su capacidad de carga, su resistencia al desgaste y su compatibilidad con el sistema de lubricación. La elección depende del diseño concreto y de las condiciones de trabajo.
| Material | Dureza | Aplicación | Notas |
|---|---|---|---|
| Bronce al plomo-estaño C93200 | 60-70 HB | Casquillos estándar del eje principal | Buena capacidad de carga, lubricidad excelente |
| Bronce al aluminio C95400 | 150-170 HB | Aplicaciones de carga elevada, trituradoras de servicio pesado | Más resistencia, buena resistencia a la corrosión |
| Bronce de alto plomo C93700 | 55-65 HB | Cojinete de emergencia, condiciones de lubricante contaminado | Máxima capacidad de embutir partículas, lubricación límite |
| Bronce con recubrimiento antifricción | 20-30 HB (antifricción) | Recambio donde el fabricante especifica antifricción | Superficie adaptable, capa de desgaste sacrificable |
Bronce al plomo-estaño C93200
Bronce al aluminio C95400
Bronce de alto plomo C93700
Bronce con recubrimiento antifricción
Nota: el material del casquillo debe coincidir con la especificación del fabricante original. Consúltenos con su modelo de trituradora para elegir la aleación correcta.
El conjunto de excéntrica: el origen del movimiento giratorio
El conjunto de excéntrica es el mecanismo de precisión que genera el movimiento giratorio característico de una trituradora de cono: convierte el giro que entra por el piñón de accionamiento en la órbita excéntrica del eje principal y del manto, que produce el ciclo de compresión y liberación propio de la trituración. La excentricidad (la distancia entre el eje del árbol principal y el eje del alojamiento excéntrico, normalmente de 10 a 40 mm según el modelo) determina directamente la carrera de trituración, la capacidad de producción y la relación de reducción de la máquina. El conjunto trabaja a velocidades de giro de 200 a 400 rpm mientras soporta todo el peso y los esfuerzos de trituración del eje principal, del manto y de la carga de material: cargas totales de cojinete que pueden superar los 200-500 kN en máquinas grandes. Los cuerpos de excéntrica se fabrican en fundición gris o dúctil con alojamientos mecanizados con precisión, y las superficies de apoyo críticas las aportan casquillos de bronce de colada centrífuga conformes a ASTM B505 o recubrimientos antifricción según ASTM B23.
El conjunto de excéntrica depende de casquillos de bronce de precisión que sostienen el eje principal y permiten un giro suave con el mínimo rozamiento y desgaste. Estos casquillos trabajan en régimen de lubricación hidrodinámica: una película fina de aceite (normalmente de 0,05 a 0,15 mm de espesor mínimo) separa la superficie del eje de la del casquillo y evita el contacto metal-metal. Mantener esa película exige la holgura radial correcta (habitualmente de 0,15 a 0,40 mm según el diámetro del eje y el modelo), un caudal de aceite suficiente, una viscosidad adecuada a la temperatura de trabajo (con el cárter normalmente entre 40 y 65 °C) y un aceite limpio, sin contaminantes abrasivos. Unos casquillos gastados aumentan la holgura, reducen la presión de la película y permiten el bamboleo del eje, con una vibración que acelera el desgaste de toda la máquina y acaba dañando el eje principal por contacto metal-metal. Aceros y Suministros suministra tanto conjuntos de excéntrica completos (cuerpo, casquillos, contrapesos y corona) como casquillos sueltos, moldeados en bronce al plomo-estaño C93200, bronce al aluminio C95400, bronce de alto plomo C93700 o bronce con recubrimiento antifricción, conforme a la especificación del fabricante original.
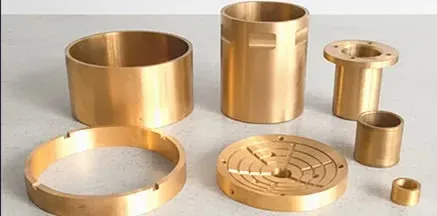
El conjunto de excéntrica gobierna el movimiento giratorio que produce la trituración por compresión, con tolerancias precisas de alojamiento y muñequilla
Características de nuestros componentes de excéntrica
Geometría precisa del alojamiento
Alojamiento excéntrico mecanizado con las cotas exactas, para dar la excentricidad correcta y el ajuste adecuado del casquillo. Determinante para el rendimiento y la vida del cojinete.
Aleaciones de bronce de calidad
Casquillos moldeados en bronce al plomo, al aluminio o fosforoso, elegidos por su capacidad de carga y su lubricidad.
Ranurado de engrase
Ranuras de aceite del casquillo mecanizadas según el patrón del fabricante, para repartir bien el lubricante. Una geometría correcta asegura una película de aceite suficiente.
Ajustes con apriete
Casquillos fabricados con el apriete correcto para el montaje a presión. Un ajuste adecuado evita que el casquillo gire y asegura la transferencia de calor.
Conjuntos completos
Conjuntos de excéntrica completos disponibles, con cuerpo, casquillos, contrapesos y corona cuando procede.
Componentes sueltos
Casquillos y piezas de desgaste sueltos, para el cambio en obra sin sustituir el conjunto completo.
¿Necesita componentes de excéntrica?
Envíenos el modelo de su trituradora y le pasaremos presupuesto de conjuntos completos o de casquillos sueltos.
Compatibilidad con equipos originales
Aceros y Suministros suministra conjuntos de excéntrica y casquillos para todas las marcas principales de trituradora de cono, con las excentricidades y los ajustes de casquillo correctos.
Metso
- Serie HP (HP100-HP800)
- Serie GP (GP100-GP550)
Sandvik
- Serie CH (CH420-CH895)
- Serie CS
- Serie H Hydrocone
Terex / Cedarapids
- Serie TC
- Serie Kodiak
Telsmith
- Serie T (T200-T900)
- Serie H
Symons
- Standard (2'-7')
- Shorthead (2'-7')
FLSmidth
- Serie Raptor
Excéntrica Preguntas frecuentes
Encuentre respuestas a preguntas comunes sobre excéntrica materiales, selección, mantenimiento y pedidos. ¿No encuentra lo que busca?
Contactar a nuestro equipo¿Qué provoca el fallo de un casquillo de excéntrica?
¿Cómo sé si los casquillos de la excéntrica están gastados?
¿Se puede recolar el antifricción de un casquillo gastado?
¿Qué holguras deben tener los casquillos de excéntrica?
Contenido técnico revisado por el equipo de ingeniería de Aceros y Suministros | Especificaciones metalúrgicas verificadas según normas ASTM/ISO
Pida conjuntos de excéntrica y casquillos
Indíquenos el modelo de su trituradora y le pasaremos presupuesto de conjuntos completos o de componentes sueltos.
Consultar con nuestro equipo técnico