
Especificaciones clave
- Grados de material
- Mn18Cr2, Mn22Cr2, Mn22Cr3 (ASTM A128)
- Dureza superficial
- 200-260 HB de partida; endurece a más de 550 HB
- Peso por segmento
- 500-8.000 kg según el tamaño de la trituradora
- Tamaños de trituradora
- Giratorias primarias de 42-65 a 60-110
- Construcción
- Multisegmento, con perfil propio de cada fila
- Respaldo
- Masilla de respaldo de resina epoxi o de cinc, colada in situ
Características de nuestros revestimientos para giratorias
Grados de manganeso de calidad
Grados Mn18 y Mn22 con química controlada, para la máxima acritud por deformación y tenacidad al impacto.
Perfilado preciso
Perfiles de revestimiento calculados para cada cámara concreta. Una geometría correcta asegura una buena acción de trituración y un buen flujo de alimentación.
Construcción segmentada
Diseños multisegmento para poder manipularlos y montarlos con medios habituales. Cada segmento puede sustituirse sin cambiar todo el revestimiento.
Optimización por filas
Las filas de cóncavo pueden especificarse con perfiles y materiales distintos, según las condiciones de desgaste de cada posición.
Puntos de izado
Cáncamos o taladros roscados integrados, para una manipulación segura durante el montaje.
Certificado de peso
Peso de cada segmento documentado, para verificar el equilibrado y planificar el montaje.
Mantos y cóncavos de giratoria: los revestimientos de la trituración primaria
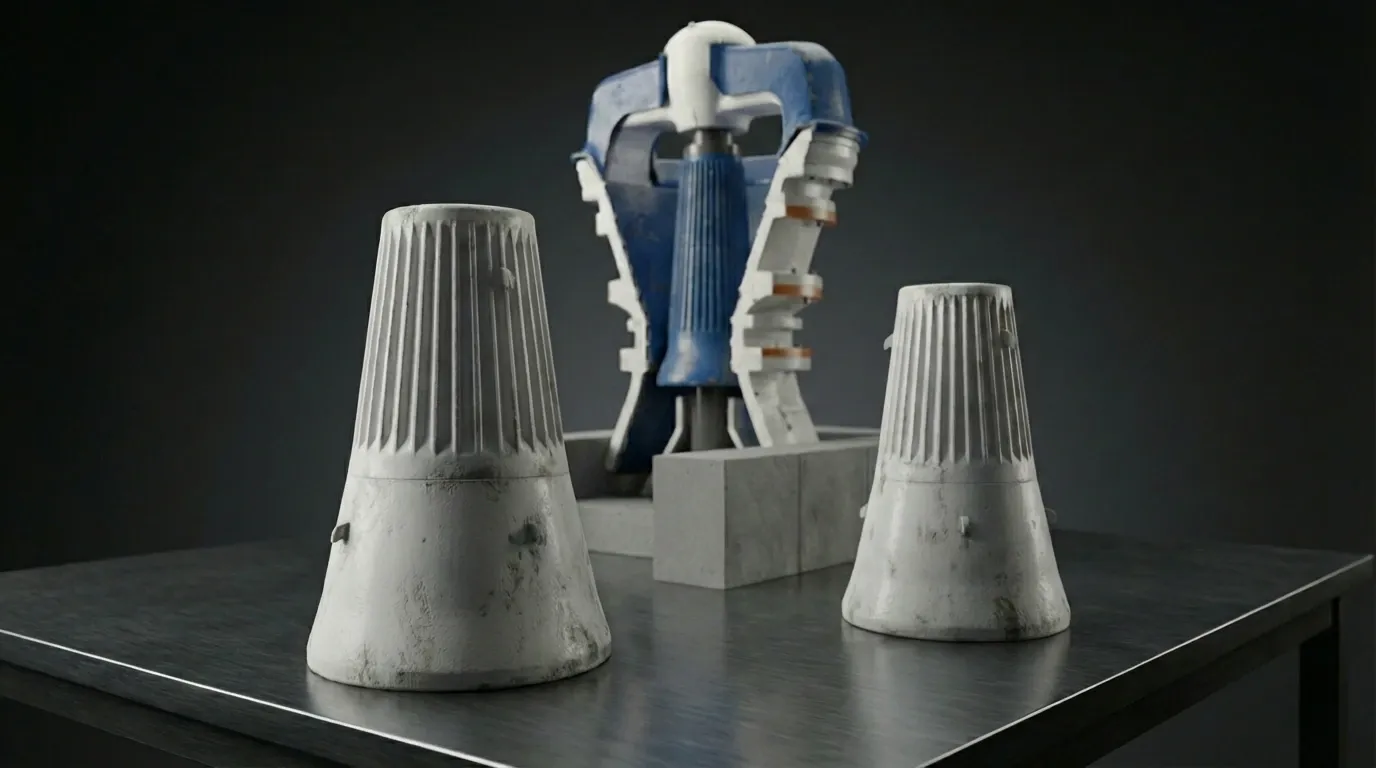
Los mantos y los cóncavos de una trituradora giratoria son los revestimientos macizos de acero al manganeso que forman la cámara de trituración en las giratorias primarias, y están entre las piezas de manganeso moldeadas más grandes que se producen en minería. Un segmento puede pesar desde 500 kg en unidades pequeñas de 42-65 hasta 8.000 kg en las mayores giratorias de 60-110, y trabajan en condiciones extremas: carga continua y elevada de mineral de voladura a ritmos que superan las 10.000 toneladas por hora, material sobredimensionado de la fragmentación por voladura y entradas ocasionales de chatarra metálica. Estos revestimientos se fabrican en grados de acero austenítico al manganeso de calidad (Mn18Cr2, Mn22Cr2 o Mn22Cr3 según ASTM A128), que endurecen por acritud desde 200-260 HB de partida hasta durezas superficiales superiores a 550 HB con el impacto compresivo sostenido de la trituración primaria.
A diferencia de las trituradoras de cono, donde los revestimientos suelen suministrarse de una pieza, los de una giratoria van segmentados para poder manipularlos, transportarlos y montarlos con los puentes grúa disponibles en la mayoría de las naves de trituración. Los segmentos de manto se ajustan alrededor del conjunto de la cabeza del eje principal y se fijan con una tuerca de manto o un aro de apriete, con un respaldo de resina epoxi o de cinc que rellena el hueco entre el segmento y la pieza moldeada de la cabeza. Los segmentos de cóncavo, también llamados revestimientos de bol, se disponen en varias filas dentro de la coraza superior, y cada fila puede llevar un perfil distinto e incluso un grado de manganeso distinto, para optimizar el patrón de desgaste según el equilibrio entre impacto y abrasión propio de cada posición. Un perfilado correcto y una buena elección de material son determinantes para alcanzar la producción objetivo, reducir el consumo de energía y sacar el máximo de toneladas por juego de revestimientos.
Revestimientos segmentados de acero al manganeso para trituradoras giratorias primarias, en grados de Mn18Cr2 a Mn22Cr3 para alimentación de mineral de voladura
Compatibilidad con equipos originales
Aceros y Suministros suministra revestimientos de trituradora giratoria para todas las marcas principales, con los perfiles y las configuraciones de segmento correctos.
Metso
- Superior MKII (42-65, 50-65, 54-75, 60-89, 60-110)
FLSmidth
- Serie XL (42-65, 54-75, 60-89)
- Serie TDMK
Sandvik
- Serie CG (CG820, CG850)
- Serie Superior
ThyssenKrupp
- Serie KB (54-75, 60-89, 63-114)
Fuller Traylor
- Serie NT
- Serie T (54-74, 60-89)
Allis Chalmers
- 60-89, 54-74 Superior Gyratory
¿Necesita mantos o cóncavos de giratoria?
Envíenos el modelo de su trituradora y las características de sus revestimientos actuales y le pasaremos presupuesto con la recomendación de material.
Opciones de material para revestimientos de giratoria
Los revestimientos de una trituradora giratoria trabajan bajo cargas de impacto extremas de alimentación sobredimensionada. La elección de material prima la tenacidad y la capacidad de acritud.
| Material | Dureza | Aplicación | Notas |
|---|---|---|---|
| Manganeso Mn18Cr2 | 200-240 HB (endurece a más de 500 HB) | Grado estándar para la mayoría de las giratorias primarias | Excelente equilibrio entre tenacidad y acritud |
| Manganeso Mn22Cr2 | 210-250 HB (endurece a más de 550 HB) | Grado prémium para minerales duros y abrasivos | Máxima capacidad de acritud para aplicaciones severas |
| Manganeso Mn22Cr3 | 220-260 HB (endurece a más de 550 HB) | Grado superior, para la mayor abrasión e impacto | Más cromo, para resistencia adicional a la abrasión |
Manganeso Mn18Cr2
Manganeso Mn22Cr2
Manganeso Mn22Cr3
Nota: por el tamaño y el coste de estos revestimientos, la elección de material influye mucho en el coste total de propiedad. Consulte con nuestro equipo técnico una recomendación para su mineral.
Mantos y cóncavos Preguntas frecuentes
Encuentre respuestas a preguntas comunes sobre mantos y cóncavos materiales, selección, mantenimiento y pedidos. ¿No encuentra lo que busca?
Contactar a nuestro equipo¿Cuánto duran los revestimientos de una trituradora giratoria?
¿Hay que cambiar manto y cóncavos a la vez?
¿Por qué se desgastan de forma desigual las filas de cóncavo?
¿Cómo se montan los segmentos de revestimiento de una giratoria?
Otras piezas para trituradoras giratorias
Contenido técnico revisado por el equipo de ingeniería de Aceros y Suministros | Especificaciones metalúrgicas verificadas según normas ASTM/ISO
Pida presupuesto de revestimientos para giratoria
Indíquenos el modelo de su trituradora y le pasaremos presupuesto con la recomendación de material para su tipo de mineral.
Consultar con nuestro equipo técnico