
Especificaciones clave
- Aleaciones de bronce
- C93200, C93700, C95400 según ASTM B505/B271
- Grado de antifricción
- ASTM B23 grado 2 o metal antifricción al estaño equivalente
- Holgura radial
- 0,3-0,8 mm habitual, según fabricante y diámetro de eje
- Ranurado de engrase
- Patrones del fabricante, para lubricación de película completa
- Ajuste con apriete
- Diámetro exterior a presión, para retención y transferencia de calor
- Tolerancia de alojamiento
- Mandrinado de precisión H7/H8, para la geometría correcta de película
Casquillos de eje de giratoria: componentes de apoyo críticos
Los casquillos de eje de una trituradora giratoria son componentes de apoyo de precisión que sostienen el eje principal y el conjunto de la excéntrica bajo las cargas extremas y continuas de la trituración primaria. El casquillo inferior de la excéntrica, normalmente en bronce al plomo-estaño C93200 o en bronce de alto contenido en plomo C93700 según ASTM B505, soporta el movimiento oscilante que genera la acción de trituración y mantiene las holguras y la geometría de película de aceite correctas con cargas radiales de cientos de toneladas. El casquillo de araña, en la parte superior, aporta el apoyo y la alineación del eje. Estos componentes de bronce o de metal antifricción, de gran tamaño, exigen una fabricación de precisión con tolerancias H7/H8 en el alojamiento y con las ranuras de engrase mecanizadas según el patrón del fabricante, para asegurar una lubricación hidrodinámica de película completa a lo largo de todo el ciclo de la excéntrica.
El fallo de un casquillo es un suceso grave y costoso, que puede dañar las superficies de muñequilla del eje principal, el alojamiento de la excéntrica o la pieza moldeada de la araña, componentes todos ellos que cuestan un orden de magnitud más que los propios casquillos y cuyos plazos de reposición son bastante más largos. Un análisis de aceite periódico que detecte contenidos elevados de partículas de cobre, estaño o plomo avisa pronto de un desgaste acelerado. El seguimiento de temperatura con termopares o sondas RTD instaladas, con umbrales de alarma, permite detectar la rotura de la película de lubricante antes de que se produzca un contacto catastrófico. La medición periódica de holguras en las paradas programadas, con micrómetros de interiores o galgas de espesores, comprueba que las holguras radiales se mantienen dentro del rango del fabricante, normalmente de 0,3 a 0,8 mm según el diámetro del eje. Aceros y Suministros suministra casquillos de recambio en C93200, C93700, bronce al aluminio C95400 y configuraciones con recubrimiento antifricción, conforme a la especificación del fabricante, para todos los modelos principales de trituradora giratoria.
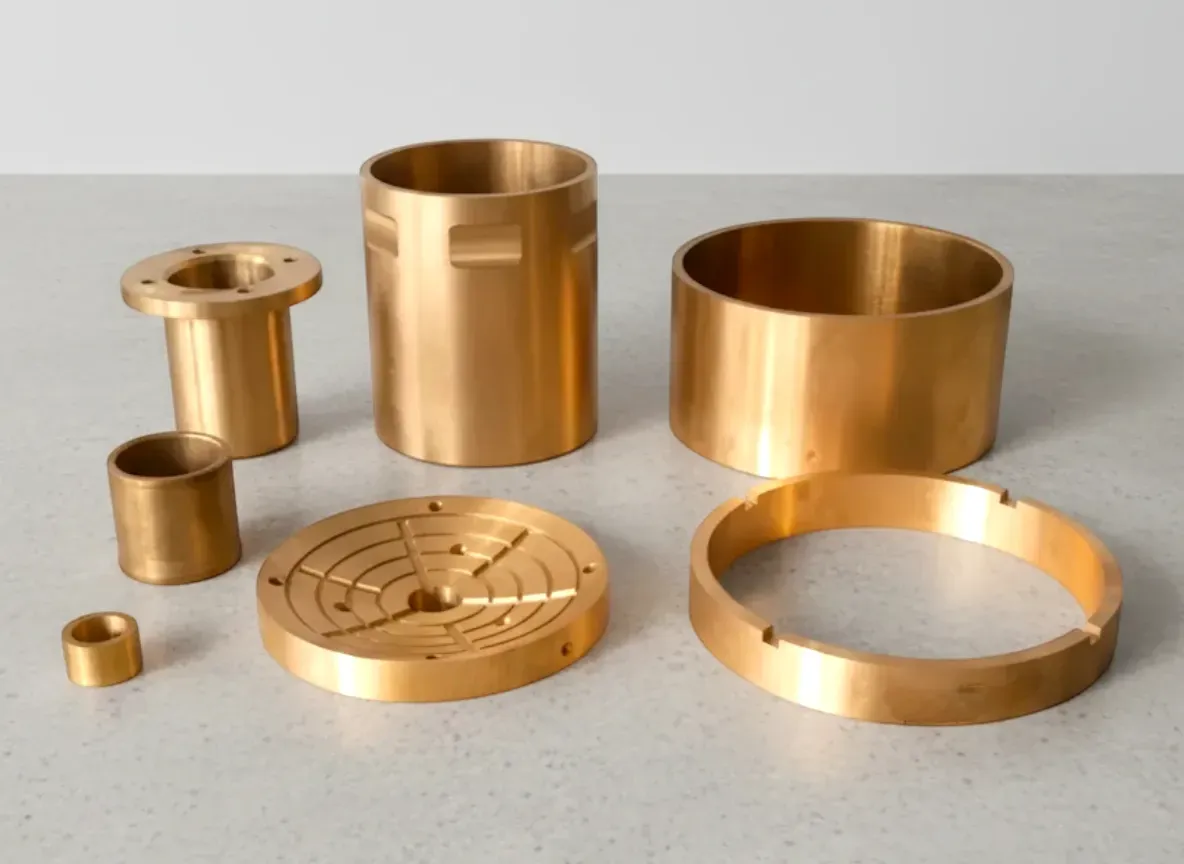
Casquillos de eje en bronce al plomo y en metal antifricción para giratorias primarias, de colada centrífuga y mandrinado de precisión
Características de nuestros casquillos para giratorias
Aleaciones de bronce de calidad
Casquillos moldeados en aleaciones de bronce seleccionadas, con el contenido de plomo adecuado para dar buenas propiedades de cojinete.
Mandrinado de precisión
Alojamientos mecanizados para conseguir las holguras correctas y el espesor de película de aceite óptimo bajo carga.
Ranurado de engrase
Ranuras de distribución de aceite mecanizadas según el patrón del fabricante, para un buen caudal de lubricante en todo el cojinete.
Ajustes con apriete correctos
Diámetro exterior mecanizado para dar el apriete adecuado con el alojamiento, evitar el giro del casquillo y asegurar la transferencia de calor.
Conjuntos completos
Casquillos suministrados sueltos o como conjuntos completos con alojamiento, cuando procede.
Recolada de antifricción
Los casquillos con recubrimiento antifricción gastado a menudo pueden recolarse si la camisa de bronce está en buen estado.
Opciones de material para los casquillos
Los casquillos de trituradora giratoria se fabrican en aleaciones de bronce o en bronce con recubrimiento antifricción, elegidos según la aplicación de cojinete concreta.
| Material | Dureza | Aplicación | Notas |
|---|---|---|---|
| Bronce al plomo-estaño C93200 | 60-70 HB | Casquillos estándar de excéntrica y de araña | Buena capacidad de carga, lubricidad excelente |
| Bronce de alto plomo C93700 | 55-65 HB | Aplicaciones de carga elevada, lubricación límite | Más plomo, para mejor capacidad de embutir partículas |
| Bronce al aluminio C95400 | 150-170 HB | Aplicaciones de servicio pesado que exigen más resistencia | Mayor capacidad de carga, buena resistencia a la corrosión |
| Bronce con recubrimiento antifricción | 20-30 HB (superficie antifricción) | Recambio donde el fabricante especifica antifricción | Superficie adaptable, tolerante con la desalineación |
Bronce al plomo-estaño C93200
Bronce de alto plomo C93700
Bronce al aluminio C95400
Bronce con recubrimiento antifricción
Nota: el material del casquillo debe igualar o superar la especificación del fabricante original. Consúltenos con su modelo de trituradora para elegir correctamente.
¿Necesita casquillos de eje para su giratoria?
Envíenos el modelo de su trituradora y le pasaremos presupuesto de casquillos de excéntrica y de araña.
Compatibilidad con equipos originales
Aceros y Suministros suministra casquillos de eje para todas las marcas principales de trituradora giratoria, con las holguras y las especificaciones de material correctas.
Metso
- Superior MKII (42-65, 50-65, 54-75, 60-89, 60-110)
FLSmidth
- Serie XL (42-65, 54-75, 60-89)
Sandvik
- Serie CG (CG820, CG850)
ThyssenKrupp
- Serie KB (54-75, 60-89, 63-114)
Fuller Traylor
- Serie NT, serie T
Allis Chalmers
- Serie Superior Gyratory
Ejes y casquillos Preguntas frecuentes
Encuentre respuestas a preguntas comunes sobre ejes y casquillos materiales, selección, mantenimiento y pedidos. ¿No encuentra lo que busca?
Contactar a nuestro equipo¿Qué provoca el fallo de un casquillo de giratoria?
¿Qué holguras deben tener los casquillos de una giratoria?
¿Se puede recolar el metal antifricción de un casquillo gastado?
¿Cada cuánto hay que inspeccionar los casquillos?
Otras piezas para trituradoras giratorias
Contenido técnico revisado por el equipo de ingeniería de Aceros y Suministros | Especificaciones metalúrgicas verificadas según normas ASTM/ISO
Pida casquillos de eje de precisión
Indíquenos el modelo de su trituradora y le pasaremos presupuesto con las holguras y los materiales correctos.
Consultar con nuestro equipo técnico