
Especificaciones clave
- Grados de material
- AISI 4140, AISI 4340, EN19 (709M40), EN24 (817M40)
- Rango de dureza
- 28-36 HRC (temple y revenido)
- Tolerancia de muñequilla
- h6 / h7 según ISO 286
- Inspección
- Ultrasonidos según ASTM A388, partículas magnéticas opcional
- Resistencia a tracción
- 850-1.100 MPa según el grado
- Marcas compatibles
- Metso, Sandvik, Terex, Kleemann, Hazemag, McCloskey
- Diámetro
- 120-350 mm según el modelo de trituradora
Ejes de trituradora HSI: forja de precisión para un servicio exigente
El eje principal es el enlace estructural clave de una trituradora de impacto HSI: soporta el conjunto del rotor y transmite todos los esfuerzos de trituración a la estructura de la carcasa a través de los rodamientos. Tiene que aguantar cargas cíclicas continuas de impactos que pueden generar momentos flectores instantáneos de más de 50 kN·m, esfuerzos de torsión del accionamiento con potencias de trituración de 75 a 500 kW y momentos flectores estáticos de una masa de rotor de 1.500 a 12.000 kg. Los ejes se fabrican en aceros aleados forjados de calidad, como AISI 4140 o AISI 4340 (o sus equivalentes europeos EN19 y EN24), templados y revenidos hasta 28-36 HRC, con resistencias a tracción de 850 a 1.100 MPa. La rotura de un eje es un suceso catastrófico, que destruye rodamientos, daña carcasas y detiene por completo la producción, con plazos de reparación habituales de 4 a 8 semanas y costes que pueden superar el valor de la propia máquina.
Aceros y Suministros suministra ejes de recambio a partir de tochos de acero aleado forjado de calidad, con trazabilidad de material y control dimensional estricto en todas las superficies críticas. Las muñequillas de rodamiento se rectifican a tolerancias h6 o h7 según ISO 286, con acabados superficiales de Ra 0,8 o mejores, para asegurar el ajuste con apriete correcto con el aro interior del rodamiento y evitar la corrosión por rozamiento. Los chaveteros y las interfaces de accionamiento se mecanizan con geometría precisa y radios de acuerdo controlados, para reducir al mínimo los concentradores de tensión que podrían iniciar una fisura por fatiga. Los ejes se someten a inspección por ultrasonidos según ASTM A388 para comprobar la integridad del material y detectar defectos subsuperficiales, como inclusiones, poros o pliegues de forja; la inspección por partículas magnéticas de las superficies acabadas está disponible bajo consulta, para asegurar además la integridad superficial en los puntos de mayor concentración de tensión. Indíquenos en el pedido qué documentación necesita recibir con el eje: certificado de material, informe dimensional y resultados de ultrasonidos.
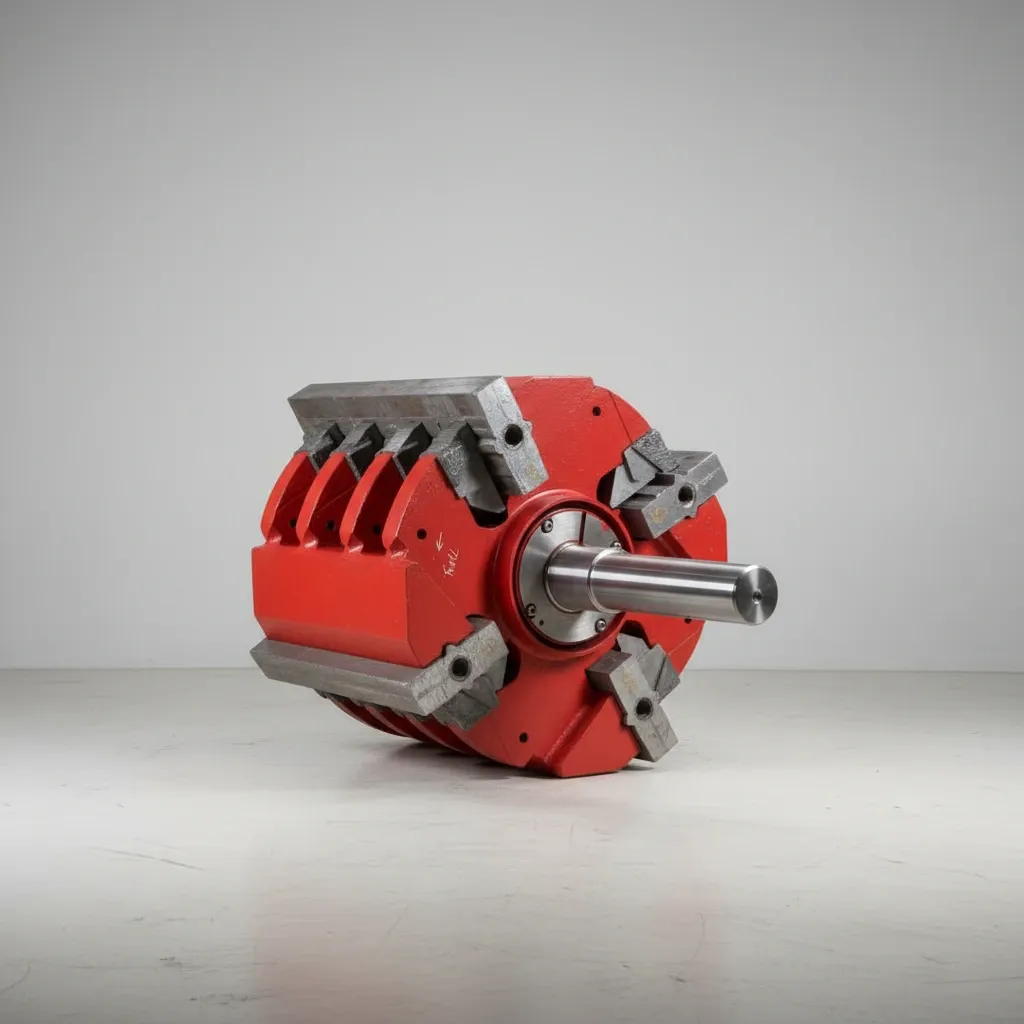
Eje principal forjado en AISI 4140/4340 con muñequillas de rodamiento rectificadas de precisión, con ensayo por ultrasonidos según ASTM A388
Características de nuestros ejes para HSI
Material forjado de calidad
Ejes forjados en acero aleado 4140, 4340 o equivalente, para conseguir resistencia, tenacidad y comportamiento a fatiga óptimos.
Mecanizado de precisión
Todas las muñequillas, asientos e interfaces se mecanizan por CNC a las tolerancias del equipo original, con los acabados superficiales que exigen rodamientos y retenes.
Tratamiento térmico
Temple y revenido para alcanzar la dureza especificada con la tenacidad adecuada a las condiciones de carga cíclica.
Ensayos no destructivos
Inspección por ultrasonidos para detectar defectos internos. Inspección por partículas magnéticas de las superficies acabadas, bajo consulta.
Opciones de chavetero
Configuraciones de chavetero estándar y a medida para el accionamiento y el montaje del rotor, con el ajuste de chaveta de la especificación original.
Embalaje protector
Recubrimiento antioxidante y embalaje reforzado, para un transporte y un almacenamiento seguros hasta el montaje.
Especificaciones de material del eje
La elección del material depende de la severidad de la carga y de la especificación de diseño original. Los aceros más aleados dan mejor resistencia a fatiga en aplicaciones de servicio pesado.
| Material | Dureza | Aplicación | Notas |
|---|---|---|---|
| Acero aleado AISI 4140 | 28-32 HRC | Recambio estándar para la mayoría de las HSI de servicio medio | Buen equilibrio entre resistencia y maquinabilidad |
| Acero aleado AISI 4340 | 30-36 HRC | Servicio pesado, rotores grandes, mucho impacto | Mayor tenacidad y resistencia a fatiga |
| EN19 (709M40) | 28-34 HRC | Especificación europea equivalente al 4140 | Especificación habitual de equipo original |
| EN24 (817M40) | 30-36 HRC | Especificación europea para ejes de servicio pesado | Más níquel, para mejor tenacidad |
Acero aleado AISI 4140
Acero aleado AISI 4340
EN19 (709M40)
EN24 (817M40)
Nota: la especificación de material debe igualar o superar el diseño original. Consúltenos con los planos del eje o las referencias del fabricante para confirmar el material.
¿Necesita un eje de recambio?
Envíenos el modelo de su trituradora y las cotas del eje para un presupuesto. También podemos partir de planos o de un eje gastado.
Compatibilidad con equipos originales
Aceros y Suministros suministra ejes de recambio para todas las marcas principales de trituradora HSI, fabricados conforme a la especificación original o reproducidos a partir de una muestra.
Metso
- NP1007, NP1110, NP1213, NP1315, NP1520
- Serie Lokotrack LT
Sandvik
- CI411, CI511, CI611, CI711, CI821
- Serie QI, móviles
Terex
- Finlay I-100, I-110, I-120, I-130, I-140
- Trakpactor 230, 260, 320, 500
Kleemann
- MR 110, MR 130, MR 150, MR 170
Hazemag
- AP5, AP6, AP7
- APK30, APK40, APK50
McCloskey
- I34, I44, I54
Ejes Preguntas frecuentes
Encuentre respuestas a preguntas comunes sobre ejes materiales, selección, mantenimiento y pedidos. ¿No encuentra lo que busca?
Contactar a nuestro equipo¿Qué provoca la rotura de un eje en una trituradora HSI?
¿Se puede reconstruir un eje gastado?
¿Qué tolerancias son críticas en un eje de trituradora?
¿Qué datos hacen falta para presupuestar un eje de recambio?
Otras piezas para trituradoras de impacto HSI
Contenido técnico revisado por el equipo de ingeniería de Aceros y Suministros | Especificaciones metalúrgicas verificadas según normas ASTM/ISO
Pida un eje de recambio mecanizado de precisión
Indíquenos el modelo de su trituradora y las características del eje y le pasaremos presupuesto, con la documentación de material que necesite.
Consultar con nuestro equipo técnico