
Especificaciones clave
- Calidades disponibles
- Calidad 8.8, 10.9, 12.9 (métrica) / SAE grado 5 y 8 (pulgadas)
- Límite elástico
- 640 MPa (8.8) / 830 MPa (10.9) / 970 MPa (12.9)
- Rango de dureza
- 22-44 HRC según la calidad
- Tamaños
- De M12 a M36 (métrica), de 1/2" a 1-1/2" (pulgadas)
- Normas
- ISO 898-1 (métrica), SAE J429 (pulgadas)
- Acabados
- Cincado, fosfatado o sin acabado
Especificaciones de la tornillería
La calidad de la tornillería debe igualar o superar la especificación del equipo original. Usar calidades inferiores es peligroso. Pueden emplearse calidades superiores cuando sean compatibles con el diseño de la unión.
| Material | Dureza | Aplicación | Notas |
|---|---|---|---|
| Calidad 8.8 (métrica) | 22-32 HRC | Fijaciones de servicio ligero, posiciones no críticas | Límite elástico: 640 MPa. No recomendada para retención de barras batidoras. |
| Calidad 10.9 (métrica) | 32-39 HRC | Tornillería estándar de retención de barras batidoras | Límite elástico: 830 MPa. La calidad más habitual en trituradoras HSI. |
| Calidad 12.9 (métrica) | 39-44 HRC | Aplicaciones de servicio pesado, rotores grandes | Límite elástico: 970 MPa. Necesaria en servicios de mucho impacto. |
| SAE grado 8 (pulgadas) | 33-39 HRC | Equivalente en pulgadas a la calidad 10.9 | Límite elástico: 827 MPa. Habitual en equipos norteamericanos. |
Calidad 8.8 (métrica)
Calidad 10.9 (métrica)
Calidad 12.9 (métrica)
SAE grado 8 (pulgadas)
Importante: no sustituya nunca por tornillería de calidad inferior. Los tornillos estirados o ya apretados deben cambiarse, no reutilizarse.
Tornillería de alta resistencia para una retención segura de las barras
La tornillería de fijación sujeta barras batidoras, zapatas, cuñas y demás componentes de retención al cuerpo del rotor en las trituradoras de impacto HSI. Esta tornillería trabaja en unas de las condiciones más exigentes de cualquier aplicación industrial: cargas de choque repetidas de los golpes de trituración, con fuerzas instantáneas de más de 100 kN; fuerzas centrífugas elevadas por el giro del rotor a 500-1.000 rpm o más; vibración continua del flujo de material y del desequilibrio residual; y variaciones de temperatura por la exposición ambiental. La tornillería se fabrica conforme a ISO 898-1 (métrica) o SAE J429 (pulgadas) en calidad 10.9 (830 MPa de límite elástico, 32-39 HRC) y calidad 12.9 (970 MPa, 39-44 HRC). Usar tornillería incorrecta o gastada, incapaz de mantener la precarga necesaria en esas condiciones, es un riesgo grave de seguridad que puede acabar en la proyección de una barra batidora, con daños catastróficos en la máquina y un peligro serio para las personas.
Aceros y Suministros suministra tornillería de alta resistencia certificada, ajustada a cada diseño de rotor, con trazabilidad de material y marcado de calidad según ISO 898-1 o SAE J429. Todos los juegos incluyen las especificaciones de par correctas, calculadas para el tamaño de rosca, la calidad y el estado de lubricación concretos, porque el par necesario varía bastante con esos parámetros: por ejemplo, un tornillo M24 de calidad 10.9 necesita unos 700 N·m en seco, pero solo unos 500 N·m con pasta antigripante aplicada. La tornillería debe cambiarse a intervalos regulares con independencia de su aspecto, porque los tornillos de alta resistencia sometidos a carga cíclica acumulan daño por fatiga que no se ve en una inspección exterior pero que va reduciendo su capacidad de amarre. El coste total de un juego completo de tornillería suele quedar por debajo del 1-2 % del gasto de un cambio de barras, lo que convierte su sustitución rutinaria en la práctica de mantenimiento más rentable de una trituradora de impacto.
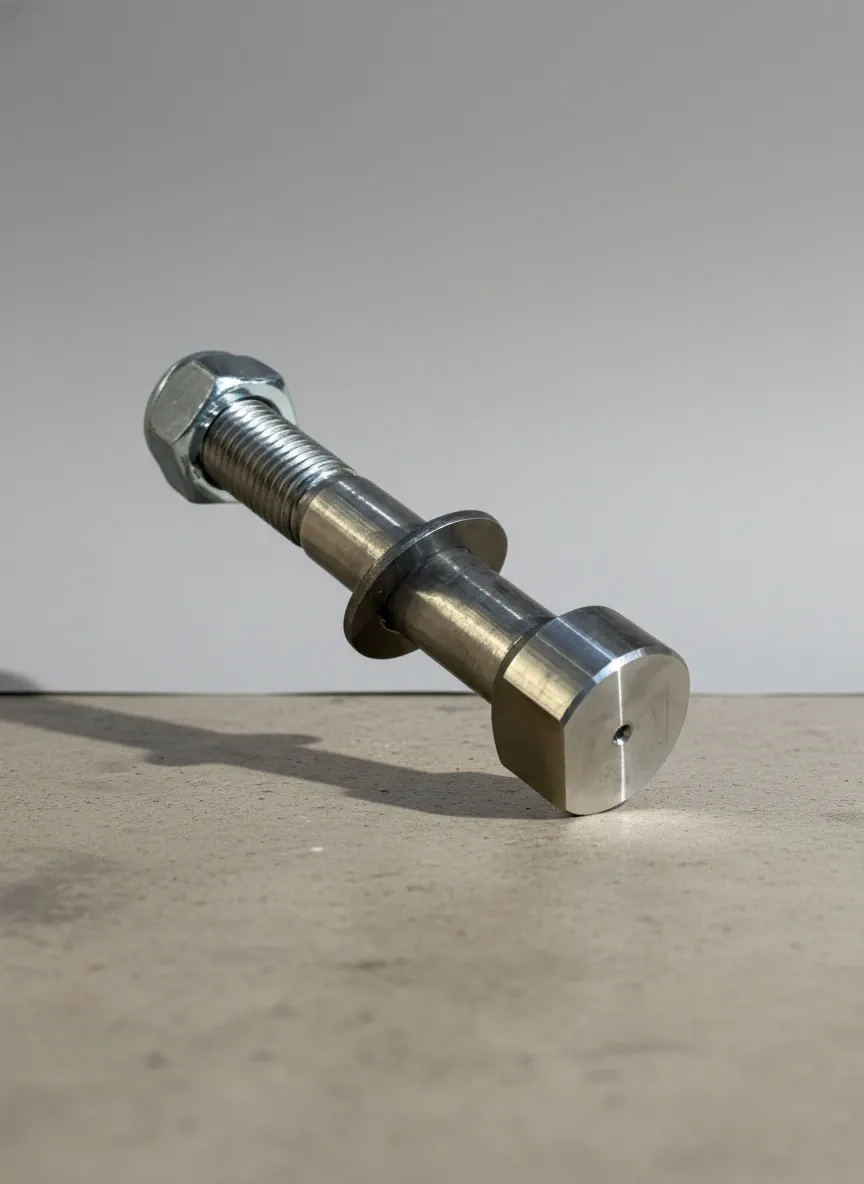
Tornillería de alta resistencia certificada con especificaciones de par, en calidades 10.9 y 12.9 según ISO 898-1
Características de nuestra tornillería de fijación
Calidades de alta resistencia
Tornillería de calidad 10.9 (830 MPa) y 12.9 (970 MPa), elegida según los requisitos del diseño original.
Rosca correcta
Roscas métricas y en pulgadas ajustadas a su diseño de rotor, con la longitud de agarre comprobada para una carga segura.
Tipos de cabeza
Cabeza hexagonal, cilíndrica con hexágono interior y avellanada, según el diseño original. La altura de cabeza correcta evita interferencias.
Tratamientos superficiales
Cincado, fosfatado o sin acabado, según las exigencias de la aplicación y la resistencia a la corrosión necesaria.
Juegos completos
Juegos completos con tornillos, tuercas, arandelas y arandelas de seguridad, según requiera el sistema de retención.
Documentación de par
Especificaciones de par facilitadas para todos los tamaños y calidades. Un par correcto es determinante para trabajar con seguridad.
¿Necesita tornillería de fijación para su HSI?
Envíenos el modelo de su rotor y le prepararemos un juego completo con las calidades y las especificaciones de par correctas.
Compatibilidad con equipos originales
Aceros y Suministros suministra juegos completos de tornillería para todas las marcas principales de trituradora HSI. Los juegos incluyen todos los tornillos, tuercas y arandelas necesarios para el servicio completo del rotor.
Metso
- NP1007, NP1110, NP1213, NP1315, NP1520
- Lokotrack LT1110, LT1213, LT1315
Sandvik
- CI411, CI511, CI611, CI711, CI821
- QI240, QI340, QI440, QI540
Terex
- Finlay I-100, I-110, I-120, I-130, I-140
- Trakpactor 230, 260, 320, 500
Kleemann
- MR 110, MR 130, MR 150, MR 170
Hazemag
- AP5, AP6, AP7
- APK30, APK40, APK50
McCloskey
- I34, I44, I54
Tornillería de fijación Preguntas frecuentes
Encuentre respuestas a preguntas comunes sobre tornillería de fijación materiales, selección, mantenimiento y pedidos. ¿No encuentra lo que busca?
Contactar a nuestro equipo¿Cada cuánto hay que cambiar la tornillería de fijación?
¿Puedo reutilizar los tornillos si parecen estar bien?
¿Qué pasa si aprieto con un par incorrecto?
¿Debo usar fijador de roscas en la tornillería de la trituradora?
Contenido técnico revisado por el equipo de ingeniería de Aceros y Suministros | Especificaciones metalúrgicas verificadas según normas ASTM/ISO
Pida juegos completos de tornillería
Indíquenos el modelo de su rotor y le prepararemos un juego completo con las calidades, los tamaños y las especificaciones de par correctos.
Consultar con nuestro equipo técnico