
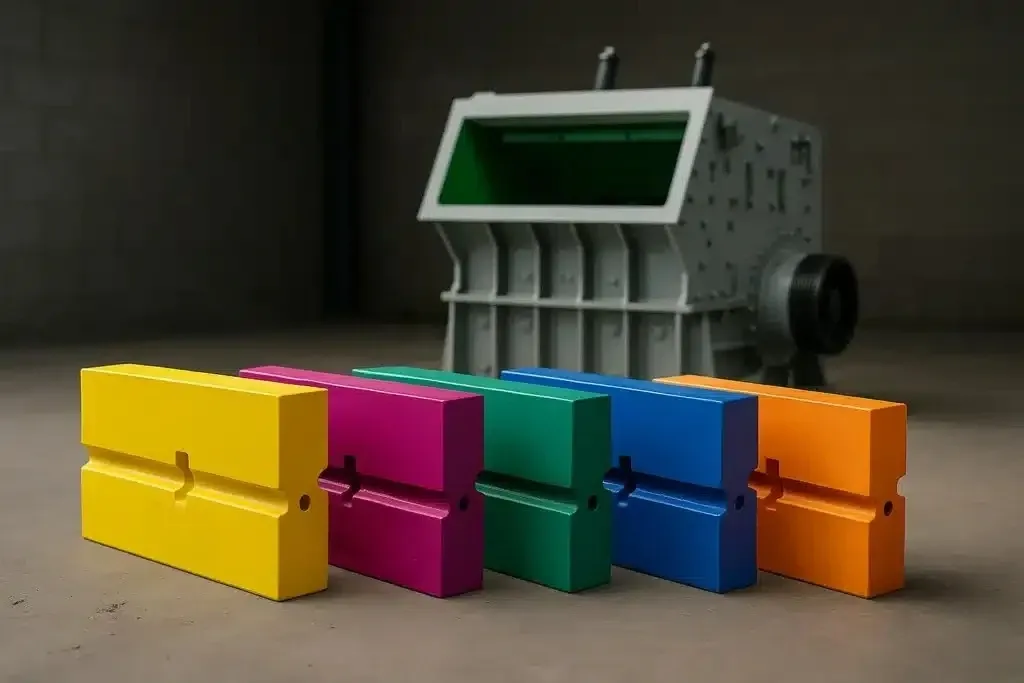
Especificaciones clave
- Dureza de la zapata
- 35-42 HRC (acero aleado forjado)
- Dureza de la cuña
- 38-45 HRC (acero aleado forjado)
- Calidad de tornillería
- Calidad 10.9 (830 MPa) / calidad 12.9 (970 MPa)
- Rango de par
- 120-180 N·m habitual (según el modelo)
- Tratamiento superficial
- Cincado, fosfatado o sin acabado
- Marcas compatibles
- Metso, Sandvik, Terex, Kleemann, Hazemag, McCloskey
Herrajes de retención de barras: componentes críticos para trabajar con seguridad
Las zapatas y las cuñas son las piezas mecanizadas de precisión que fijan las barras batidoras al cuerpo del rotor en las trituradoras de impacto HSI. En servicio, las barras reciben impactos repetidos de mucha energía, que generan fuerzas centrífugas y de choque considerables, a menudo por encima de 50-100 kN según el diámetro del rotor y la velocidad de punta. Unos herrajes de retención bien diseñados, en acero aleado forjado (normalmente de 35 a 45 HRC), mantienen las barras firmemente asentadas en los alojamientos del rotor y a la vez permiten desmontarlas de forma controlada en mantenimiento. Cada sistema de retención se calcula para un diseño de rotor concreto, con ángulos de cuña, profundidades de alojamiento y fuerzas de apriete calculados para resistir las cargas centrífugas, de impacto y de vibración propias de esa máquina. Usar herrajes incorrectos o que no correspondan crea un riesgo grave de seguridad, que puede acabar en la proyección de una barra a más de 30 m/s.
El fallo del sistema de retención es uno de los sucesos más peligrosos que pueden darse en una trituradora HSI. Una barra suelta o proyectada puede causar daños catastróficos en la carcasa, en las placas de impacto, en el cuerpo del rotor y en los equipos contiguos, con costes de reparación que a menudo superan el valor de un juego completo de piezas de desgaste. Las zapatas, cuñas o tornillería que muestren deformación, fisuras o desgaste excesivo deben cambiarse de inmediato. Aceros y Suministros suministra juegos completos de herrajes de retención ajustados a cada diseño de rotor y perfil de barra, con tornillería de calidad 10.9 y 12.9 según ISO 898-1 y especificaciones de par documentadas. Cada juego incluye zapatas, cuñas, tornillos, tuercas, arandelas de seguridad y arandelas planas según requiera el sistema de retención concreto, de modo que se dispone de todo lo necesario para un cambio de barras seguro y ágil.
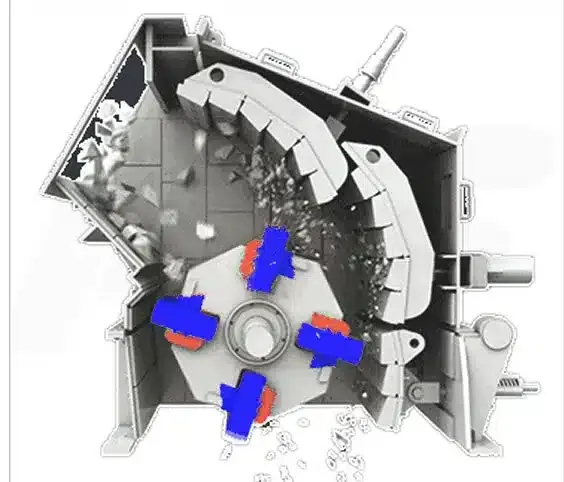
Las zapatas y cuñas de acero aleado forjado fijan las barras batidoras al rotor; un ajuste correcto evita su movimiento y su proyección en servicio
Características de nuestros herrajes de retención
Ajuste por modelo
Zapatas y cuñas mecanizadas con las cotas exactas del equipo original para su diseño de rotor. Un herraje de retención incorrecto es un riesgo de seguridad.
Materiales de alta calidad
Acero aleado forjado con la dureza adecuada para resistir la deformación bajo choques repetidos sin volverse frágil.
Juegos completos
Juegos completos con zapatas, cuñas, tornillos, tuercas y arandelas. Toda la tornillería en la calidad correcta (10.9 o 12.9) con sus especificaciones de par.
Recubrimientos protectores
Recubrimientos opcionales de cincado o fosfatado, para resistir la corrosión en instalaciones a la intemperie y en equipos móviles.
Con y sin chaveta
Compatibilidad con sistemas de retención con chaveta (los tradicionales) y con sistemas de apriete sin chaveta de los rotores más modernos.
Criterios de sustitución
Pautas de inspección visual para identificar componentes de retención gastados o dañados antes de que fallen.
Especificaciones de los herrajes
Los herrajes de retención se fabrican en acero aleado forjado con dureza controlada, para equilibrar resistencia y tenacidad. La tornillería se suministra en calidades altas, adecuadas a las condiciones de carga de choque.
| Material | Dureza | Aplicación | Notas |
|---|---|---|---|
| Zapatas de acero aleado forjado | 35-42 HRC | Componente principal de retención, que asienta contra la barra y el alojamiento del rotor | Dureza equilibrada para evitar tanto la deformación como la rotura frágil |
| Cuñas de acero aleado forjado | 38-45 HRC | Componente de bloqueo que fija la zapata en posición y permite desmontarla | Ángulo de cuña ajustado al diseño del rotor |
| Tornillos de calidad 10.9 | 32-39 HRC | Tornillería estándar en la mayoría de los sistemas de retención | Par: 120-180 N·m habitual (compruébelo según el modelo) |
| Tornillos de calidad 12.9 | 39-44 HRC | Tornillería de alta resistencia para aplicaciones de servicio pesado | Necesaria en rotores grandes y servicios de mucho impacto |
Zapatas de acero aleado forjado
Cuñas de acero aleado forjado
Tornillos de calidad 10.9
Tornillos de calidad 12.9
Importante: use siempre la calidad de tornillería y el par correctos. Una tornillería infraapretada o de calidad inadecuada puede provocar la proyección de una barra batidora.
¿Necesita herrajes de retención para su HSI?
Envíenos el modelo de su rotor y las referencias de sus barras batidoras y le pasaremos presupuesto del juego completo.
Compatibilidad con equipos originales
Aceros y Suministros suministra herrajes de retención para todos los diseños principales de rotor HSI. Los juegos son propios de cada modelo, para asegurar el ajuste correcto y un funcionamiento seguro.
Metso
- NP1007, NP1110, NP1213, NP1315, NP1415, NP1520
- Lokotrack LT1110, LT1213, LT1315
Sandvik
- CI411, CI511, CI611, CI711, CI821
- QI240, QI340, QI440, QI540
Terex
- Finlay I-100, I-110, I-120, I-130, I-140
- Trakpactor 230, 260, 320, 500
Kleemann
- MR 110, MR 130, MR 150, MR 170
Hazemag
- AP5, AP6, AP7
- APK30, APK40, APK50
McCloskey
- I34, I44, I54
Zapatas y cuñas Preguntas frecuentes
Encuentre respuestas a preguntas comunes sobre zapatas y cuñas materiales, selección, mantenimiento y pedidos. ¿No encuentra lo que busca?
Contactar a nuestro equipo¿Cada cuánto hay que cambiar los herrajes de retención?
¿Qué provoca el fallo de los herrajes de retención?
¿Puedo reutilizar los tornillos al cambiar las barras batidoras?
¿Qué pares de apriete debo usar?
Otras piezas para trituradoras de impacto HSI
Barras batidoras
Los elementos de impacto montados en el rotor que estos herrajes fijan.
Más informaciónRotores
Cuerpos y conjuntos de rotor completos para trituradoras HSI.
Más informaciónTornillería de fijación
Tornillería de alta resistencia para sistemas de retención de barras y revestimientos.
Más informaciónContenido técnico revisado por el equipo de ingeniería de Aceros y Suministros | Especificaciones metalúrgicas verificadas según normas ASTM/ISO
Pida juegos completos de herrajes de retención
Indíquenos el modelo de su rotor y le prepararemos un juego completo con zapatas, cuñas y toda la tornillería, con sus especificaciones de par.
Consultar con nuestro equipo técnico